×
| Marka : | Derin Dönüşüm® |


Müşteri Destek Hattı
Online Teslimat
Güvenli Alışveriş
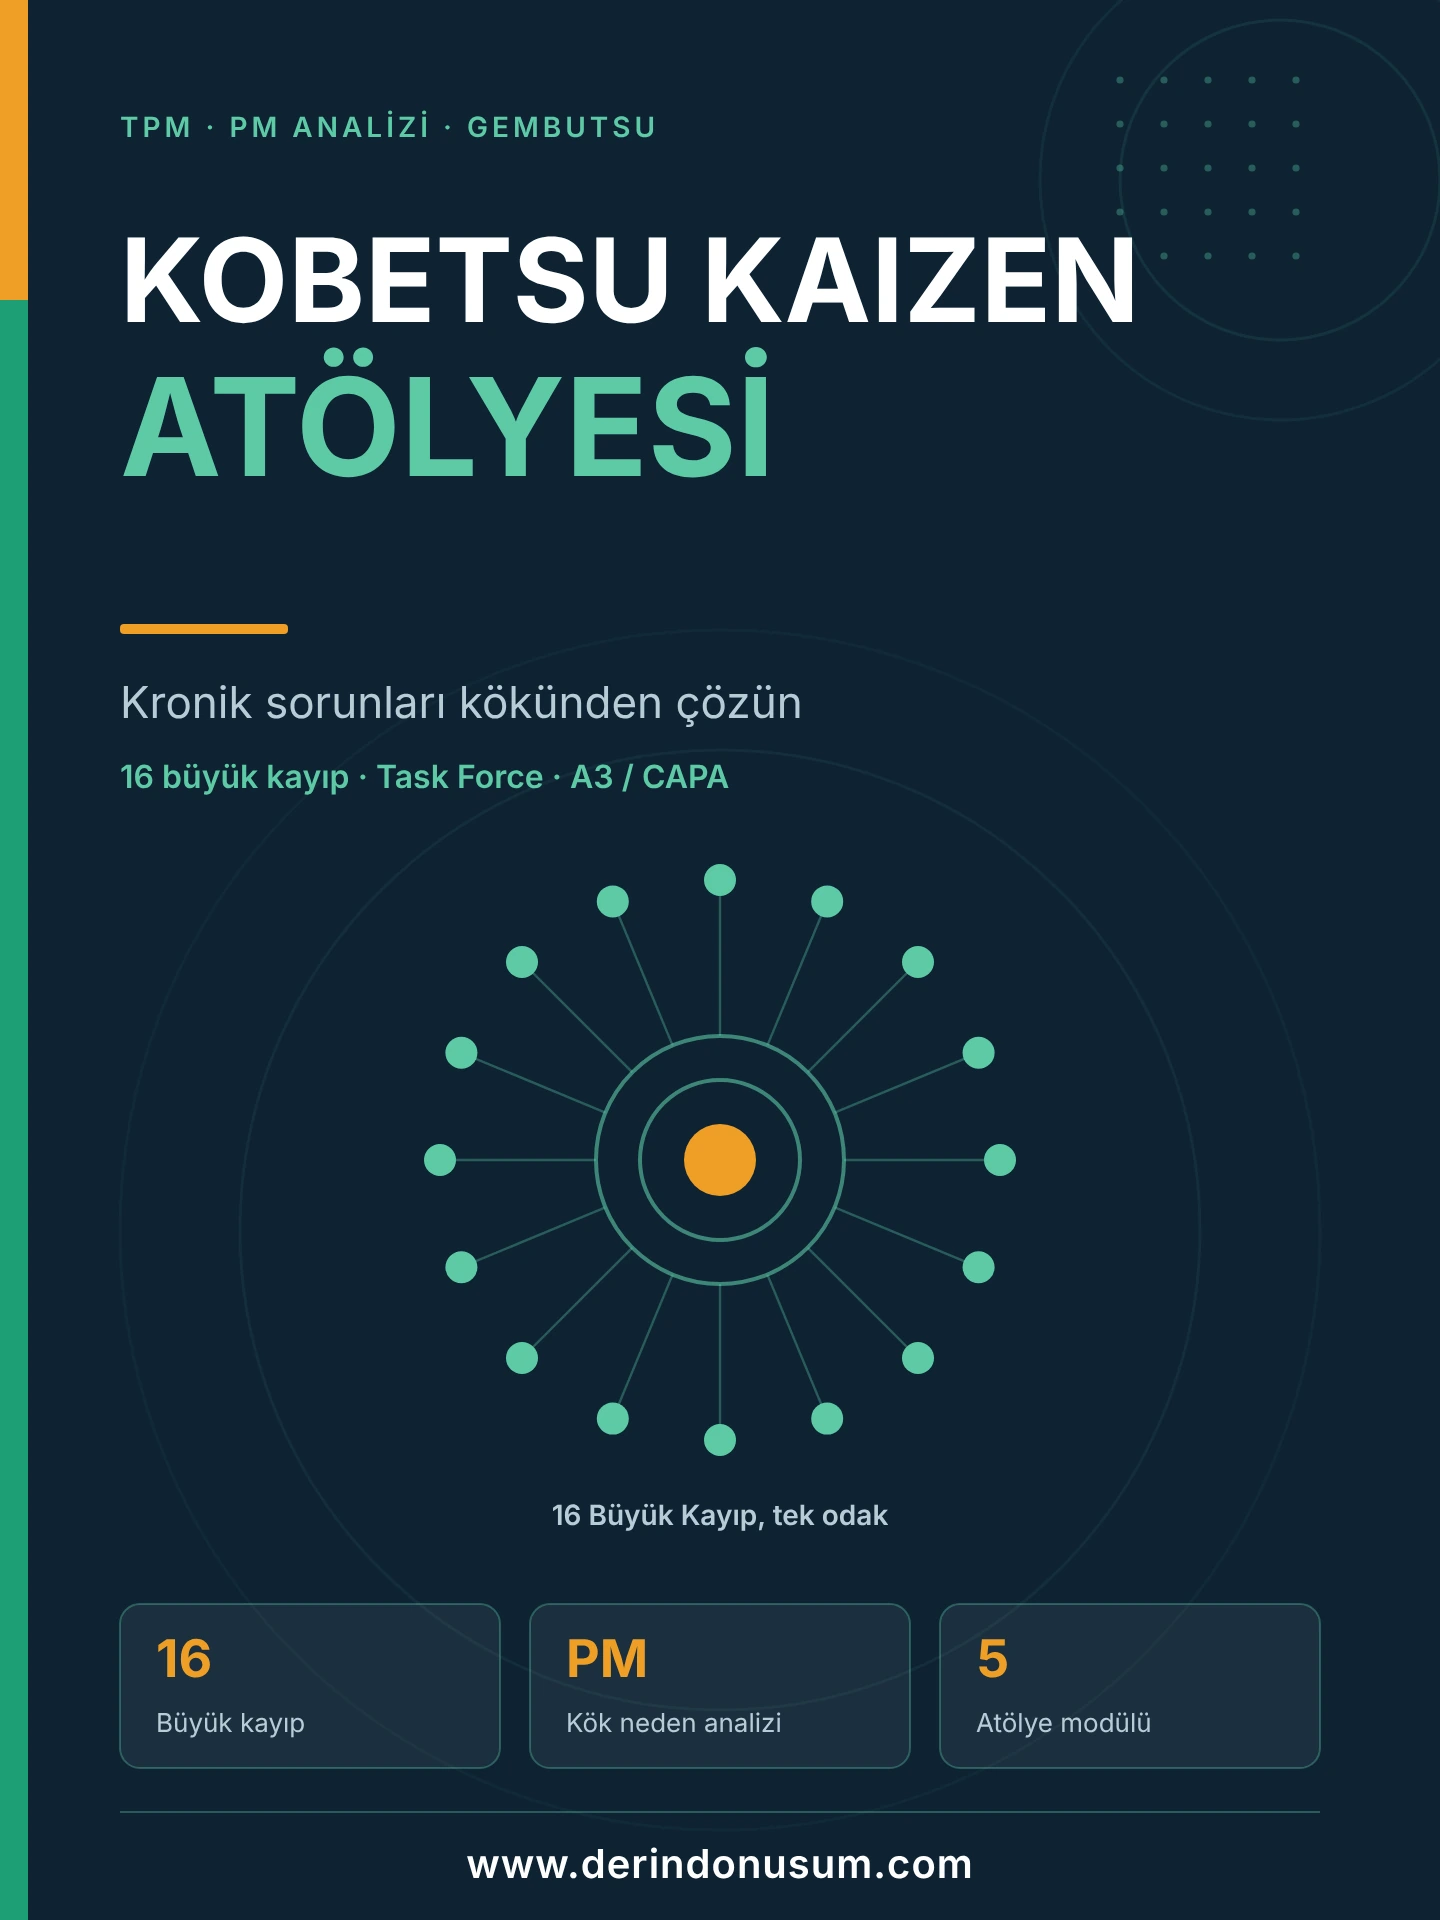
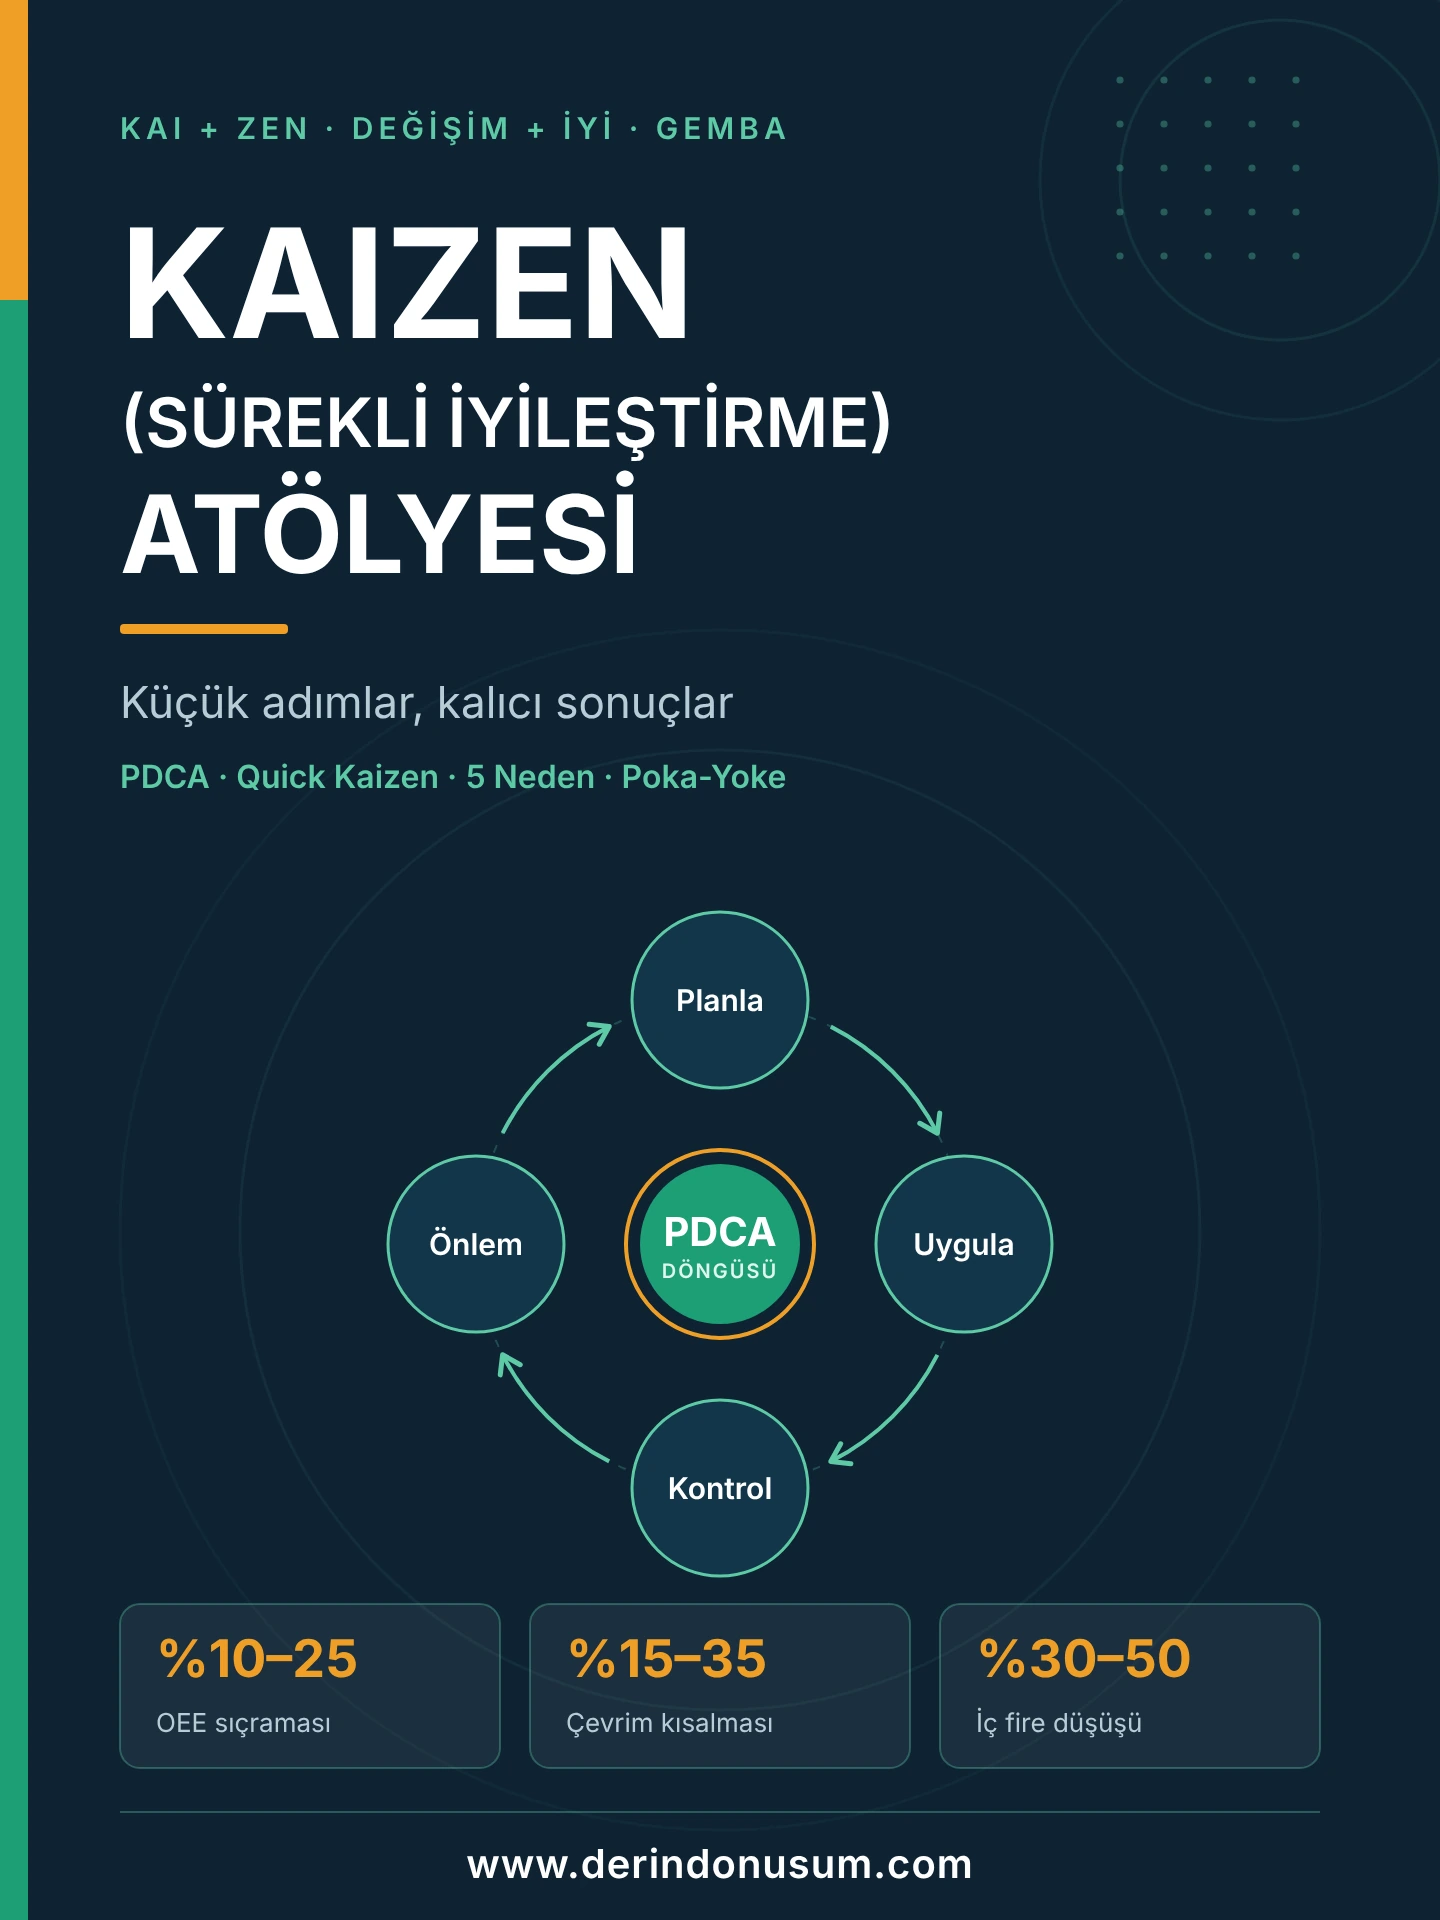
Kaizen (Sürekli İyileştirme) Atölyesi, üst yönetimden hat operatörüne herkesin her gün küçük adımlarla süreçleri iyileştirdiği bir kültürü, doğrudan fabrikanızın üretim zemininde (Gemba) kuran kuruma özel bir uygulamalı programdır. Katılımcılar kronik bir problemi sahada tespit eder, kök nedenine iner ve düşük maliyetli çözümü aynı gün hatta uygular; sonuçlar "Önce/Sonra" Kaizen formlarıyla üst yönetime sunulur.
Atölye bir bakışta
Japonca "Kai" (değişim) ve "Zen" (iyi/daha iyi) kelimelerinden doğan Kaizen, işletmede çalışan herkesin her gün, her alanda ve küçük adımlarla süreçleri daha iyi hale getirmesini amaçlayan evrensel bir sürekli iyileştirme felsefesidir.
Kaizen, büyük sermaye yatırımları veya yüksek bütçeli otomasyon projeleriyle büyüme anlayışının karşısında konumlanır. Temel felsefesi; kolektif aklı, ergonomik düzenlemeleri ve sıfır ya da çok düşük maliyetli pratik çözümleri devreye alarak israfları (Muda), dengesizlikleri (Mura) ve aşırı zorlanmaları (Muri) kalıcı olarak ortadan kaldırmaktır.
Geleneksel yönetimde problemler suç unsuru veya gizlenmesi gereken aksaklıklar olarak görülür. Kaizen kültürünün yerleştiği kurumda problem; gelişimin, tasarrufun ve mükemmelleşmenin en büyük fırsatı olarak karşılanır. Yalın olgunluk, bu problem çözme refleksinin kuruma ne kadar işlendiğiyle ölçülür.
Atölyemiz yangın söndürme rutinlerini sona erdirir, departmanlar arasındaki görünmez duvarları (silo) yıkar ve Planla-Uygula-Kontrol Et-Önlem Al (PDCA) disiplinini tüm organizasyon için refleks haline getirir. Çalışanların her vardiyada "bu işi daha emniyetli, daha hızlı ve daha kaliteli nasıl yapabilirim?" sorusunu sorduğu yaşayan bir kültür kurar.
Kaizen kavramı yıllardır bilinse de çoğu zaman kâğıt üzerinde veya afişlerde kalır. Çalışanlar toplantı salonunda Japon otomotiv fabrikalarının başarı hikâyelerini slaytlardan dinler, sonra kendi makinelerinin başındaki karmaşık ve tempolu gerçekliğe döner. Problemin çözümü slaytlarda değil, olayın gerçekleştiği yerde, yani üretim zemininde yatar.
Eğitim öncesinde duruş kayıtları, kalite fire oranları, müşteri şikayetleri ve darboğaz istasyonlarınız incelenir. Atölyede çözülecek problemler genel sanayi teorilerinden değil, fabrikanızın uzun süredir çözemediği, para ve zaman kaybettiren kronik darboğazlarından seçilir.
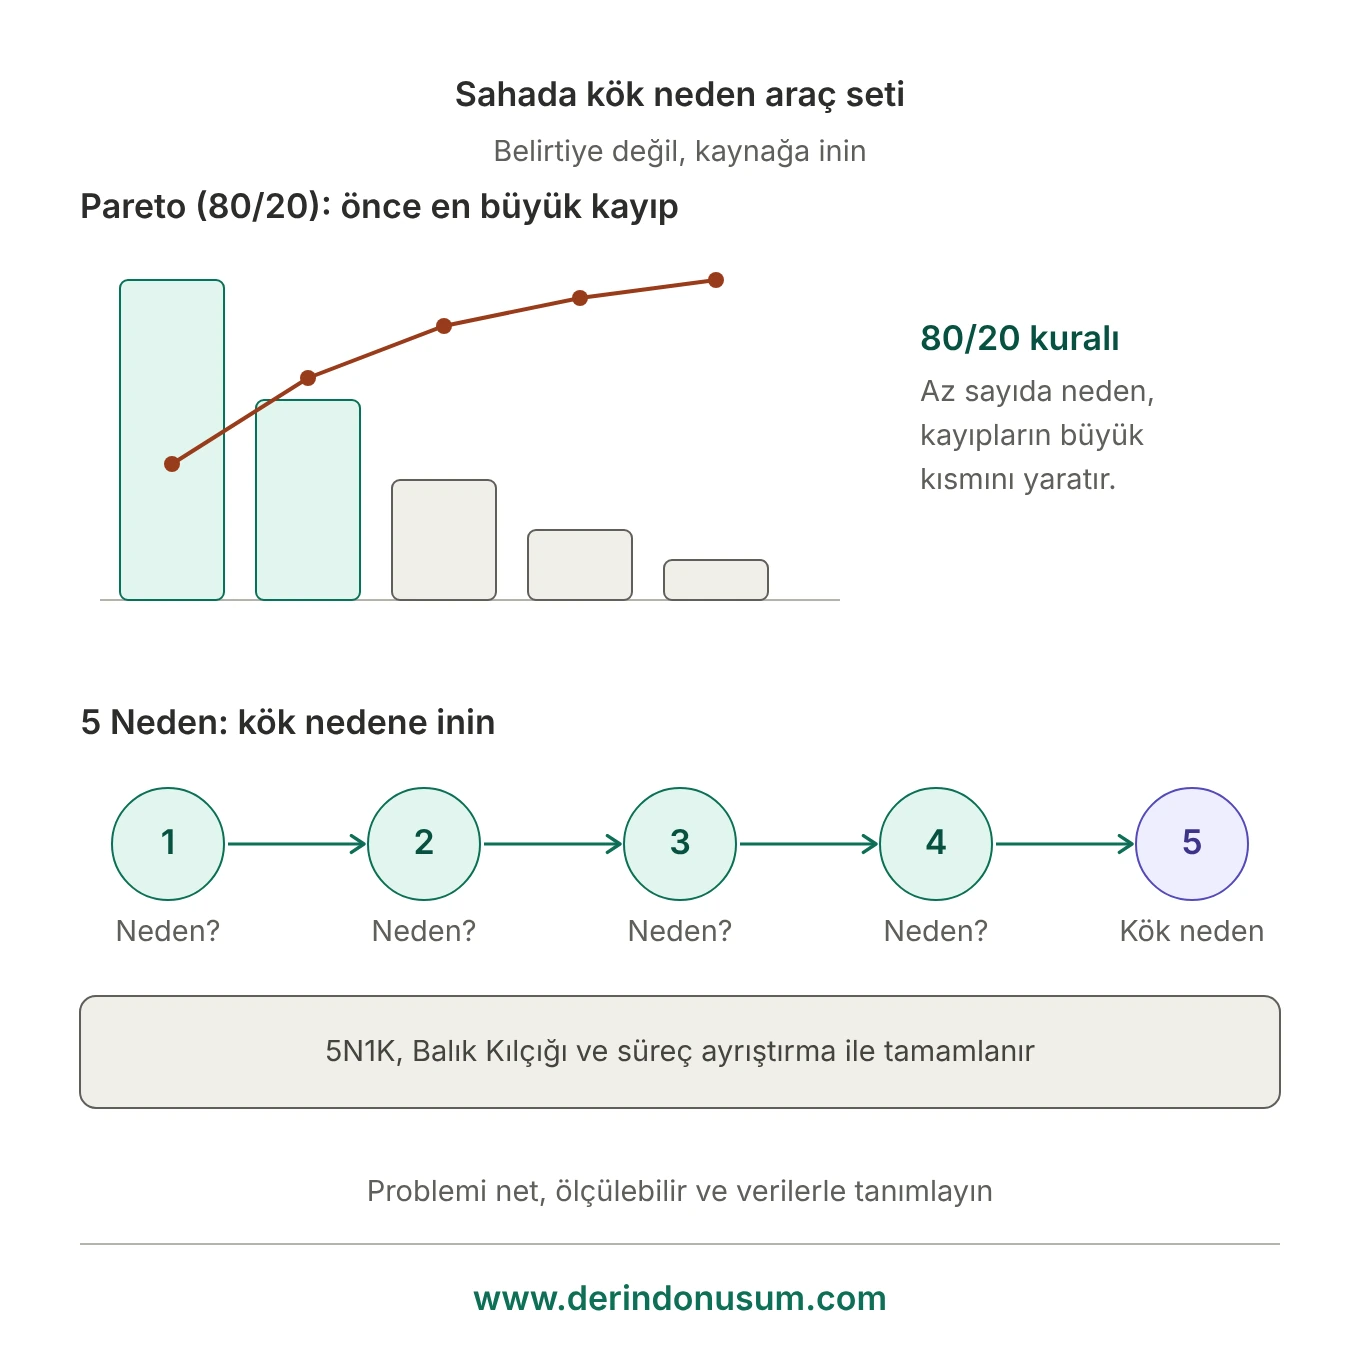
Katılımcılar baret ve iş ayakkabılarını giyerek seçilen pilot hatta iner. Kronometrelerle operatör hareketleri izlenir, mikroduruşlar kaydedilir; istasyon etrafındaki gereksiz yürüyüşler ve ergonomik zorlanmalar yerinde ölçülür.
Atölye fikir üretmekle kalmaz. "Hızlı Kaizen" (Quick Kaizen) prensibiyle belirlenen düşük maliyetli çözümler (aparat revizyonları, takım yerleşimi, malzeme besleme düzenlemeleri) katılımcı ekipler ve bakım personeliyle aynı gün hatta uygulanır, test edilir ve doğrulanır.
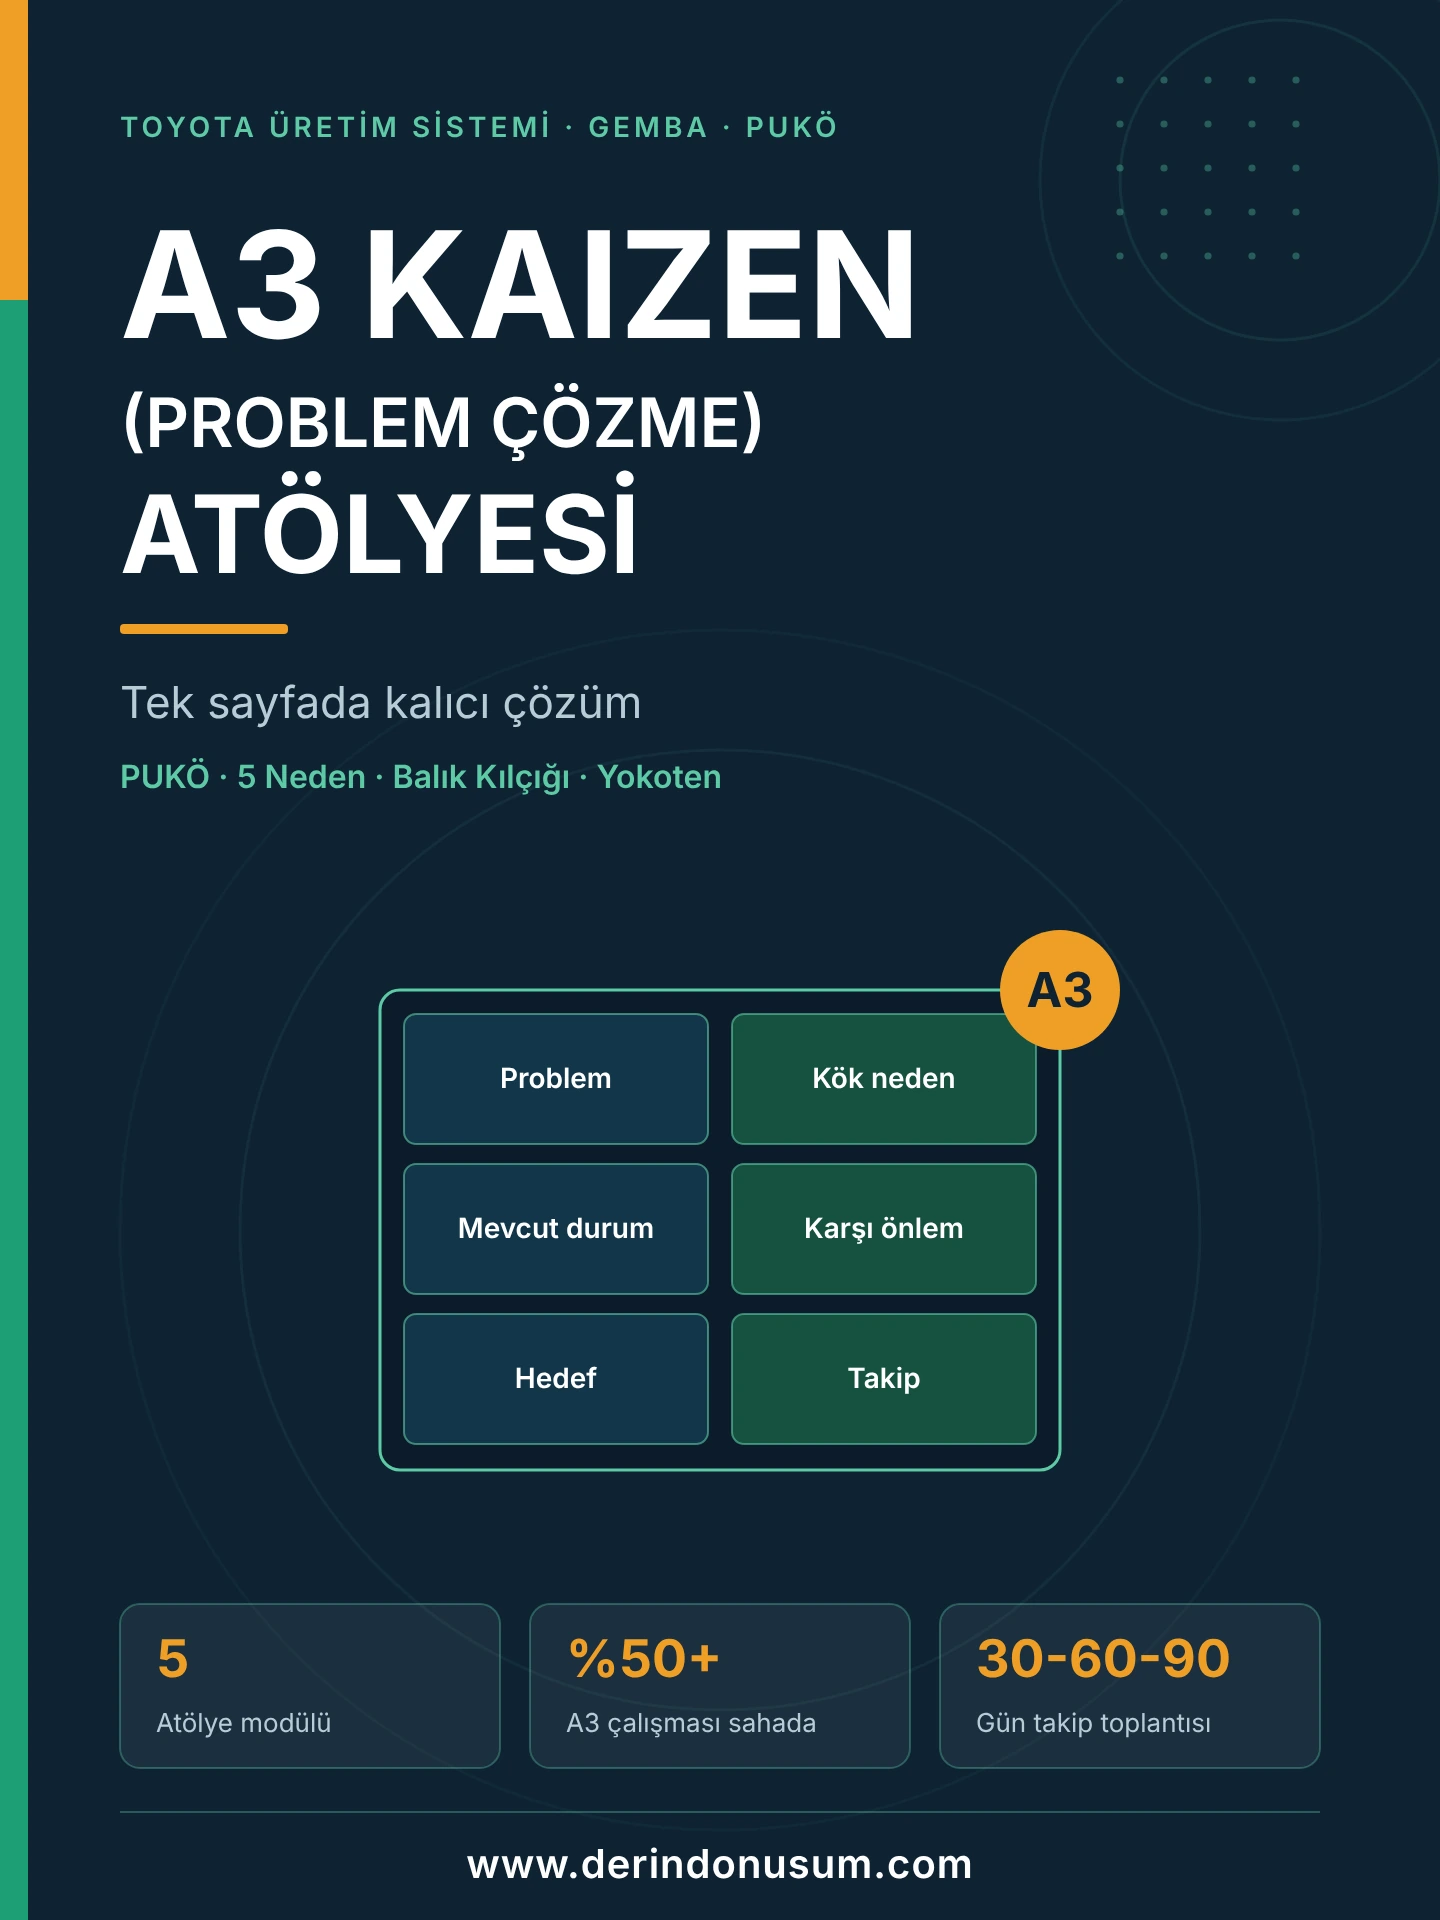
Atölye, kurumunuzun operasyonel yetkinliğine ve sahadaki ihtiyaçlarına göre ölçeklenebilen 5 modülden oluşur.
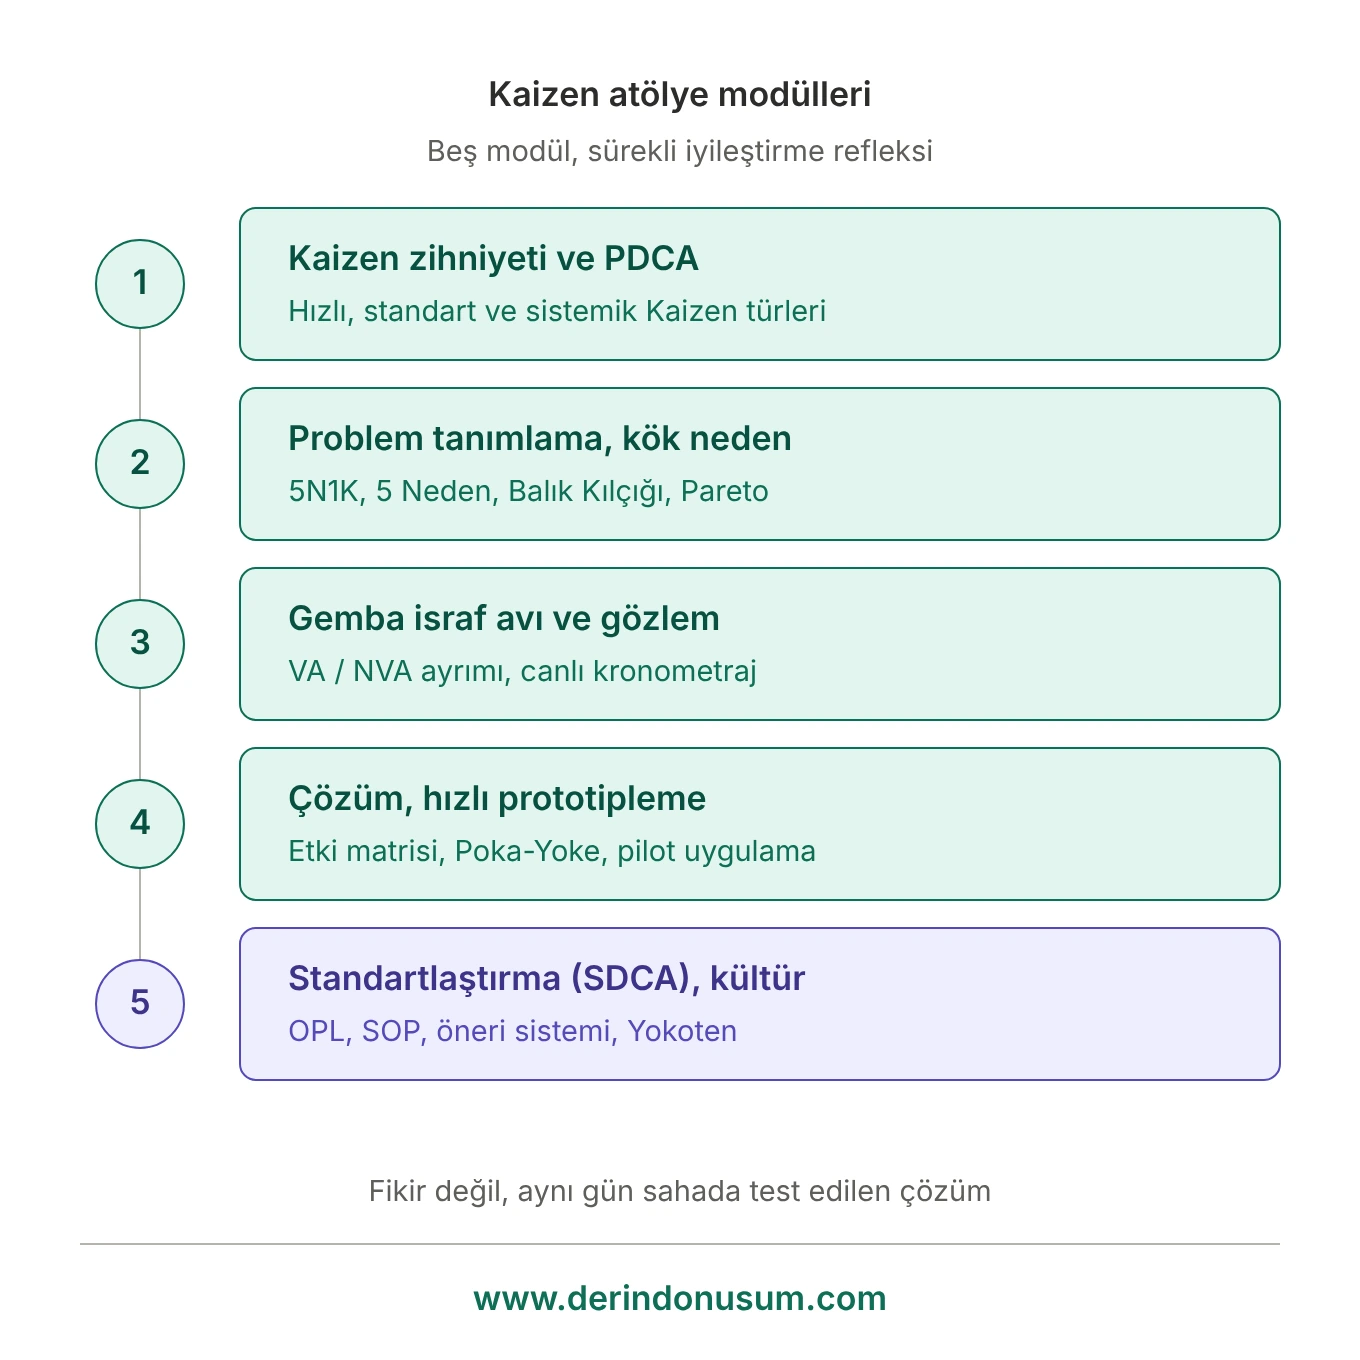
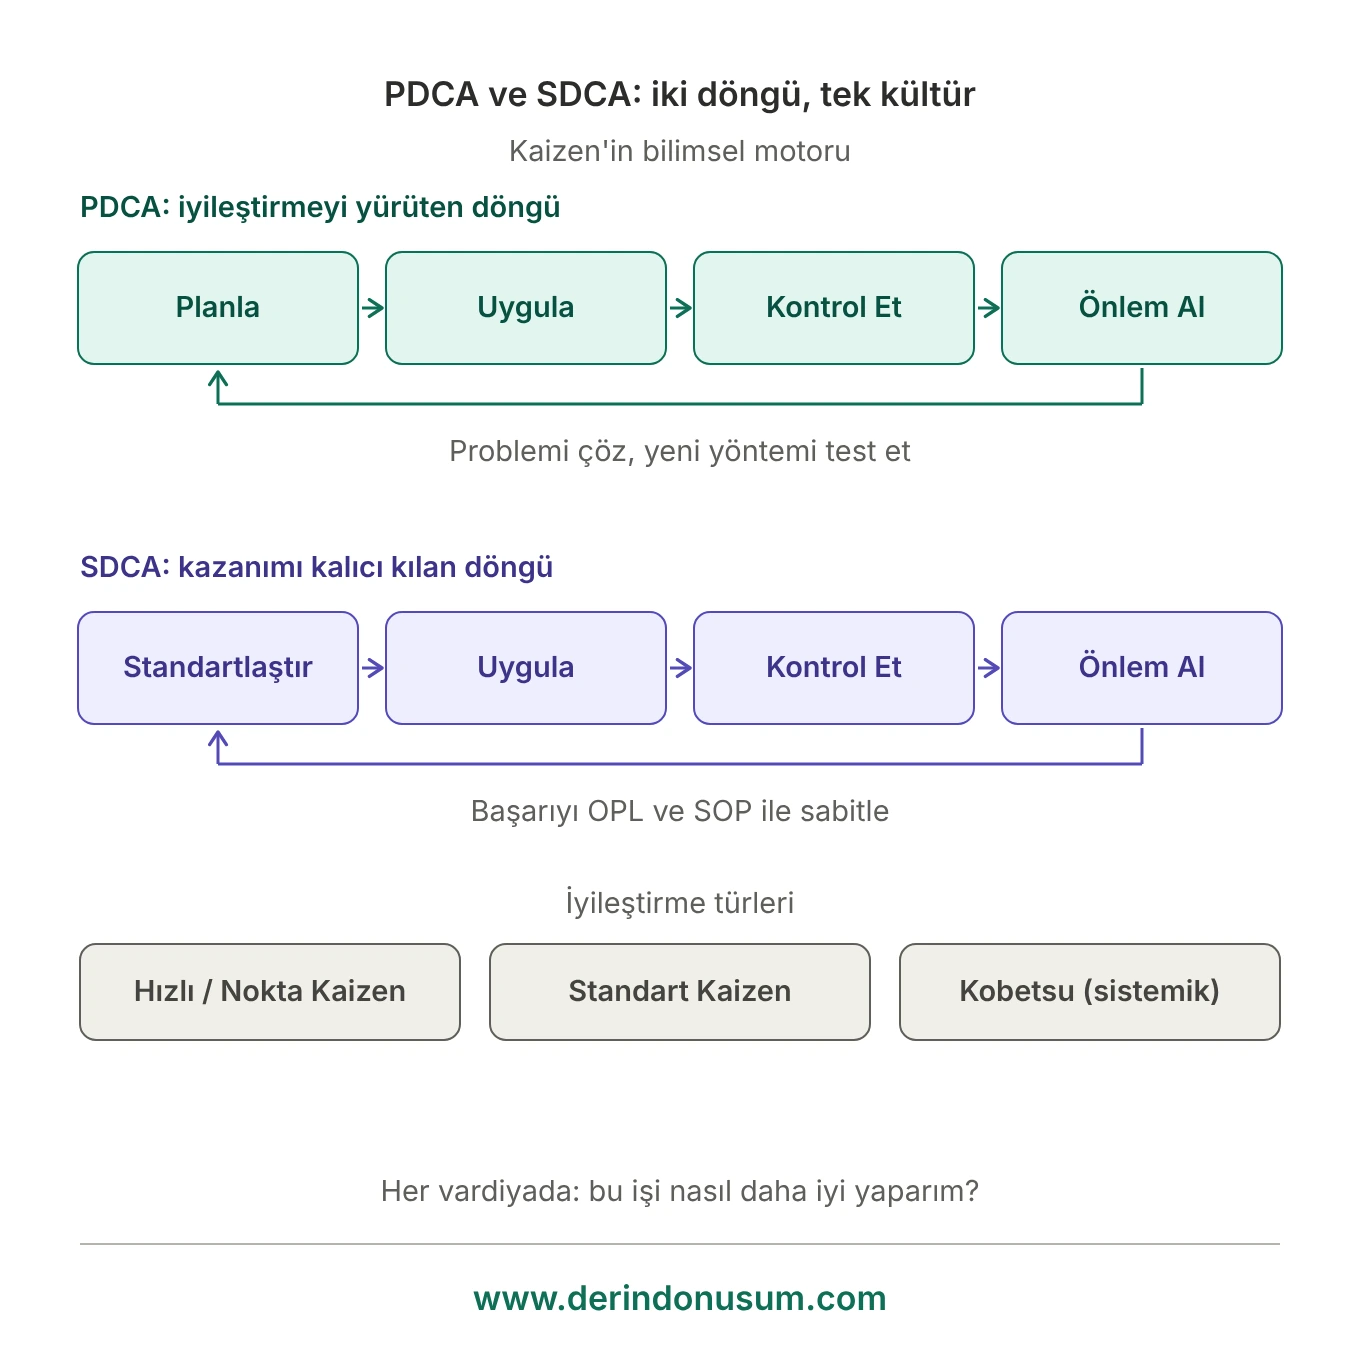
"Bu hat yıllardır böyle çalışıyor" kabullenişi sorgulanır. İyileştirmenin bilimsel motoru olan PDCA (Planla - Uygula - Kontrol Et - Önlem Al) felsefesi aktarılır. İyileştirme türleri sınıflandırılır: Hızlı/Nokta Kaizen (Point Kaizen), Standart Kaizen ve Odaklanmış/Sistemik Kaizen (Kobetsu Kaizen).
Bir problemi net, ölçülebilir ve somut verilerle tanımlama disiplini (5N1K yaklaşımı) kazandırılır. Yüzeydeki belirtilere aldanmadan kaynağa inmeyi sağlayan araçlar öğretilir: 5 Neden (5 Why) Analizi, Balık Kılçığı (Ishikawa/Sebep-Sonuç) Diyagramı, Pareto Analizi (80/20 Kuralı) ve Süreç Ayrıştırma.
Sahada katma değerli (VA) ve katma değersiz (NVA) süreler ayrıştırılır. Operatör hareket analizleri, malzeme bekleme süreleri, ayar/takım değiştirme kayıpları ve iş istasyonu ergonomisi incelenir. İsrafı kaynağında yakalamak için görsel analiz formları ve canlı kronometraj pratikleri uygulanır.
Fikir fırtınası yöntemleriyle sıfır bütçeli veya düşük maliyetli alternatifler üretilir ve uygulanabilirlik/etki matrisine göre puanlanır. Poka-Yoke (Hata Önleme) mantığıyla insan hatasını imkânsız kılan mekanik çözümler tasarlanır. Pilot alanda anlık düzenlemeler yapılır ve sonuçlar ölçülür.
Başarının geçici kalmaması için Standartlaştır-Uygula-Kontrol Et-Önlem Al (SDCA) döngüsü kurulur. Yeni yöntem Tek Nokta Dersleri (OPL) ve Standart İş Talimatlarına (SOP) dönüştürülür. Kaizen Öneri Sistemi, ödüllendirme mekanizmaları ve kazanımların diğer hatlara yaygınlaştırılması (Yokoten) tesis edilir.
Kaizen'in fabrikanızda kalıcı bir davranış modeline dönüşmesi için 5 adımlı bir uygulama disiplini işletilir:
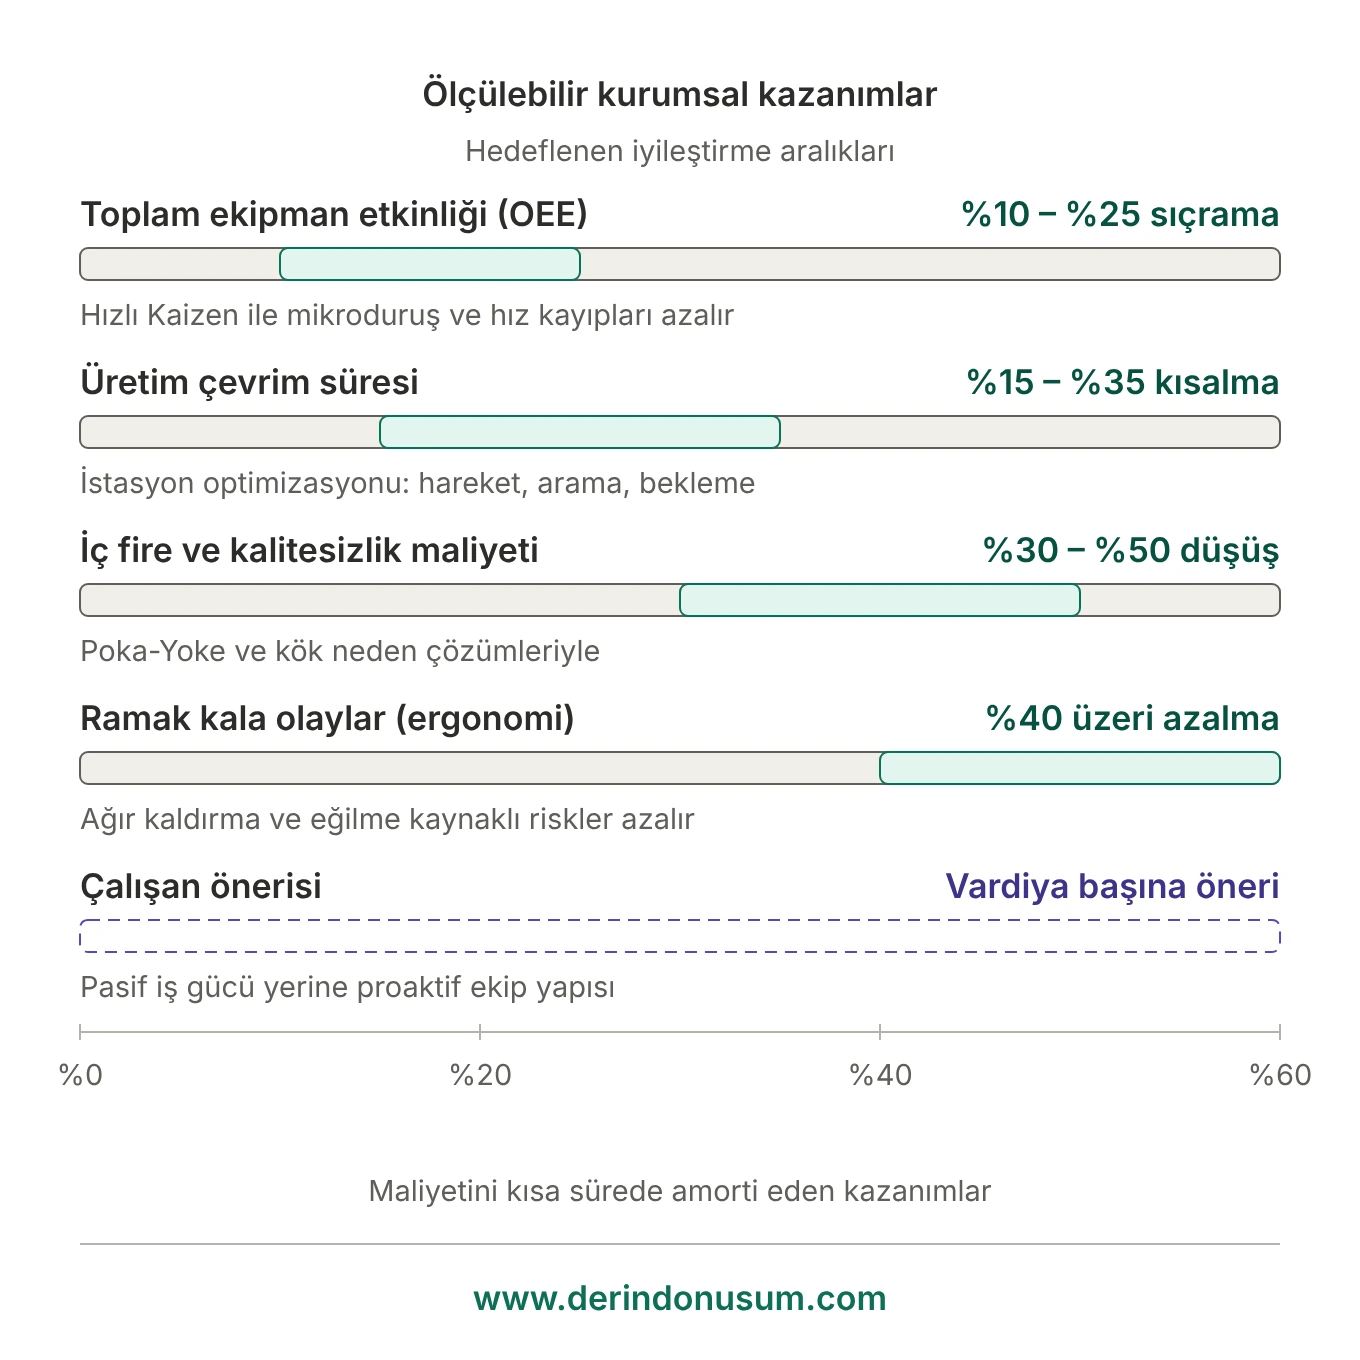
Sahada uygulanan bir Kaizen Atölyesi, maliyetini kısa sürede amorti eden ve bilançoya doğrudan katkı sağlayan kazanımlar hedefler:
Performans alanı | Kaizen öncesi durum | Hedeflenen çıktı |
|---|---|---|
Toplam Ekipman Etkinliği (OEE) | Mikroduruşlar ve hız kayıplarıyla boğuşan hatlar | Hızlı Kaizen aksiyonlarıyla %10–%25 OEE artışı |
Üretim çevrim süresi (Cycle Time) | Gereksiz hareketler, malzeme arama ve bekleme | İstasyon optimizasyonuyla %15–%35 kısalma |
İç fire ve kalitesizlik maliyeti | Hataların son kontrolde tespit edilmesi | Poka-Yoke ve kök neden çözümleriyle %30–%50 düşüş |
İş kazası ve ergonomik riskler | Ağır kaldırma, eğilme, bükülme kaynaklı yorgunluk | Ergonomik iyileştirmelerle ramak kala olaylarında %40 üzeri azalma |
Çalışan katılımı ve öneri üretimi | Pasif, yalnızca emir bekleyen iş gücü | Vardiya başına somut iyileştirme önerisi veren proaktif ekip |
Her üretim kolunun proses yapısı, kalite regülasyonları ve operasyonel hızı farklıdır. Atölye içeriği firmanızın sektörüne göre özelleştirilir.
Saniyelik döngü sürelerinin (Takt Time), katı IATF 16949 gereksinimlerinin ve sıfır hata toleransının olduğu bu sektörde hat dengeleme, saniyelik hareket optimizasyonu, Poka-Yoke tasarımları ve set-up kayıpları odak noktasıdır.
Hijyen standartlarının (GMP/BRC), yüksek hat hızlarının ve ambalaj atıklarının kritik olduğu işletmelerde dolum-paketleme mikroduruşları, hat temizliği (CIP) optimizasyonu ve fire azaltımı merkeze alınır.
Ürün çeşitliliğinin fazla olduğu ortamlarda karmaşık montaj rotaları, malzeme taşıma mesafeleri, takım arama süreleri ve parça bekleme kayıpları üzerine yoğunlaşılır.
Kaizen, Japonca "Kai" (değişim) ve "Zen" (iyi/daha iyi) kelimelerinden doğan; çalışan herkesin her gün küçük adımlarla süreçleri iyileştirmesini amaçlayan sürekli iyileştirme felsefesidir.
PDCA (Planla-Uygula-Kontrol Et-Önlem Al) iyileştirmeyi yürüten bilimsel döngüdür. SDCA (Standartlaştır-Uygula-Kontrol Et-Önlem Al) ise elde edilen başarının geçici kalmaması için yeni yöntemi standart haline getirir.
Düşük maliyetli çözümlerin (aparat revizyonu, takım yerleşimi, malzeme besleme düzenlemesi) katılımcı ekipler ve bakım personeliyle aynı gün hatta uygulanıp test edildiği ve doğrulandığı yaklaşımdır.
Problemi net tanımlamak için 5N1K yaklaşımı; kaynağa inmek için 5 Neden Analizi, Balık Kılçığı (Ishikawa) Diyagramı, Pareto Analizi (80/20 Kuralı) ve Süreç Ayrıştırma kullanılır.
Katılımcıların hazırladığı "Önce/Sonra" Kaizen formları ve finansal tasarruf hesaplamaları üst yönetime sunulur. Yeni yöntemler OPL ve SOP haline getirilir.
Üretim sahanızdaki kronik problemler, çalışanların kanıksadığı mikroduruşlar ve her gün çöpe giden gizli israflar fabrikanızın kârlılığını sessizce tüketir. Potansiyeli açığa çıkarmak, sorunları gelişim fırsatına dönüştürmek ve tabandan tavana yayılan kalıcı bir iyileştirme kültürü kurmak için Kaizen Atölyemizle tanışın.
Firmanıza özel ön saha analizi talebi için uzman ekibimizle hemen iletişime geçin. Değişimi birlikte başlatalım, süreçlerinizi her geçen gün daha mükemmele taşıyalım.
Derin Dönüşüm®, "İnsanları geliştiriyor, işletmeleri dönüştürüyoruz" mottosuyla çalışmalarına ve üretmeye devam ediyor.
| Stok Kodu | DDA-10007 |
|---|---|
| Barkod | DDA-10007 |
| EAN | |
| Kategoriler | KURUMSAL EĞİTİMLER, KAIZEN VE PROBLEM ÇÖZME |
| Markalar | Derin Dönüşüm® |
| Etiketler | |
| Kullanım Durumu | Yeni |
Ürünü değerlendirmek için hesabınıza giriş yapmalısınız.Giriş Yap


www.derindonusum.com © 2026 Tüm Hakları Saklıdır.
0
)