×
| Marka : | Derin Dönüşüm® |


Müşteri Destek Hattı
Online Teslimat
Güvenli Alışveriş
Kronik sorunları kökünden çözün: 16 Büyük Kayıp, PM analizi ve çapraz fonksiyonlu ekip çalışmasıyla fabrikanızdaki majör darboğazları kanıtlanmış kök nedenleriyle ortadan kaldırın.
Üretim sahalarında her gün çok sayıda küçük iyileştirme yapılabilir. Ancak işletmenin kârlılığını ve kapasitesini doğrudan etkileyen majör darboğazlar, kronikleşmiş makine arızaları veya yüksek maliyetli kalite fireleri ayaküstü çözümlerle ortadan kalkmaz. Bu tür köklü problemler; departmanlar arası koordinasyon, derinlemesine mühendislik analizi ve proje tabanlı bir disiplin gerektirir.
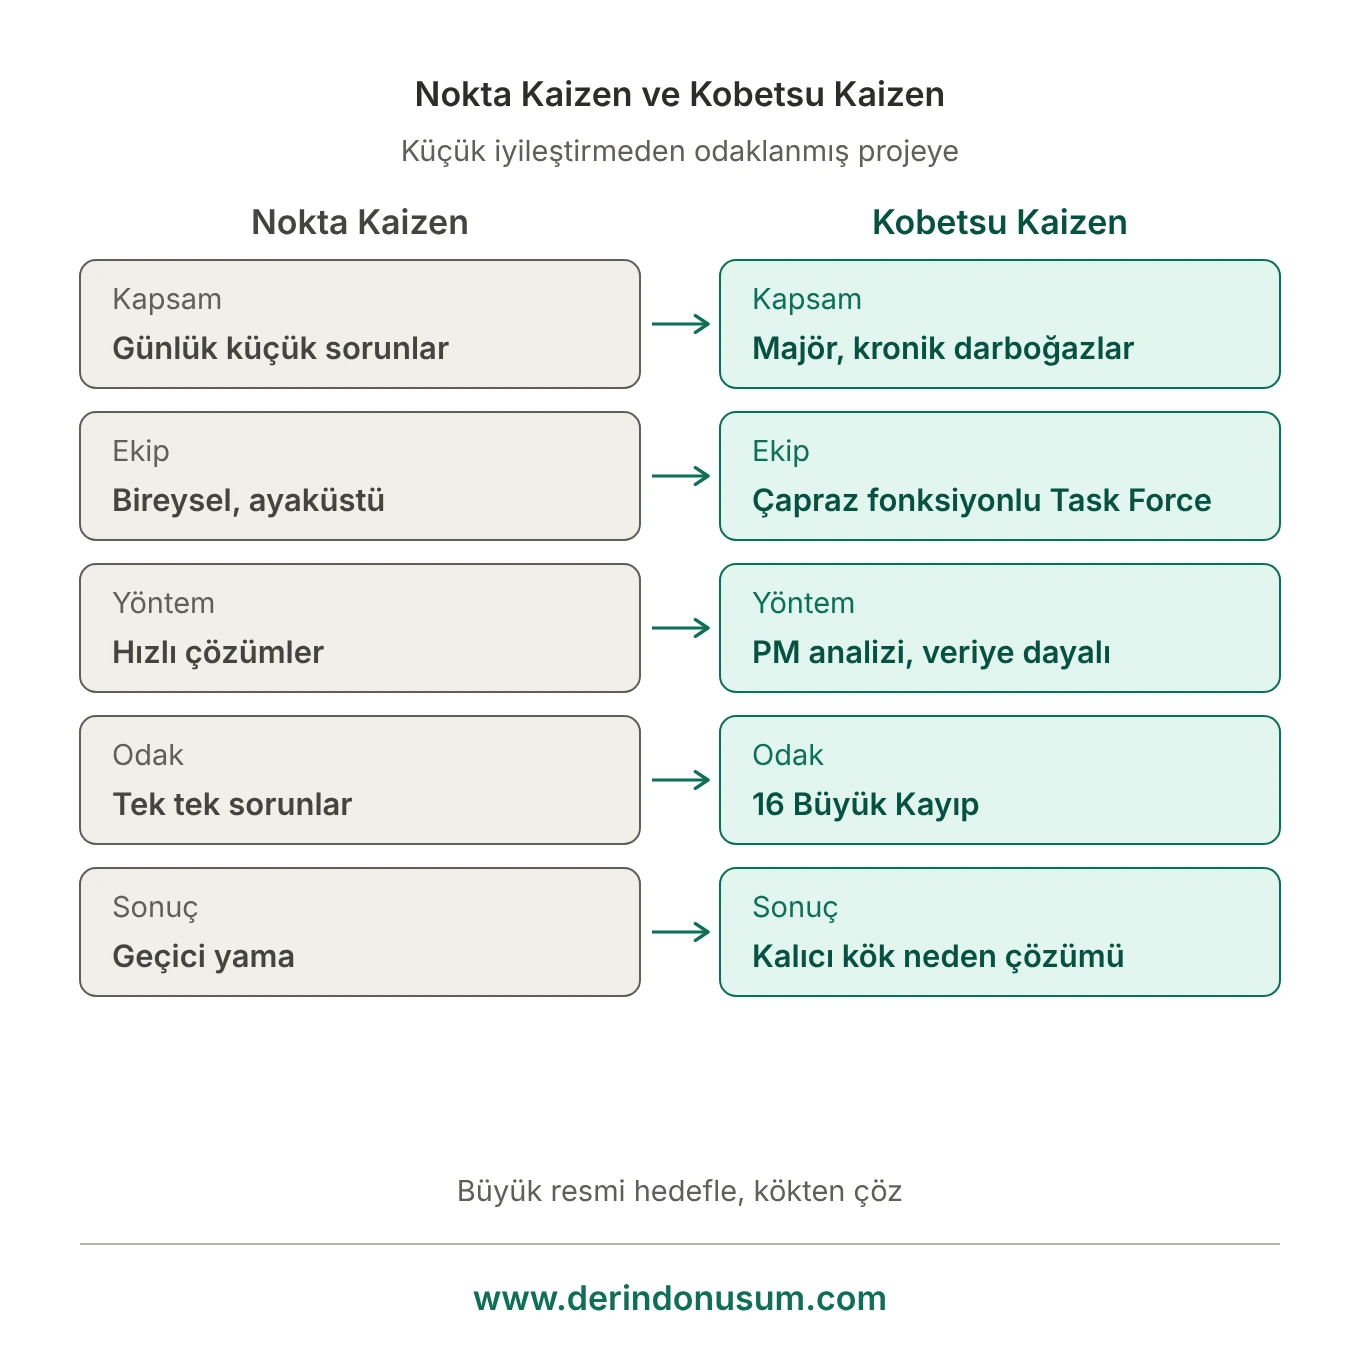
Kobetsu Kaizen (Odaklanmış İyileştirme), Toplam Üretken Bakım (TPM) felsefesinin temel direklerinden biridir. İşletmede en çok kayba neden olan 16 Büyük Kaybı hedef alan sistemli, analitik ve proje bazlı bir iyileştirme metodolojisidir. Küçük ve hızlı çözümler (Nokta Kaizen) günlük sorunları çözerken Kobetsu Kaizen büyük resmi hedefler: üretim, bakım, kalite ve mühendislikten uzmanlardan oluşan odaklanmış bir ekip (Task Force), sorunun kaynağına (Gemba) iner, PM analizi gibi ileri araçlarla kök nedeni bulur ve fiziksel olarak ortadan kaldırmayı hedefler.
Kuruma özel kurgulanan atölye, fabrikanızdaki kronik problemleri görünür kılar ve bölümler arası siloları aşarak çapraz fonksiyonlu takım çalışmasını destekler. Atölye sonunda işletmeniz yalnızca çözülmüş bir problem değil; karmaşık sorunları veriyle ve bilimsel yöntemlerle çözebilen bir mühendislik ve operasyon kültürü de kazanır.
| Konu | Nokta Kaizen | Kobetsu Kaizen |
|---|---|---|
| Kapsam | Günlük küçük sorunlar | Majör, kronik darboğazlar |
| Ekip | Bireysel, ayaküstü | Çapraz fonksiyonlu Task Force |
| Yöntem | Hızlı çözümler | PM analizi, veriye dayalı |
| Odak | Tek tek sorunlar | 16 Büyük Kayıp |
| Sonuç | Geçici yama | Kalıcı kök neden çözümü |
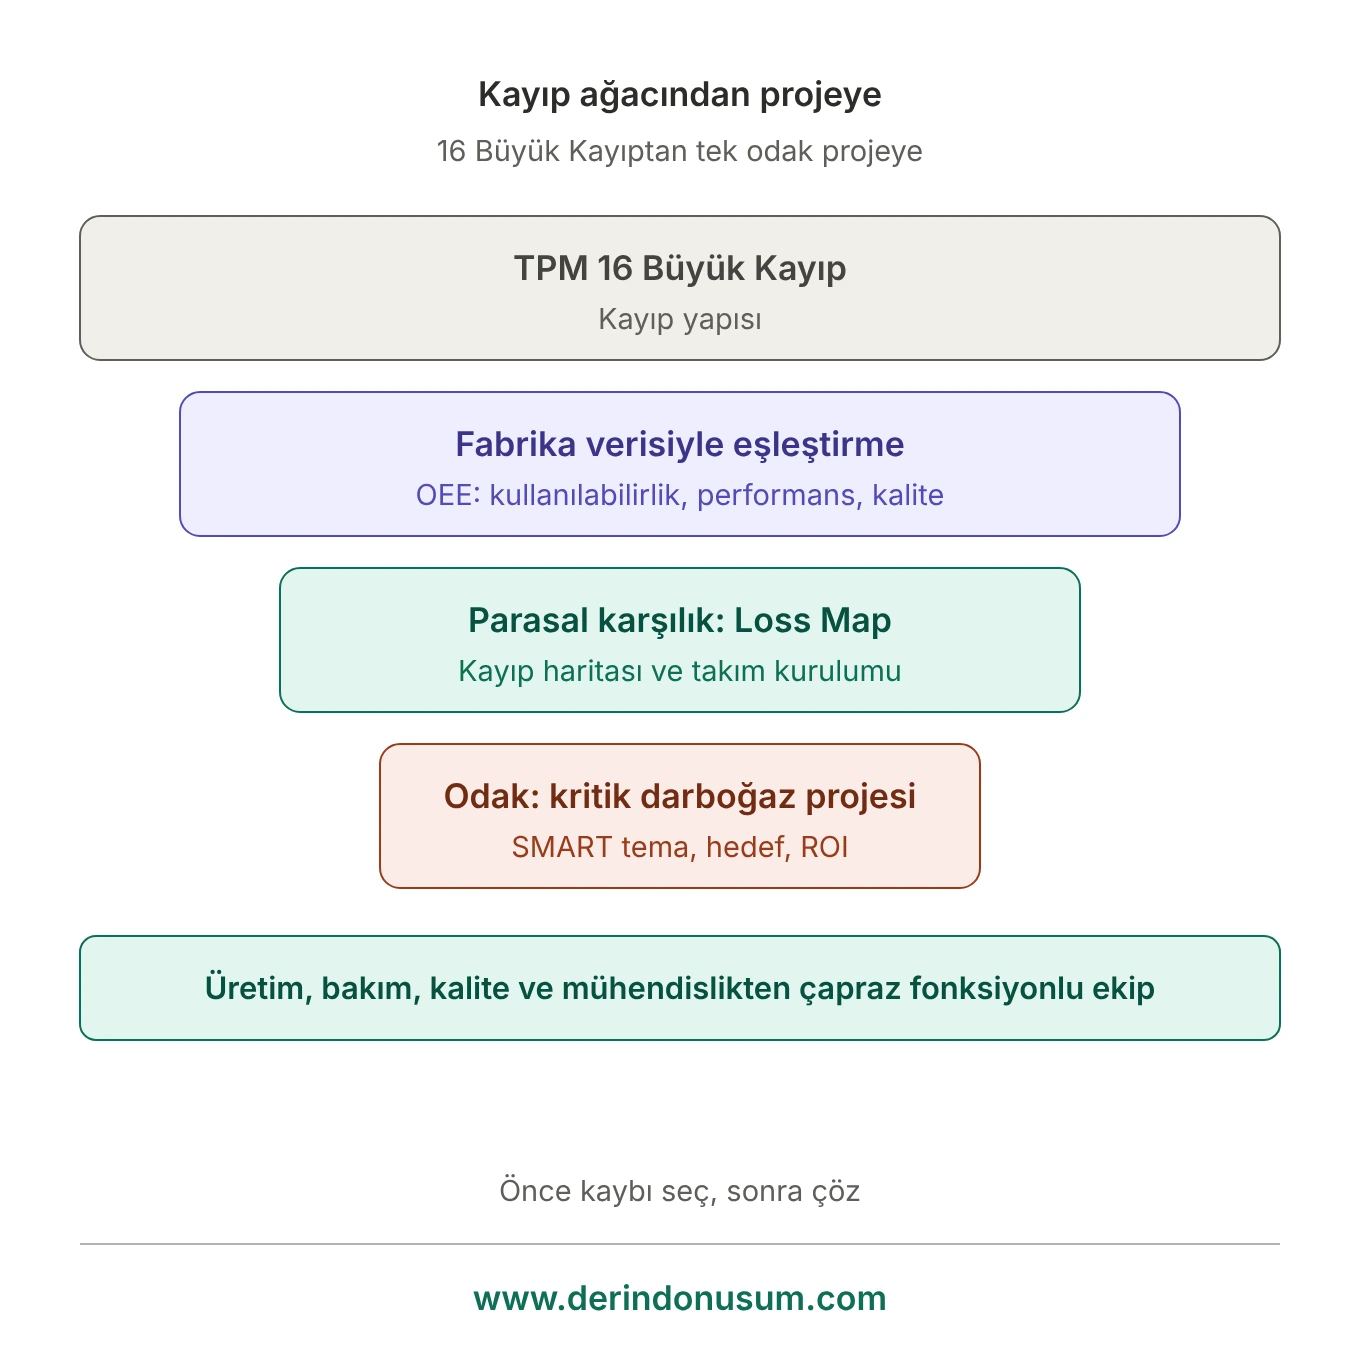
İleri düzey problem çözme tekniklerini ofiste slaytlarla anlatmak, mühendislerin ve saha liderlerinin bu araçları gerçek hayatta kullanma refleksini geliştirmez. Bir makinenin neden sürekli rulman dağıttığını veya bir prosesin neden mikro duruşa girdiğini masa başında tahmin etmek yalnızca varsayım üretir. Gerçekler tozun, yağın ve titreşimin olduğu yerde, yani makinenin (Gembutsu) başındadır. Bu yüzden atölye fabrikanızın zemininde (Gemba) kurgulanır:
16 Büyük Kayıp yapısı fabrika verisiyle eşleştirilir, OEE kayıpları parasal karşılıklarıyla Loss Map'e (kayıp haritası) dönüştürülür ve çapraz fonksiyonlu ekip tarafından kritik bir darboğaz projesi seçilir. Proje teması SMART kriterlerine göre tanımlanır, hedefler ve ROI belirlenir.
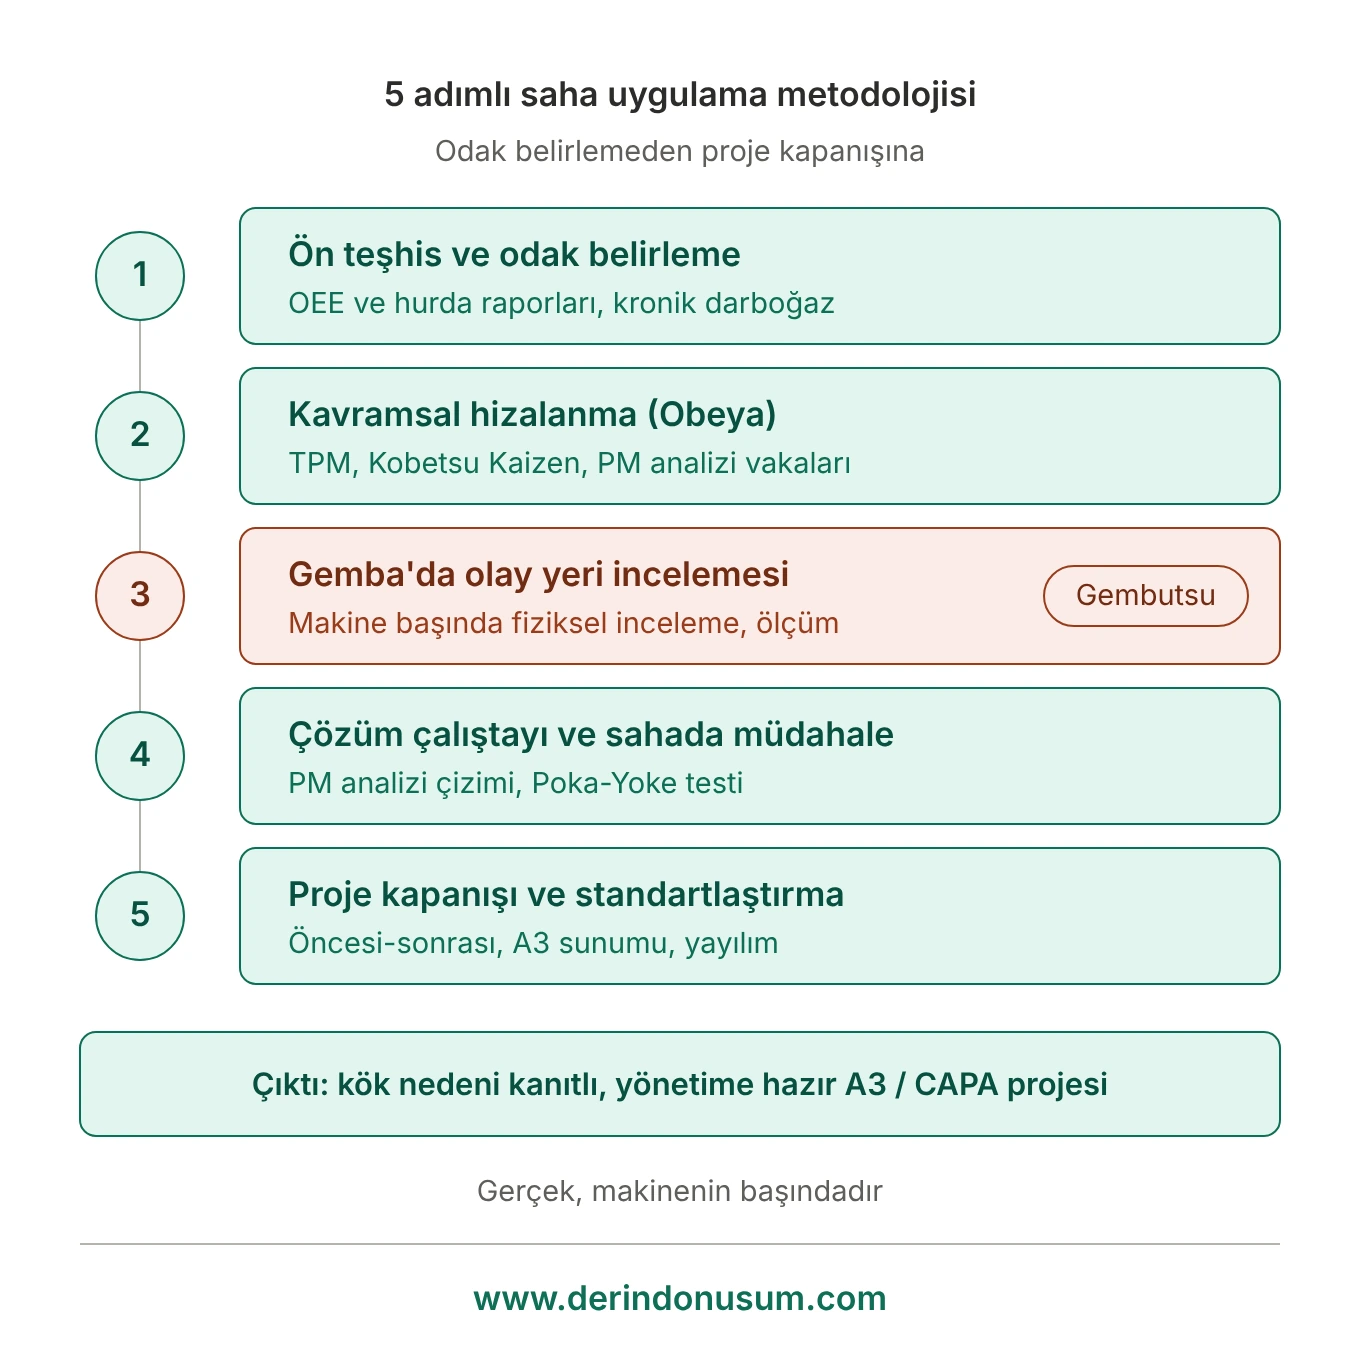
Atölye, karmaşık sorunları adım adım parçalayarak çözmek için TPM standartlarına uygun 5 aşamalı bir müfredattan oluşur.
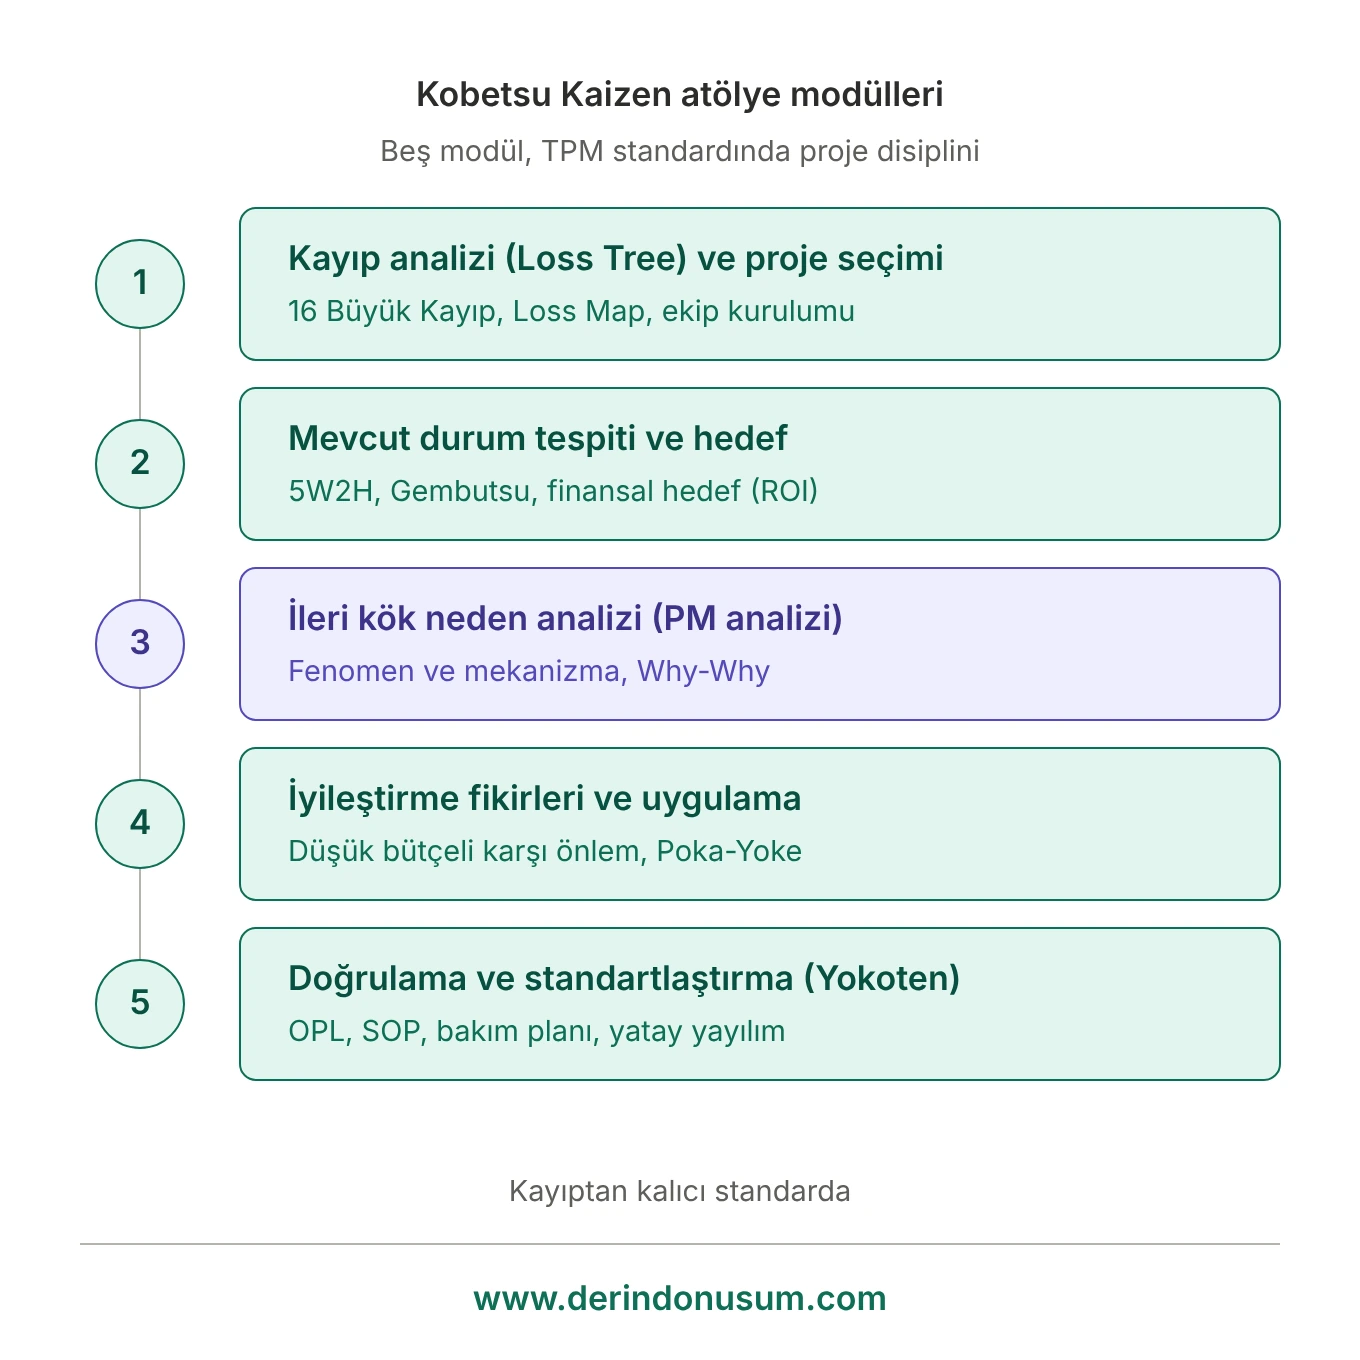
TPM 16 Büyük Kayıp yapısı işletme verileriyle eşleştirilir. OEE verilerinin (kullanılabilirlik, performans, kalite) parasal karşılıkları hesaplanarak kayıp haritası çıkarılır. Çapraz fonksiyonlu proje ekibi (üretim, bakım, kalite) kurulur ve çözülecek kronik majör problem (tema) SMART kriterlerine göre netleştirilir.
Problemin ne zaman, nerede, hangi şartlarda ve hangi sıklıkla gerçekleştiği sahada 5W2H yöntemiyle veriye dayalı olarak tespit edilir. Olay yeri inceleme mantığıyla hatalı parçalar (Gembutsu) toplanır. Projenin niceliksel ve finansal (ROI) hedefleri belirlenir.
Basit 5 Neden analizinin yetersiz kaldığı kronik sorunlarda PM (Phenomena & Mechanism) analizi kullanılır. Problemin fiziksel fenomenleri (P) ve mekanizmaları (M), mühendislik prensipleriyle (hız, basınç, sıcaklık, sürtünme vb.) ilişkilendirilerek haritalandırılır. Mikro anormalliklerin ve standart dışı kondisyonların bir araya gelerek majör arızayı nasıl tetiklediği kanıtlanır.
Kanıtlanan kök nedenleri ortadan kaldıracak sıfır bütçeli veya düşük maliyetli kalıcı karşı önlemler geliştirilir. Poka-Yoke (hata önleme) kurgularıyla operatör ve makine hatalarının önüne geçilir. Kararlar pilot makinede veya istasyonda fiziksel olarak uygulanır ve sonuçlar test edilir.
İyileştirme başlangıç hedefleriyle (OEE artışı, fire azalışı) kıyaslanır. Sorunun tekrarını önlemek için bakım planları (otonom ve planlı bakım), standart iş prosedürleri (SOP) ve Tek Nokta Dersleri (OPL) güncellenir. Başarılı çözümün benzer makinelere yatay yayılımı (Yokoten) planlanır.
Teorik bilginin kalıcı bir mühendislik kültürüne dönüşmesi için 5 aşamalı bir uygulama haritası izlenir:
Ekiplerin sahada yürüttüğü bir Kobetsu Kaizen sistemi, işletmeye finansal ve operasyonel geri dönüş sağlamayı hedefler.
| Performans alanı | Geleneksel durum (öncesi) | Atölye sonrası hedeflenen çıktı |
|---|---|---|
| OEE ve kapasite kullanımı | Kronik arıza ve duruşlarla yaşanan kapasite kaybı | Majör kayıpların azaltılmasıyla net OEE artışı |
| Bakım ve yedek parça maliyeti | Sürekli kırılan parçaların reaktif olarak değiştirilmesi | Kök neden çözümüyle yedek parça maliyetinde azalma |
| Kalite ve fire (scrap) | Nedeni bulunamayan mikro duruş kaynaklı kronik hurdalar | PM analizi ve Poka-Yoke ile fire oranlarında azalma |
| Departmanlar arası iletişim | Üretim ve bakım ekiplerinin birbirini suçlama kültürü | Ortak hedefe odaklanan çapraz fonksiyonlu (Task Force) çalışma |
| Mühendislik ve problem çözme | Deneme-yanılma yöntemiyle geçici yamalar | Veriye ve fiziksel analizlere dayalı kalıcı mühendislik çözümleri |
Sonuçlar kurumun mevcut olgunluğuna ve uygulama disiplinine göre değişir.
TPM'in temel direklerinden biri olan, en çok kayba neden olan 16 Büyük Kaybı hedef alan proje bazlı, odaklanmış iyileştirme metodolojisidir.
Nokta Kaizen küçük ve hızlı günlük iyileştirmelerdir. Kobetsu Kaizen ise çapraz fonksiyonlu ekiple, kök neden analizine dayanan majör ve kronik problemleri hedefler.
PM (Phenomena & Mechanism) analizi, problemin fiziksel fenomenlerini ve mekanizmalarını mühendislik prensipleriyle ilişkilendirerek kök nedeni kanıtlamaya yarayan ileri düzey bir analiz tekniğidir. Periyodik Bakım (PM) ile karıştırılmamalıdır.
Gembutsu, sorunun yaşandığı gerçek nesne, yani hatalı parça veya makinedir. Gemba ise işin yapıldığı yerdir.
Evet. Çapraz fonksiyonlu ekipler kronik sorunun yaşandığı makinenin başında çalışır.
Fabrikanızda yıllardır kabullenilmiş, "bu makine hep böyle çalışır" veya "bu fire normal" denilerek geçiştirilen kronik darboğazlara teslim olmayın. OEE kayıplarınızı ve kalitesizlik maliyetlerinizi azaltmak, ekiplerinize ileri düzey problem çözme disiplini kazandırmak için uzman ekibimizle iletişime geçin.
Derin Dönüşüm®, "İnsanları geliştiriyor, işletmeleri dönüştürüyoruz" mottosuyla çalışmalarına ve üretmeye devam ediyor.
| Stok Kodu | DDA-10018 |
|---|---|
| Barkod | DDA-10018 |
| EAN | |
| Kategoriler | KURUMSAL EĞİTİMLER, TPM VE BAKIM |
| Markalar | Derin Dönüşüm® |
| Etiketler | Kobetsu Kaizen, odaklanmış iyileştirme, PM analizi, 16 büyük kayıp, TPM, Gembutsu, kök neden analizi, kayıp ağacı, Poka-Yoke, A3 CAPA |
| Kullanım Durumu | Yeni |
Ürünü değerlendirmek için hesabınıza giriş yapmalısınız.Giriş Yap


www.derindonusum.com © 2026 Tüm Hakları Saklıdır.
0
)