×
| Marka : | Derin Dönüşüm® |


Müşteri Destek Hattı
Online Teslimat
Güvenli Alışveriş
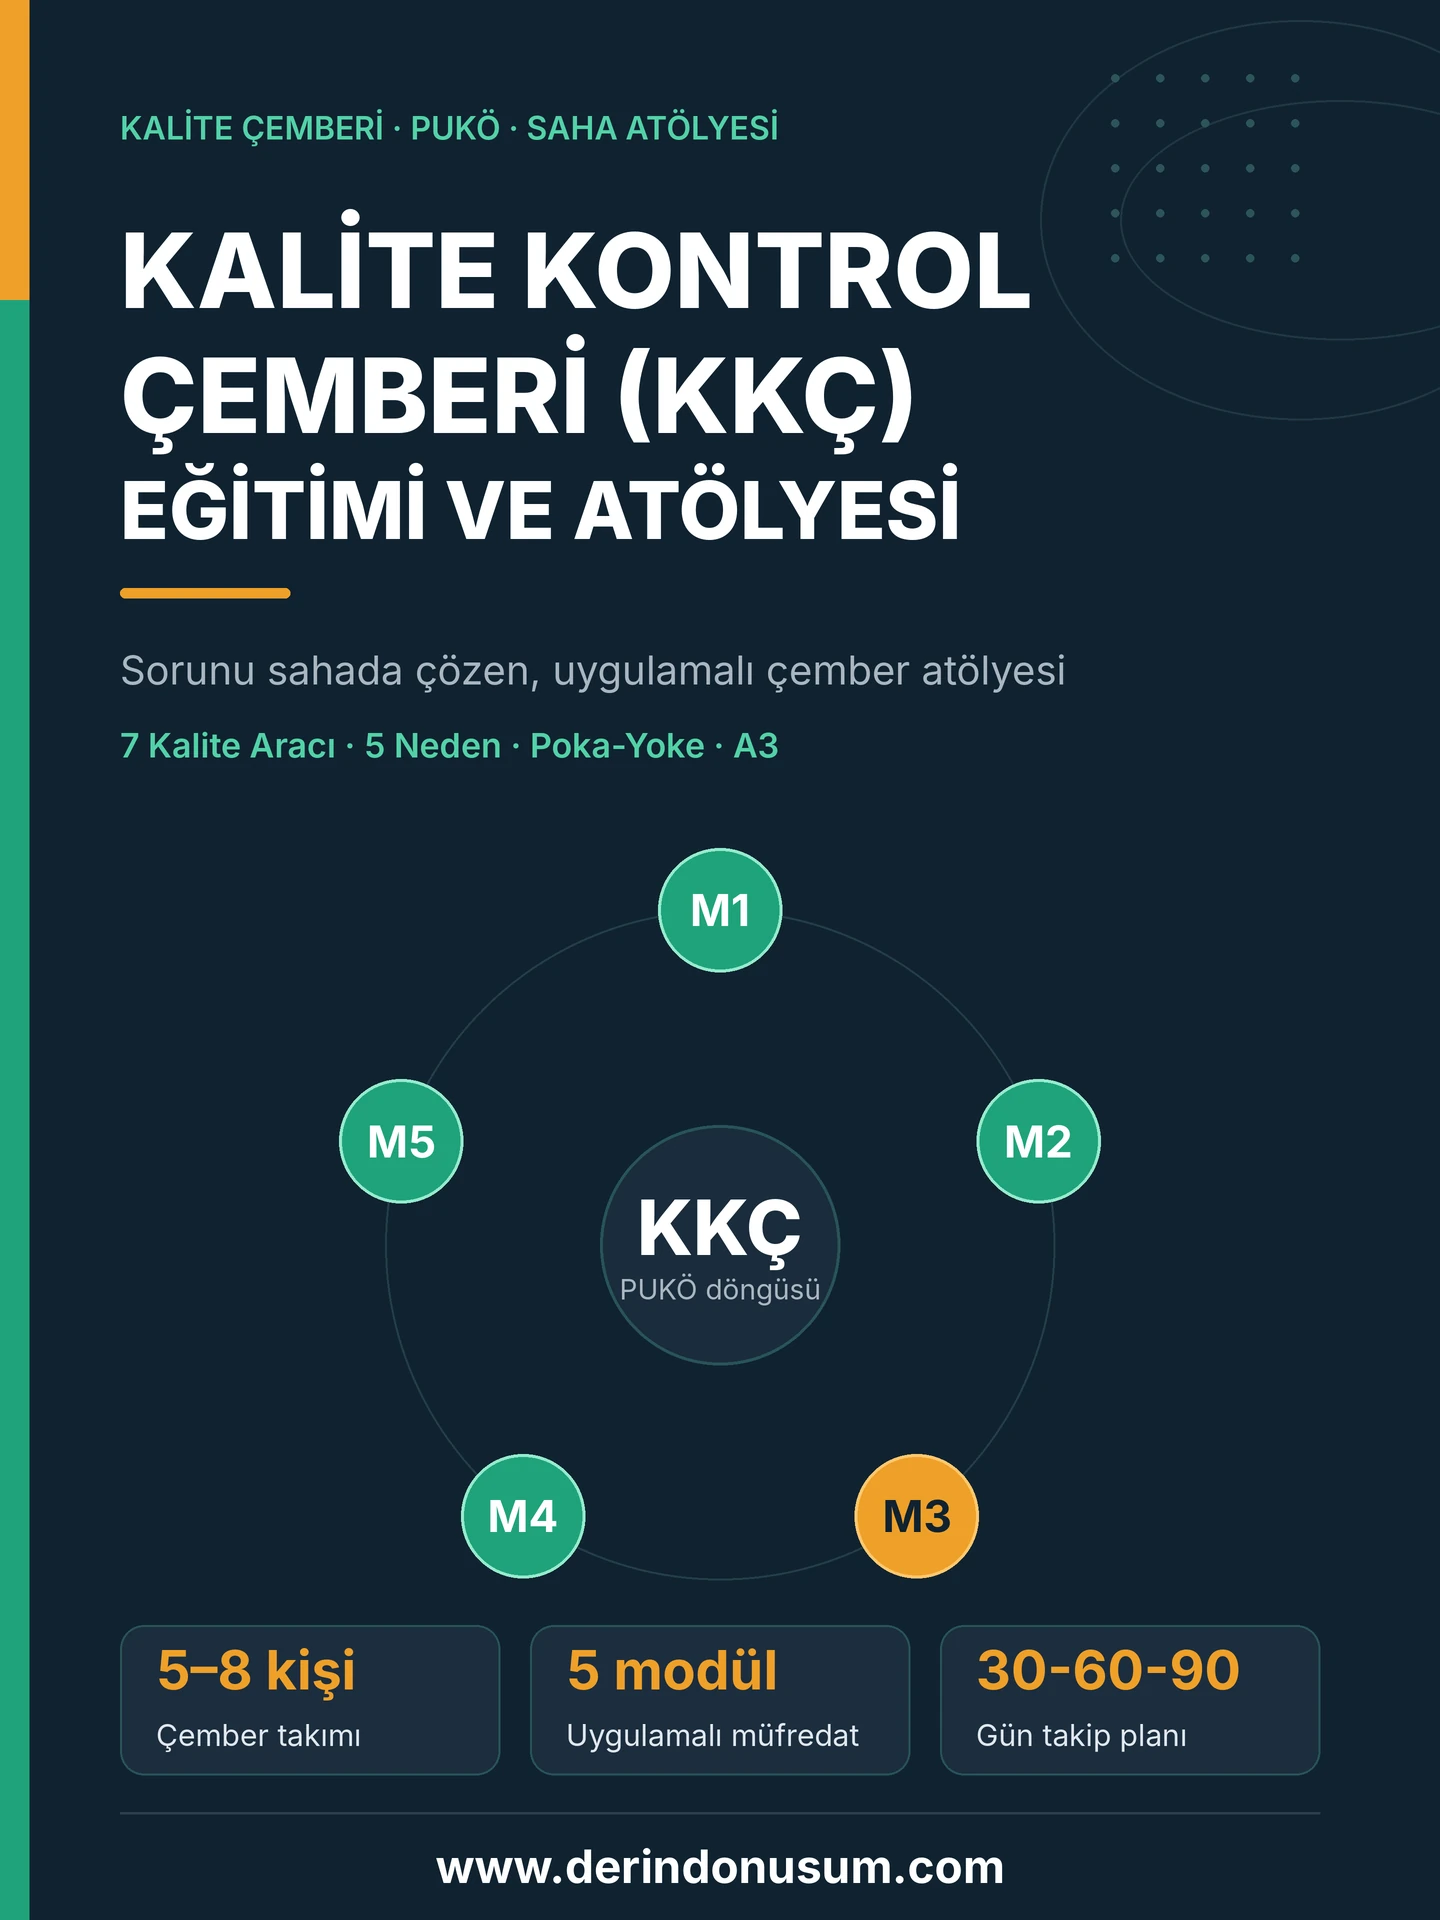
Kalite kontrol çemberi eğitimi, sahadaki çalışanların kendi iş alanlarındaki sorunları bilimsel yöntemlerle çözmesini sağlayan bir sürekli iyileştirme sistemidir. Bu sayfada KKÇ'nin ne olduğunu, atölyenin nasıl işlediğini ve kurumunuza ne kazandıracağını bulabilirsiniz.
Sanayi tesislerinde kalite ve verimlilik hedeflerinin önündeki en büyük engel, problemleri yalnızca mühendislerin ve üst yönetimin çözmesi gereken teknik görevler olarak görmektir. Oysa tezgâhın başındaki operatör, montaj hattındaki teknisyen veya depodaki lojistik sorumlusu; makinenin çıkardığı sesten, parçanın takılma zorluğundan ve istasyondaki gizli hurdalardan herkesten önce haberdardır.
Geleneksel yönetim modellerinde çalışanların yalnızca fiziksel gücünden yararlanılır; gözlem yeteneği ve tecrübeleri süreç dışında kalır. Bu durum çalışan bağlılığını zedeler, aynı kalite hatalarının kronikleşerek yüksek kalitesizlik maliyetlerine (COPQ) dönüşmesine yol açar.
Kalite Kontrol Çemberleri (KKÇ – Quality Control Circles), Kaoru Ishikawa öncülüğünde Japonya'da doğmuştur. Aynı çalışma alanındaki çalışanlar 5–8 kişilik takımlar hâlinde düzenli toplanır ve kendi sahalarındaki kalite, hurda, verimlilik, ergonomi ve iş güvenliği problemlerini bilimsel yöntemlerle çözer.
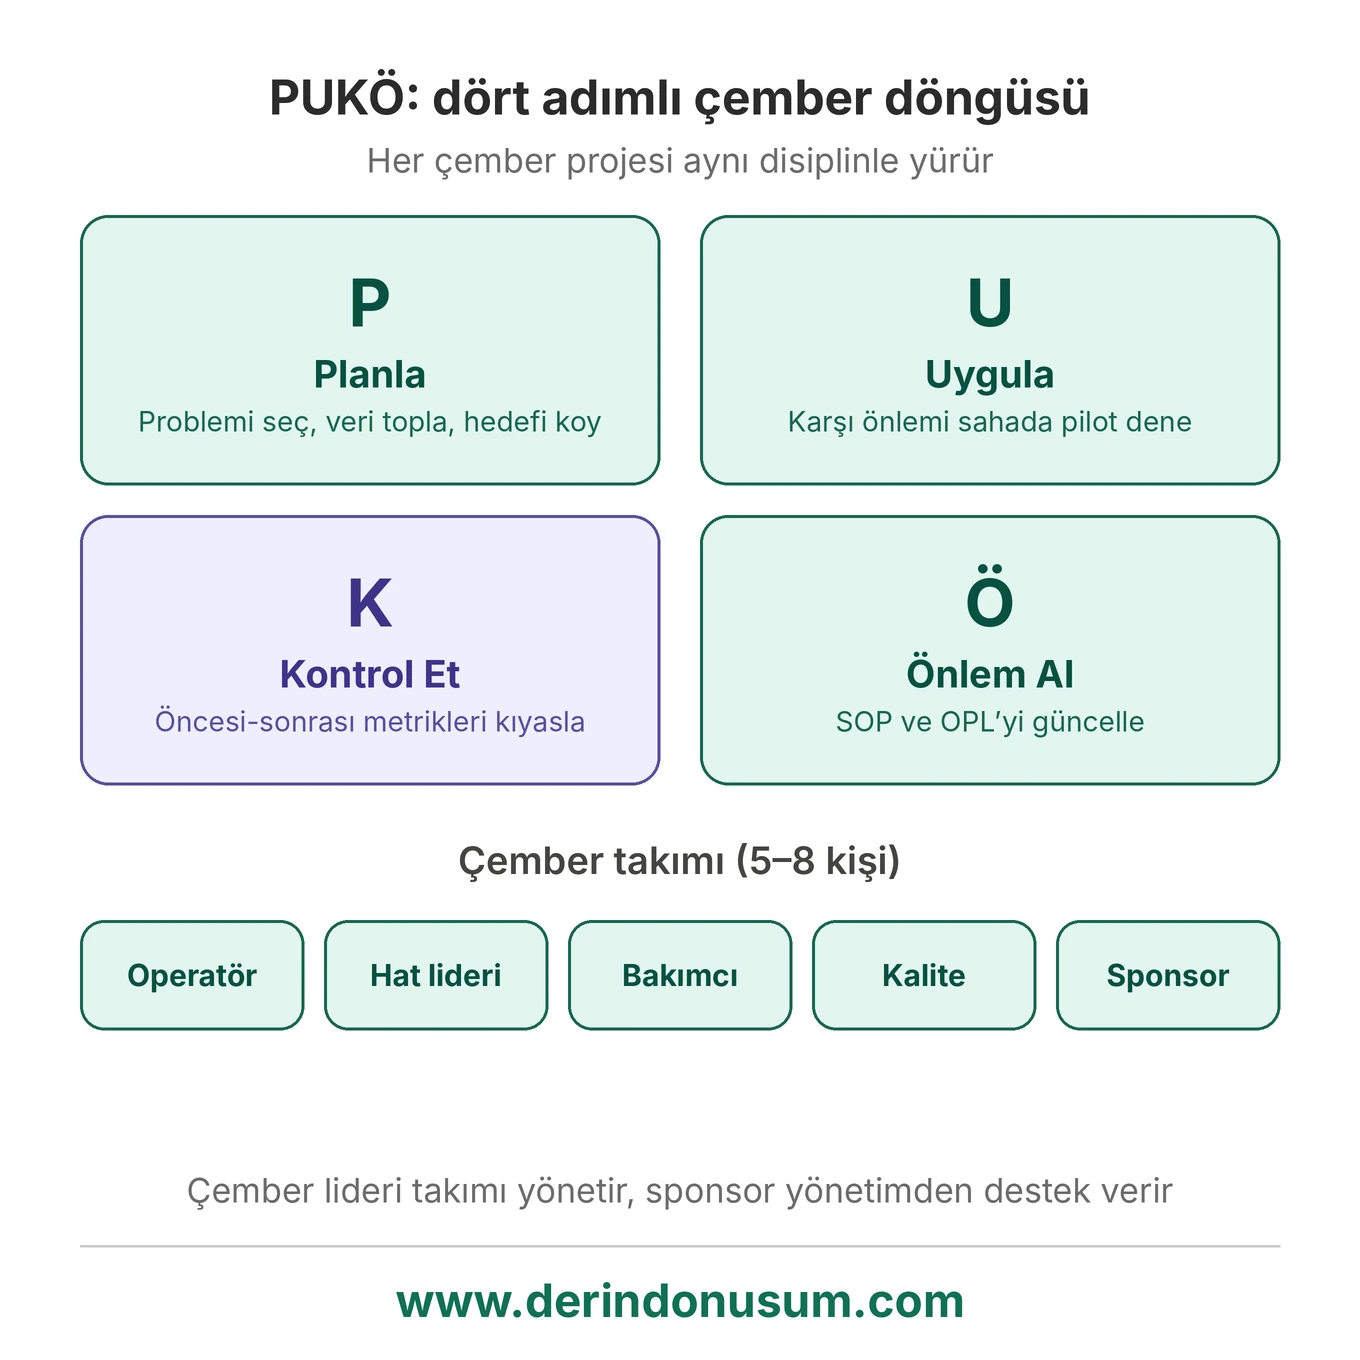
KKÇ basit bir öneri kutusu ya da toplantı rutini değildir. PUKÖ (Planla, Uygula, Kontrol Et, Önlem Al) döngüsü ve 7 Temel Kalite Aracı rehberliğinde yürütülen, veriye dayalı bir problem çözme disiplinidir.
Kuruma özel kurguladığımız atölye, hiyerarşik bariyerleri aşağı çeker ve mavi yaka çalışanları çözümün ortağı yapar. Ekipler kendi problemlerini teşhis eder, kök nedenlerini analiz eder, karşı önlemler geliştirir ve üst yönetime sunar. Sonuçta hurda ve yeniden işleme maliyetleri düşer, tabandan beslenen sürdürülebilir bir kalite kültürü oluşur.
Kalite araçlarını eğitim salonunda, kitaplardaki örneklerle ya da başka sektörlerin vakalarıyla anlatmak fabrika zemininde kalıcı davranış değişikliği yaratmaz. Çalışanları saatlerce slayt izletmek çekingenliğe ve kopukluğa yol açar. KKÇ ruhu, çalışanların kendi tezgâhı başında, kendi parçalarına dokunarak ve kendi sorunlarını tartışarak kazanılır. Bu yüzden atölye doğrudan fabrikanızın zemininde kurgulanır:
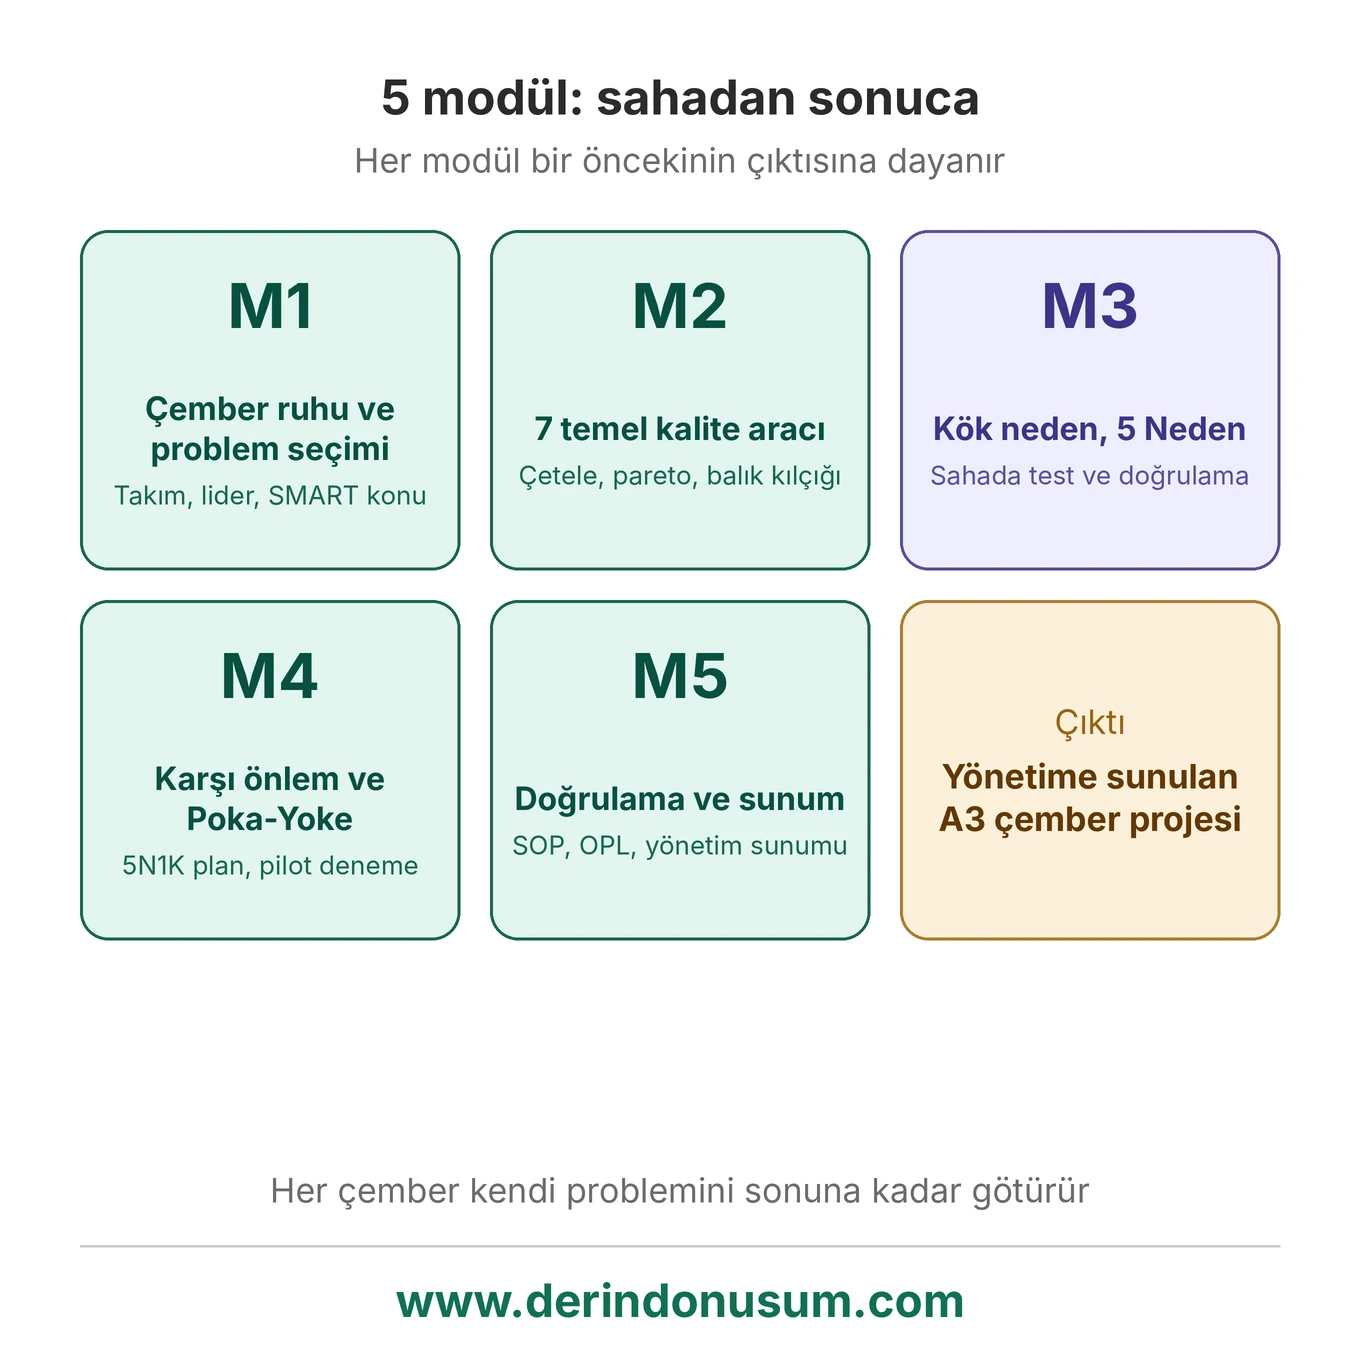
Atölye, saha ekiplerinin analitik düşünme ve takım çalışması yetkinliklerini geliştirmek üzere 5 modülden oluşur.
Çemberin amacı, lider seçimi ve toplantı kurallarının belirlenmesi. "Ben değil, biz" anlayışıyla takım içi güvenin kurulması. Beyin fırtınası ve çoklu oylama ile problemlerin listelenmesi, önceliklendirilmesi ve SMART kriterlerine uygun proje konusunun seçilmesi.
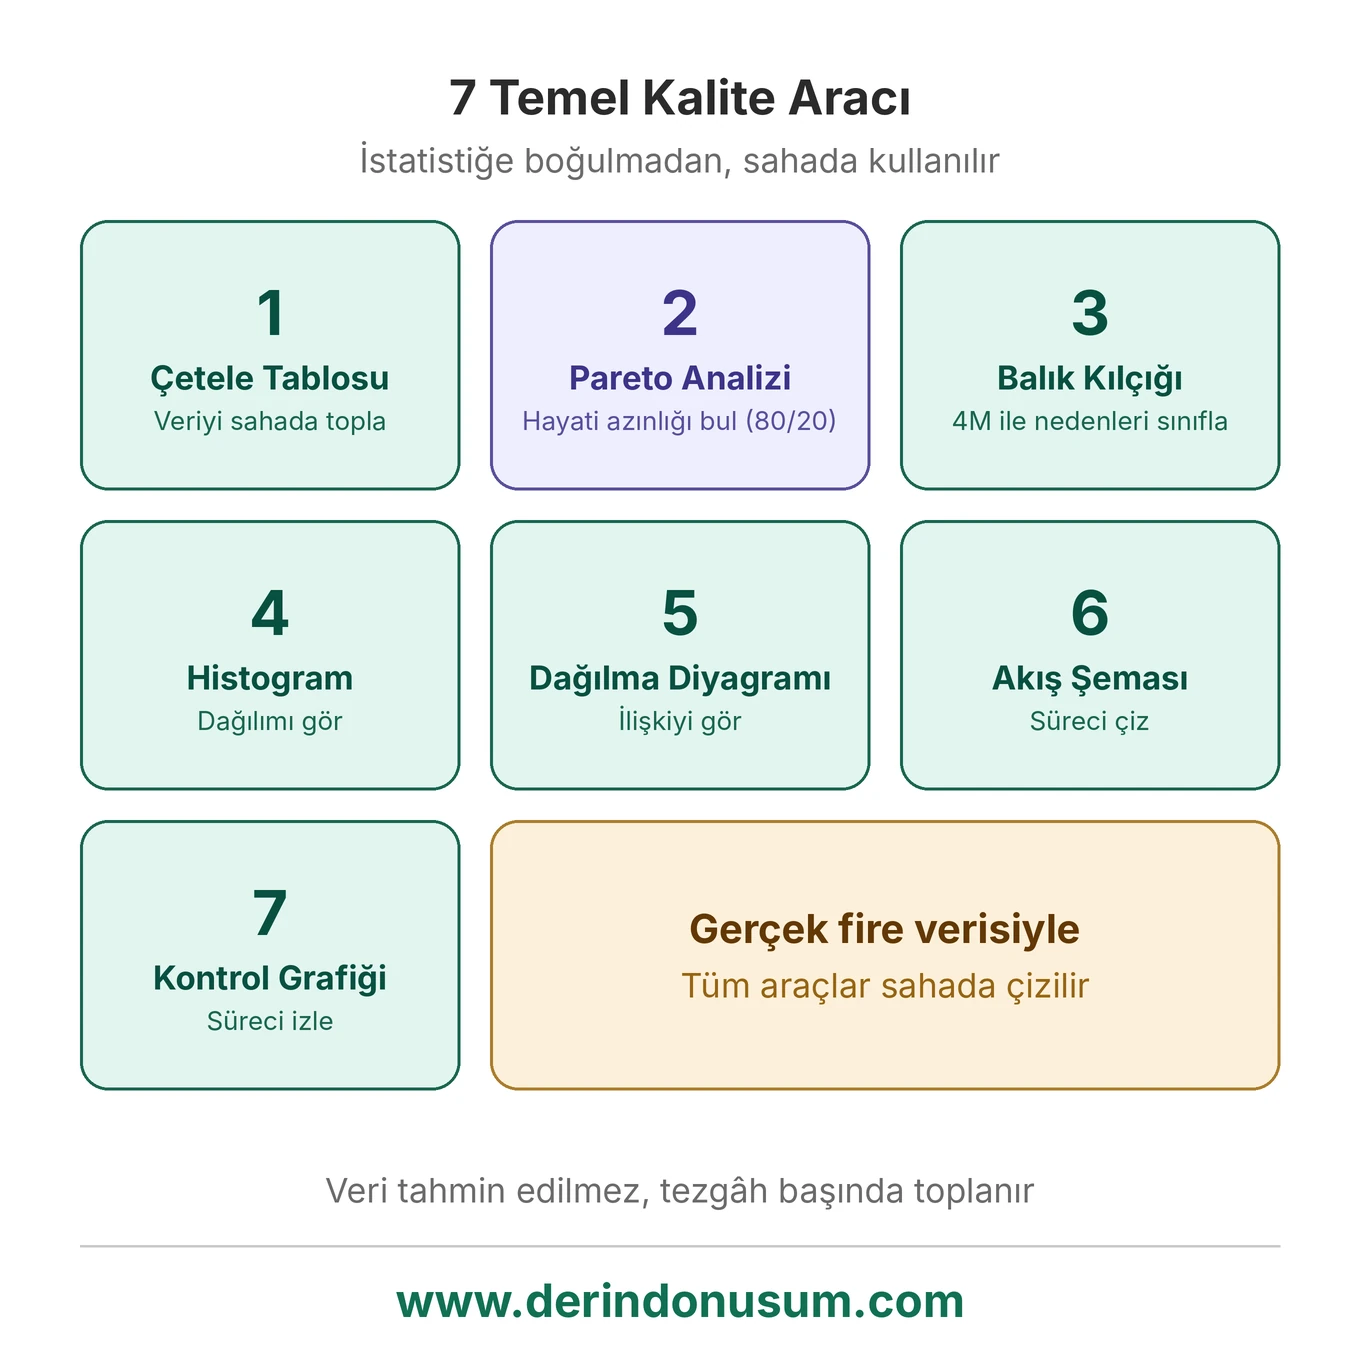
İstatistiğe boğulmadan kullanılabilen 7 aracın uygulamalı öğretimi: çetele tablosu, pareto analizi (80/20), balık kılçığı (Ishikawa, 4M ekseninde), histogram, dağılma diyagramı, akış şeması ve kontrol grafikleri. Tüm araçlar gerçek fire verileri üzerinden sahada çizilir.
Belirtilerle oyalanmak yerine problemin kaynağına inme disiplini. Balık kılçığında öne çıkan şüpheli nedenler sahada test edilir ve doğrulanır. Her neden için arka arkaya "Neden?" sorusu sorularak asıl kök neden kanıtlanır.
Kök nedeni ortadan kaldıran kalıcı karşı önlemlerin geliştirilmesi. İnsan inisiyatifine bırakmayan mekanik veya elektriksel hata önleme (Poka-Yoke) düzenekleri. 5N1K aksiyon planı, etki-efor analizi ve pilot denemenin sahada canlı uygulanması.
Aksiyonların öncesi-sonrası kalite metrikleriyle kıyaslanması ve maliyet kazancının hesaplanması. İyileştirmenin kalıcı olması için SOP ve Tek Nokta Derslerinin (OPL) güncellenmesi. Çember ekiplerine yönetim önünde görsel sunum tekniklerinin kazandırılması.
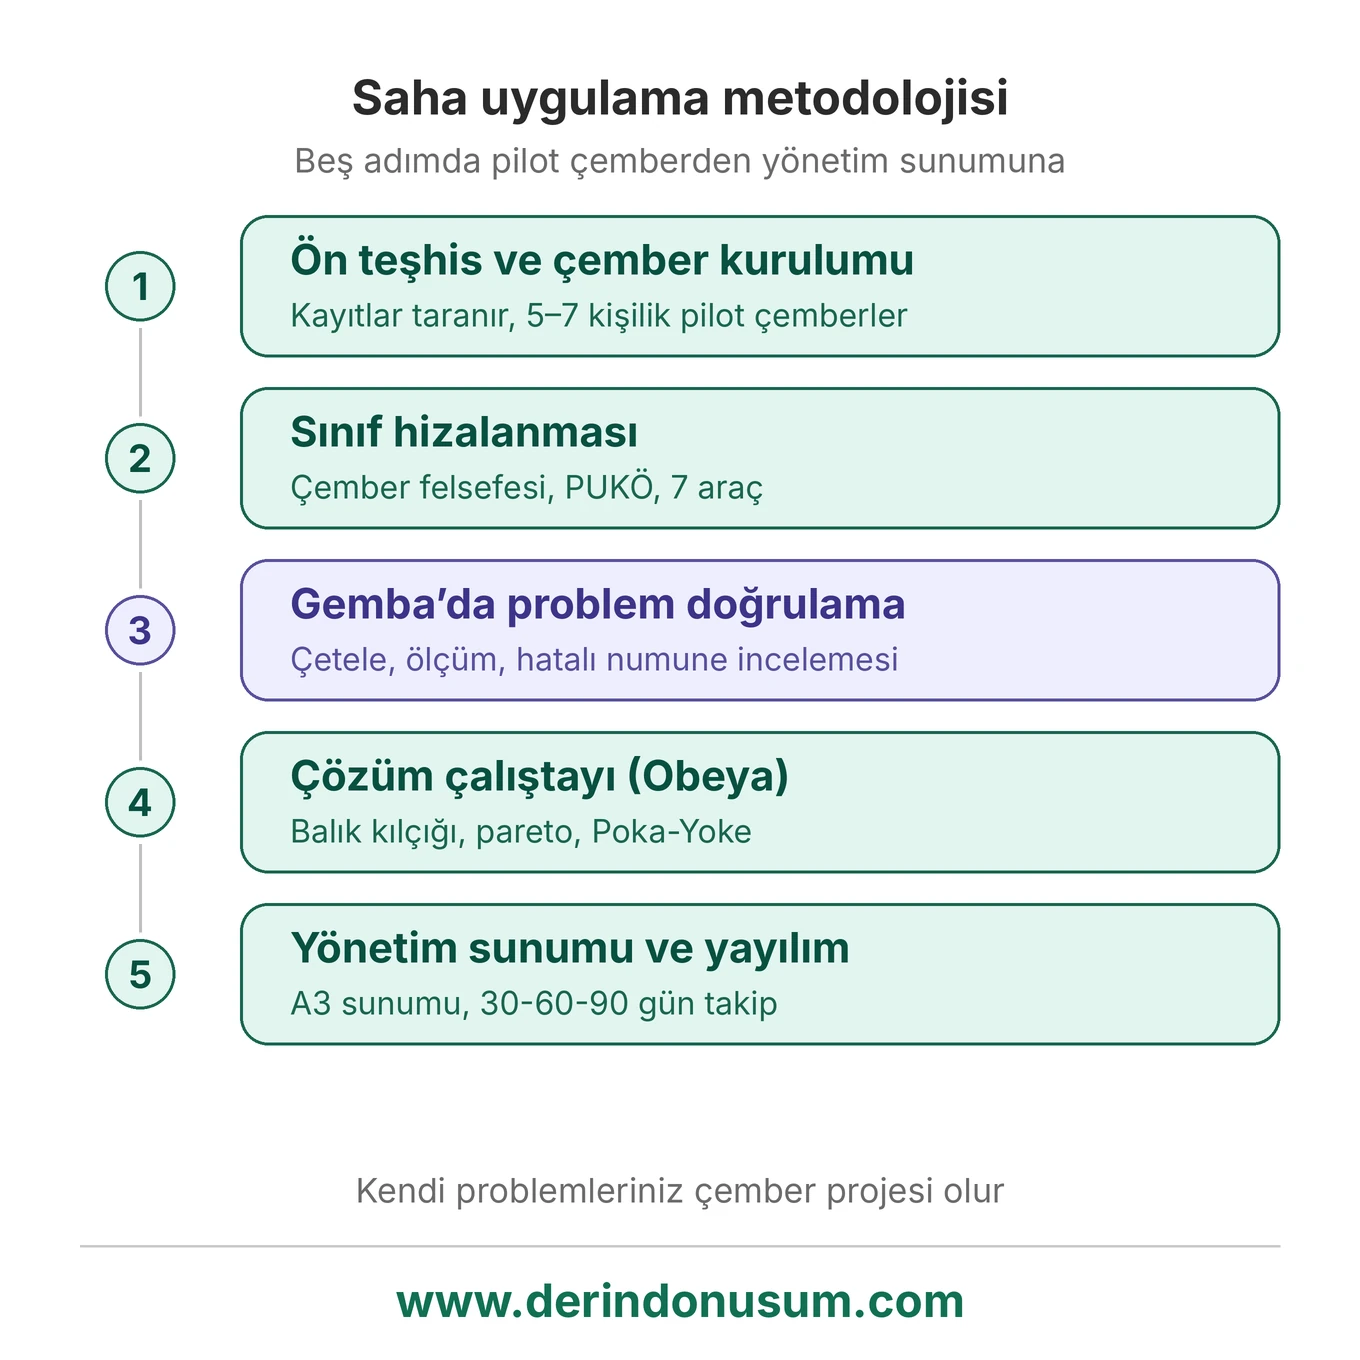
Bilginin kurumsal yetkinliğe dönüşmesi için 5 aşamalı bir uygulama disiplini izliyoruz:
Doğru kurgulanmış ve tabandan sahiplenilmiş bir KKÇ sistemi, kalitesizlik maliyetlerine ve ekip performansına doğrudan yansır.
Alan | Önceki durum | Hedeflenen çıktı |
|---|---|---|
Hurda ve kalitesizlik maliyeti | Aynı hatalar tekrar eder | Kök neden giderimiyle %30–60 azalma |
Çalışan katılımı | Talimat bekleyen pasif iş gücü | Süreci sahiplenen, problem çözen ekipler |
Problem çözme hızı | Mühendis beklenen uzun süreler | Sahada anında müdahale, hızlı Kaizen döngüsü |
Takım çalışması | Bölümler ve vardiyalar arası suçlama | Ortak hedefe kilitlenmiş ekipler |
İş güvenliği ve ergonomi | Fark edilmeyen ramak kala ve riskler | Operatör odaklı iyileştirmeler |
KKÇ felsefesi evrenseldir; ancak her sektörün hata dinamiği farklıdır. Atölyeyi endüstrinize göre uyarlıyoruz:
Aynı çalışma alanındaki 5–8 kişinin düzenli toplanarak kendi sahasındaki kalite, verimlilik ve iş güvenliği problemlerini PUKÖ döngüsü ve kalite araçlarıyla çözdüğü sürekli iyileştirme sistemidir.
Kaizen, sürekli iyileştirme felsefesinin genel adıdır. KKÇ ise bu felsefeyi küçük, gönüllü ve düzenli toplanan takımlar ve yapılandırılmış bir proje akışıyla hayata geçiren bir uygulama biçimidir.
Operatörler, hat liderleri, bakım ve kalite personeli ile ekip liderleri için uygundur. Mavi yaka ağırlıklı ekipler için tasarlanmıştır; yöneticiler çember sponsoru olarak sürece katılır.
Süre ve kapsam, tesisinizin büyüklüğüne ve çember sayısına göre belirlenir. Atölye fabrikanızın sahasında yürütülür ve yönetime sunumla tamamlanır.
Otomotiv yan sanayi, gıda ve FMCG, tekstil, makine ve metal imalat başta olmak üzere üretim yapan tüm sektörlerde uygulanabilir.
Kalite problemlerini yalnızca birkaç mühendisin sırtına yükleyerek çözemezsiniz. Kaliteyi bir departmanın kontrol görevi olmaktan çıkarıp tüm saha çalışanlarının ortak sahiplendiği bir kültüre dönüştürmek için Kalite Kontrol Çemberi Atölyemizle tanışın.
Program, tesisinizin dinamiklerine, ürün yapınıza ve saha gerçeklerinize göre özel olarak kurgulanır. Ön saha analizi ve detaylı bilgi için bizimle iletişime geçin.
Derin Dönüşüm®, "İnsanları geliştiriyor, işletmeleri dönüştürüyoruz" mottosuyla çalışmalarına ve üretmeye devam ediyor.
| Stok Kodu | DDA-10011 |
|---|---|
| Barkod | DDA-10011 |
| EAN | |
| Kategoriler | KURUMSAL EĞİTİMLER, KAIZEN VE PROBLEM ÇÖZME |
| Markalar | Derin Dönüşüm® |
| Etiketler | kalite kontrol çemberi eğitimi, KKÇ, kalite çemberi, PUKÖ, 7 temel kalite aracı, pareto, balık kılçığı, 5 neden, poka-yoke, gemba, A3, OPL |
| Kullanım Durumu | Yeni |
Ürünü değerlendirmek için hesabınıza giriş yapmalısınız.Giriş Yap


www.derindonusum.com © 2026 Tüm Hakları Saklıdır.
0
)