×
| Marka : | Derin Dönüşüm® |


Müşteri Destek Hattı
Online Teslimat
Güvenli Alışveriş
Kalıp ve model değişim sürenizi kısaltın, gizli kapasiteyi açığa çıkarın: SMED'i toplantı odasında değil, kendi makinenizin başında öğrenin.
SMED eğitimi, Single-Minute Exchange of Die (Tekli Dakikalarda Kalıp Değişimi) yöntemini, kuruma özel ve sahada uygulamalı bir atölye formatında öğreten programdır. Ekipler başka şirketlerin örnekleriyle değil, fabrikanızdaki darboğaz makinenin gerçek kalıp değişimi üzerinden çalışır; atölyenin sonunda uygulanabilir bir A3 İcra Planı ve görsel kalıp değişim talimatı elinizde olur.
Üretim sahalarında makine kapasitesini tüketen, planlamanın esnekliğini azaltan ve ara stokların (WIP) birikmesine yol açan başlıca kayıplardan biri uzun kalıp ve model değişim (setup) sürelerdir. Plastik enjeksiyon makinesinde, pres hattında veya ambalaj tezgâhında yeni bir ürüne geçmek için makinenin saatlerce durması kaçınılmaz bir kader değil, optimize edilmemiş bir sürecin sonucudur.
Uzun değişim süreleri şirketleri daha az duruş yaşamak adına büyük partiler (batch) üretmeye iter. Bu da müşterinin henüz istemediği ürünlerin üretilmesine ve stok maliyetinin artmasına yol açar.
SMED, Shigeo Shingo'nun geliştirdiği ve Toyota Üretim Sistemi ile ilişkilendirilen bir yalın üretim yöntemidir. Amacı, saatler süren değişim sürelerini tek haneli dakikalara indirmektir. Bunu operatörlerin acele etmesiyle değil, değişimin bilimsel ve standart bir mühendislik yaklaşımıyla yeniden tasarlanmasıyla yapar.
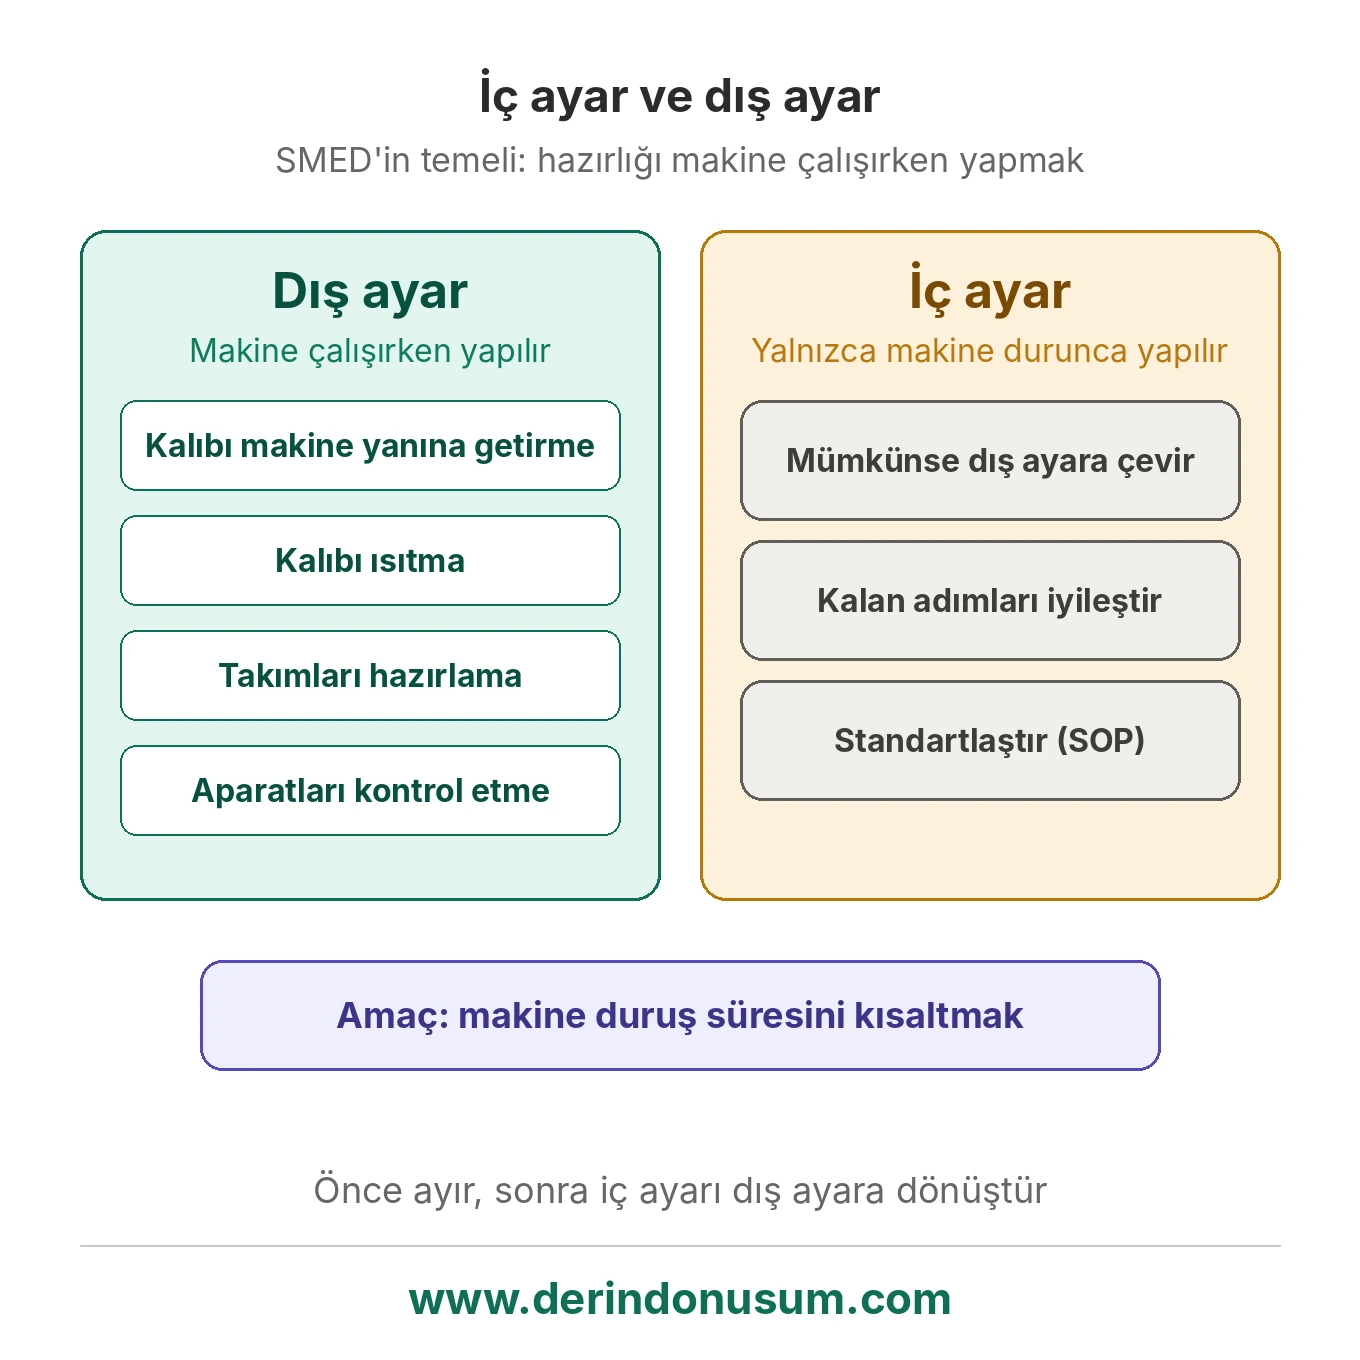
SMED, hazırlık faaliyetlerini ikiye ayırır: makine çalışırken yapılabilecek dış ayarlar ve yalnızca makine durduğunda yapılabilecek iç ayarlar. Ardından iç ayarlar mümkün olduğunca dış ayara dönüştürülerek makinenin duruş süresi kısaltılır. Böylece makine kapasiteniz (OEE) artar, partileriniz küçülür ve müşteri talebindeki ani değişimlere daha az stokla yanıt verebilirsiniz.
Kuruma özel SMED Atölyesi, fabrikanızdaki setup sürelerini yarı yarıya, bazı durumlarda daha yüksek oranlarda azaltmayı hedefler; ulaşılan sonuç makineye ve uygulamaya göre değişir.
SMED'i toplantı salonunda, başka şirketlerin eski videolarıyla veya teorik slaytlarla öğrenmek sahadaki gerçek sorunları çözmez. Her fabrikanın makine parkuru, kalıp yapısı, vinç kapasitesi ve operatör alışkanlıkları farklıdır. Sıkışan cıvatalar, bulunamayan aparatlar, kalıbın ısınmasının beklenmesi gibi gerçek zaman kayıpları yalnızca tezgâhın başında (Gemba'da) görülür.
Atölye öncesinde uzmanlarımız fabrikanızı ziyaret eder ve en çok duruş yaşanan, darboğaz (bottleneck) konumundaki makineyi belirler. Eğitimdeki analizler ve vaka çalışmaları doğrudan o makinenin kalıbı, ayar ekibi ve gerçek setup verileriniz üzerinden yürür.
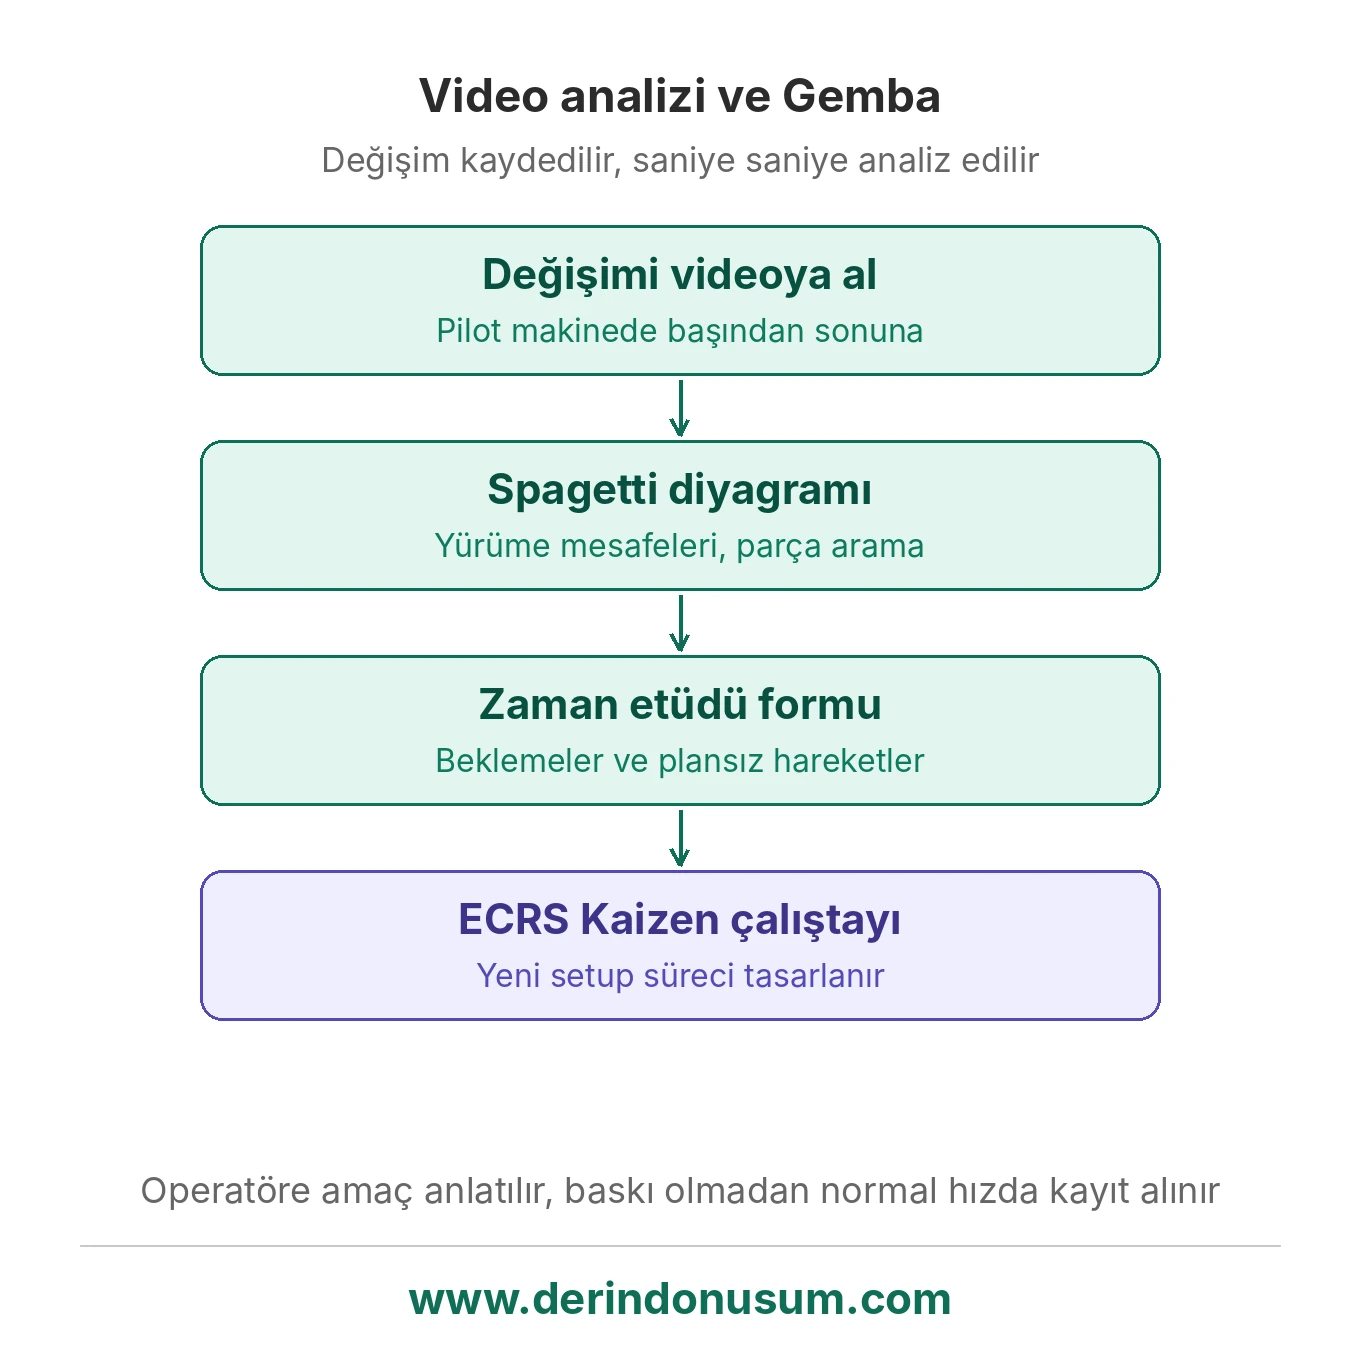
SMED atölyesinin merkezinde sahada alınan video kaydı vardır. Ekipler sahaya iner ve bir model değişimi baştan sona kayıt altına alınır. Toplantı odasında bu video saniye saniye izlenir; operatörlerin adımları, parça aramaları ve beklemeler ayrıntılı biçimde analiz edilir.
SMED, pahalı otomasyon ya da hidrolik kalıp sıkma sistemleri satın almak anlamına gelmez. Atölyenin temel amacı; mevcut donanımınızla, iş organizasyonunu değiştirerek ve U-tipi pullar, standart cıvata boyları, sentil mastarları gibi basit aparatlarla setup süresini kısaltan bir A3 İcra Planı hazırlamaktır.
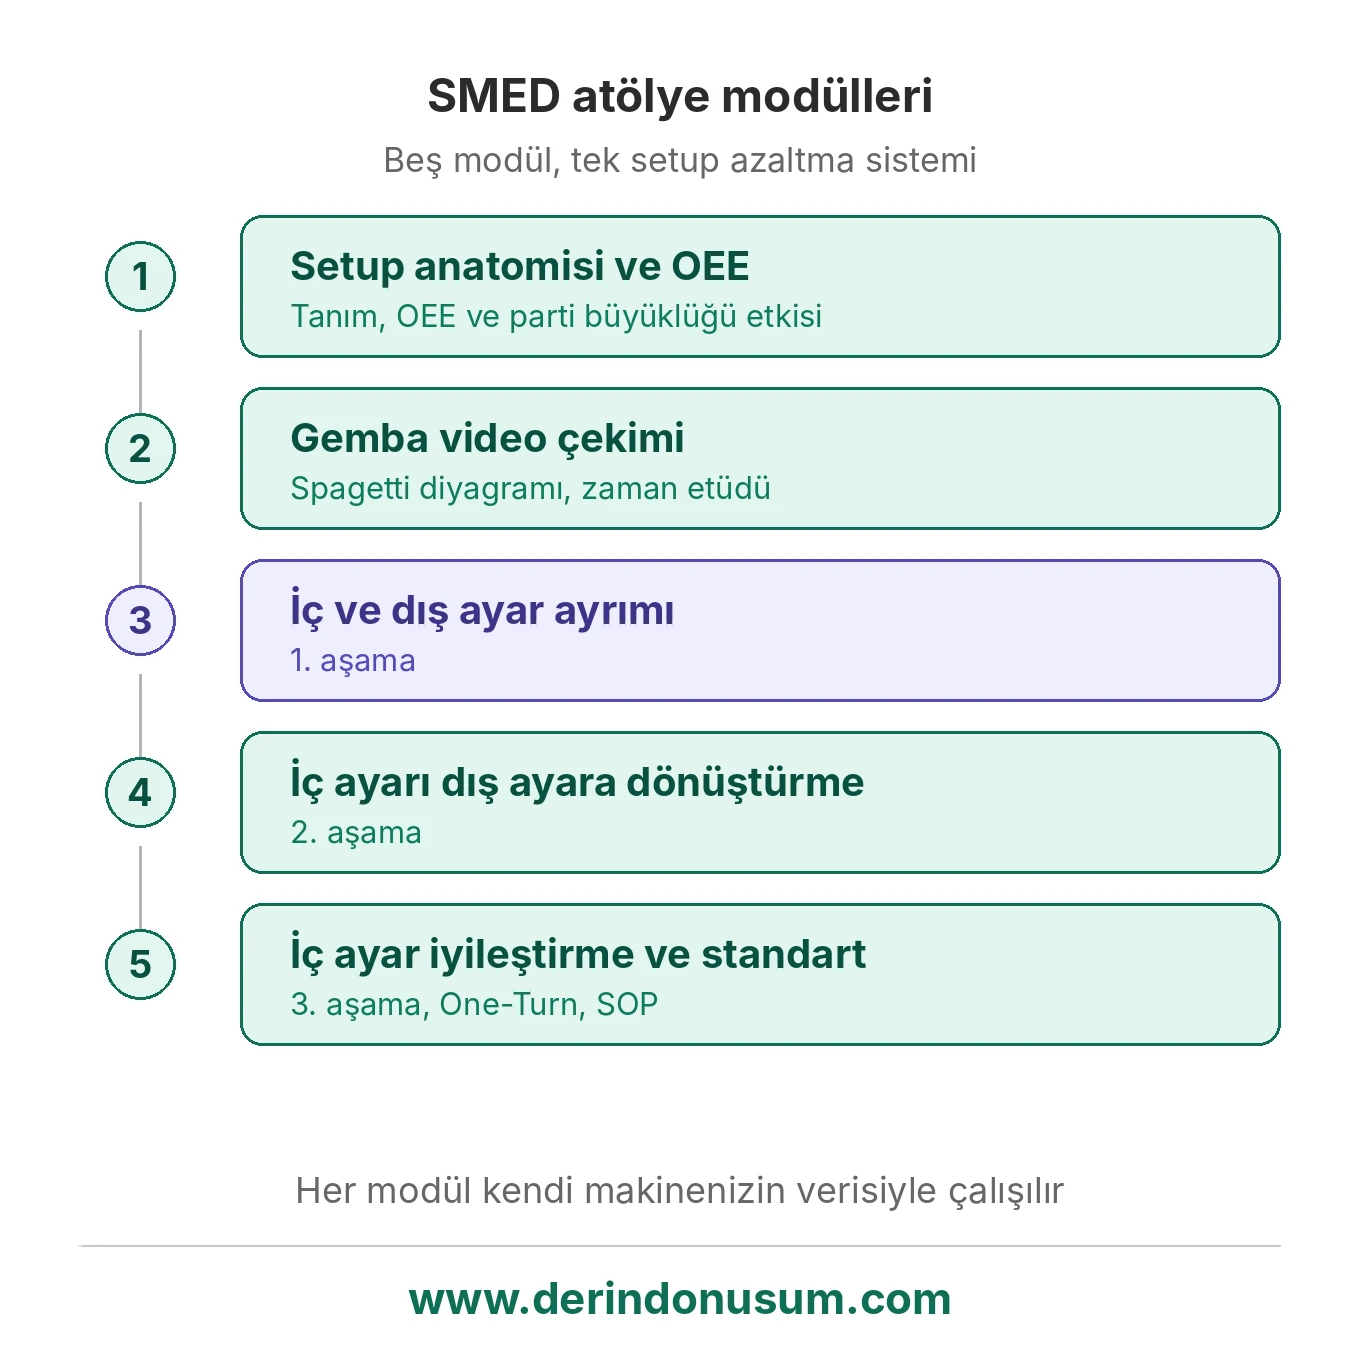
Atölye, mevcut setup alışkanlıklarını bilimsel bir standarda taşıyan 5 modülden oluşur.
Kalıp değişim süresi, son sağlam parçanın çıkışından yeni modele ait ilk onaylı parçanın çıkışına kadar geçen toplam süre olarak tanımlanır. Yüksek setup sürelerinin OEE'nin kullanılabilirlik bileşeni ve parti büyüklükleri (Batch Size) üzerindeki olumsuz etkisi finansal verilerle ortaya konur.
Ekipler seçilen pilot makinedeki gerçek bir kalıp veya model değişimini video ile kaydeder. Kayıt üzerinden Spagetti Diyagramı çizilerek operatör ve ayarcının makine etrafındaki yürüme mesafeleri, alet ve takım arama süreleri ile plansız hareketleri kronometre yardımıyla standart zaman etüdü formlarına işlenir.
SMED'in en kritik adımıdır. Makine durmadan yapılabilecek hazırlıklar (kalıbın makine yanına getirilmesi, ısıtılması, takımların hazırlanması, aparatların kontrolü) dış ayar, yalnızca makine durduğunda yapılabilecek işlemler iç ayar olarak sınıflandırılır. Bu ayrım ve organizasyon tek başına setup süresinde belirgin bir iyileşme sağlayabilir.
Makine duruş süresini daha da kısaltmak için iç ayar olarak kalan adımların nasıl dış ayara çevrilebileceği çalışılır. Örneğin kalıp yüksekliğinin makine dışında standartlaştırılması, hammadde ısıtmanın dışarıda yapılması veya program parametrelerinin ağ üzerinden önceden yüklenmesi gibi mühendislik çözümleri kurgulanır.
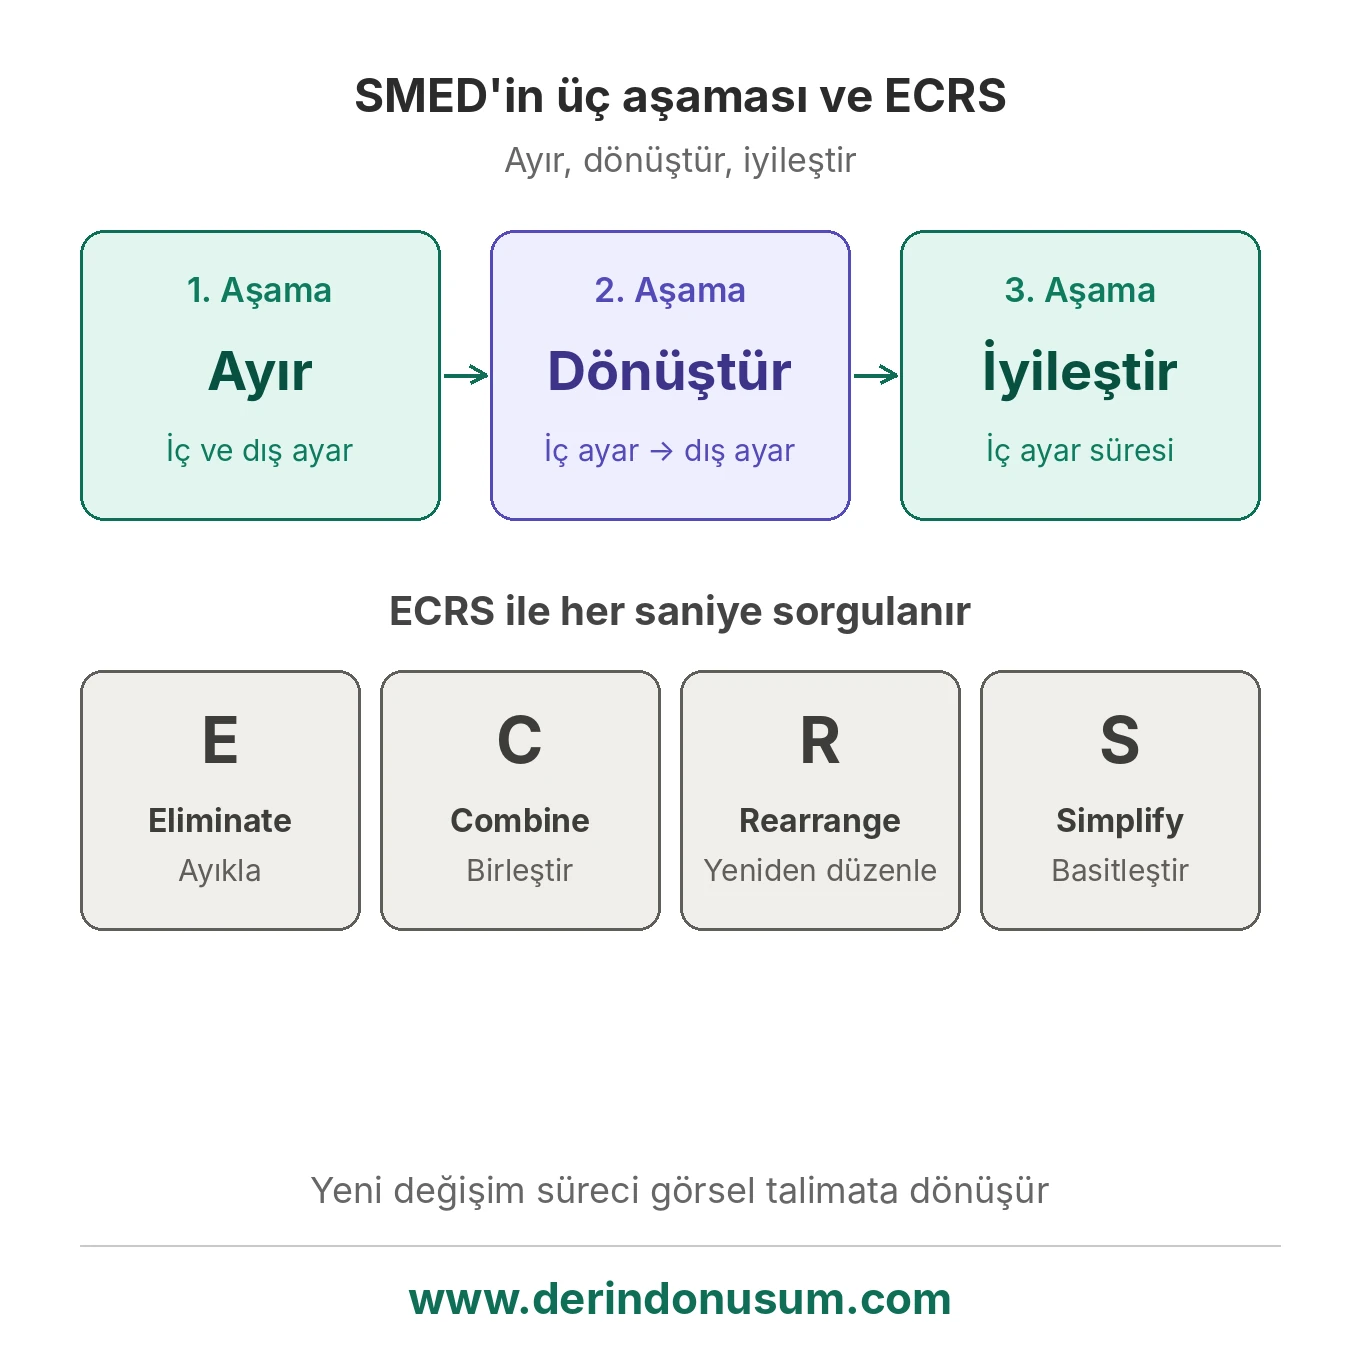
Makinenin mecburen durduğu iç ayar süreleri; standart cıvata kullanımı, kelebek somunlar, çeyrek tur kilit mekanizmaları (One-Turn), paralel çalışma (iki kişinin senkronize setup yapması) ve ayar mastarlarıyla kısaltılır. Yeni model değişim süreci görsellerle desteklenmiş bir Standart Operasyon Prosedürüne (SOP) dönüştürülür.
Teorik bilginin kalıcı bir kapasite artışına dönüşmesi için 5 aşamalı bir saha metodolojisi izlenir:
Ekiplerin sahada analiz ederek uyguladığı bir SMED atölyesi, makine yatırımı yapmadan ek kapasite açığa çıkarmayı hedefler. Aşağıdaki değerler hedeflenen iyileşmelerdir; gerçekleşen sonuç makineye, kalıba ve uygulama disiplinine göre değişir.
Gösterge | Geleneksel durum | Hedeflenen etki |
|---|---|---|
Kalıp / model değişim süresi | Deneme yanılma ve uzun ayar süreci | %50–80 azalma hedefi |
OEE | Planlı duruşlar nedeniyle düşük ekipman etkinliği | %10–25 artış hedefi |
Parti büyüklüğü ve ara stok | Duruş korkusuyla büyük partiler ve fazla stok | Daha küçük partiler, daha düşük stok maliyeti |
İlk parça kalitesi | Doğru ayarı bulana kadar yüksek başlangıç firesi | Standart ayar talimatlarıyla başlangıç firesinde azalma |
İş güvenliği ve ergonomi | Acele ve karmaşa içinde artan kaza riski | Planlı, düzenli ve güvenli takım çalışması |
Kalıp ve model değişiminin doğası her endüstride farklıdır. Atölye, fabrikanızın operasyonel kısıtlarına göre uyarlanır:
SMED (Single-Minute Exchange of Die), kalıp ve model değişim süresini kısaltmayı amaçlayan yalın üretim yöntemidir. Hazırlık faaliyetlerini iç ve dış ayar olarak ayırır, iç ayarları mümkün olduğunca dış ayara dönüştürür ve kalan adımları iyileştirip standartlaştırır.
Dış ayar, makine çalışırken yapılabilen hazırlıklardır (kalıbı makine yanına getirme, ısıtma, takım hazırlama, aparat kontrolü). İç ayar ise yalnızca makine durduğunda yapılabilen işlemlerdir.
Son sağlam parçanın çıkışından, yeni modele ait ilk onaylı parçanın çıkışına kadar geçen toplam süredir.
Gerekmez. Atölyenin amacı mevcut donanımla, iş organizasyonunu değiştirerek ve U-tipi pul, standart cıvata boyu, sentil mastarı gibi basit aparatlarla süreyi kısaltmaktır.
A3 formatında bir İcra Planı, görsel Kalıp Değişim Talimatı (SOP) ve 30-60 günlük takip planı teslim edilir.
Makinelerinizin saatlerce atıl beklemesine, gereksiz stok birikmesine ve müşterilerinize esnek cevap verememenin yarattığı fırsat kayıplarına son verin. Kalıp ve model değişim sürelerinizi kısaltarak gizli kapasitenizi açığa çıkarmak, iş güvenliğini artırmak ve üretim maliyetlerinizi düşürmek için SMED Atölyemizle tanışın.
Tesisinizin dinamiklerine, makine parkurunuza ve sahanızın gerçek verilerine göre tasarlanan, doğrudan Gemba'da operatörlerinizle birlikte uygulanan kurumsal atölye programımız hakkında bilgi almak ve firmanıza özel analiz talep etmek için uzman mühendis ekibimizle iletişime geçin.
Derin Dönüşüm®, "İnsanları geliştiriyor, işletmeleri dönüştürüyoruz" mottosuyla çalışmalarına ve üretmeye devam ediyor.
| Stok Kodu | DDA-10009 |
|---|---|
| Barkod | DDA-10009 |
| EAN | |
| Kategoriler | KURUMSAL EĞİTİMLER, KAIZEN VE PROBLEM ÇÖZME |
| Markalar | Derin Dönüşüm® |
| Etiketler | • smed eğitimi,smed atölyesi,smed nedir,• hızlı kalıp değişimi eğitimi,kalıp değişim süresi azaltma,• setup süresi azaltma,model değişim süresi kısaltma,• kuruma özel smed eğitimi,sahada uygulamalı smed atölyesi,• single minute exchange of die |
| Kullanım Durumu | Yeni |
Ürünü değerlendirmek için hesabınıza giriş yapmalısınız.Giriş Yap


www.derindonusum.com © 2026 Tüm Hakları Saklıdır.
0
)