×
| Marka : | Derin Dönüşüm® |


Müşteri Destek Hattı
Online Teslimat
Güvenli Alışveriş
Operasyonel varyasyonu bitirin: Takt Time, Yamazumi ve görsel standart iş talimatlarıyla kaliteyi operatörün anlık dikkatine değil, sisteme bağlayın.
Endüstriyel üretim hatlarında kalite değişkenliğinin, teslimat gecikmelerinin ve gizli israfın (Muda) en temel nedeni operasyonel varyasyondur. Aynı makinede aynı ürünü üreten üç operatör işi üç farklı sırayla ve üç farklı sürede yapıyorsa, o işletmede standart yok demektir. Standardın olmadığı yerde kalite hataları operatörün anlık dikkatine kalır, kapasite planlaması yapılamaz ve yeni personelin eğitimi haftalar sürer.
Standartlaştırılmış İş; bir süreci en güvenli, en kolay, en kaliteli ve en verimli şekilde gerçekleştirmek için tasarlanmış mevcut en iyi yöntemin yazılı, görsel ve uygulanabilir hale getirilmesidir. Taylorizm'in katı talimatlarından farklı olarak, masa başındaki mühendislerin dayattığı bir kurallar bütünü değil; işi yapan operatörlerin katılımıyla oluşan, yaşayan ve sürekli geliştirilen (Kaizen) bir referans çizgisidir. Yalın düşüncede sıkça aktarılan ilke şudur: standardın olmadığı yerde Kaizen yapılamaz, çünkü nereye göre iyileştiğinizi ölçeceğiniz bir temel çizgi yoktur.
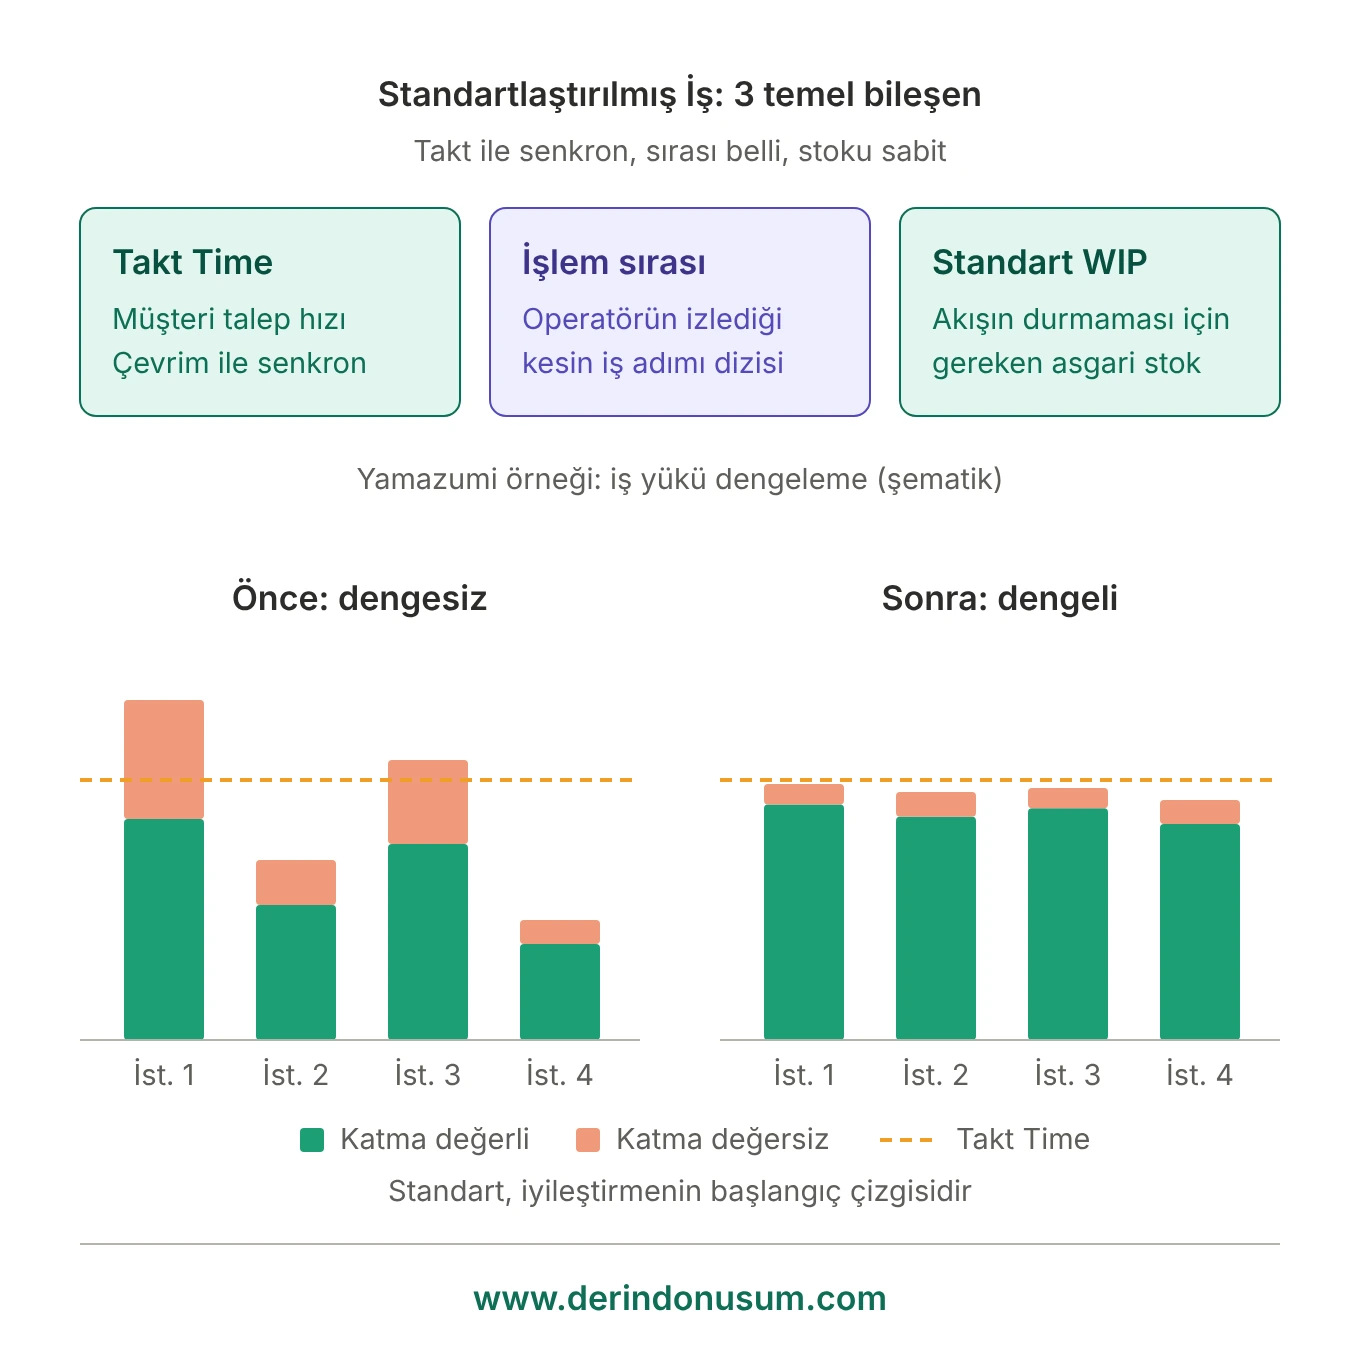
| Bileşen | Anlamı |
|---|---|
| Takt Time | Müşteri talep hızı. Çevrim Süresi (Cycle Time) ile senkronize edilir. |
| İşlem Sırası (Work Sequence) | Operatörün işi yaparken izlediği kesin iş adımı dizisi. |
| Standart Süreç İçi Stok (Standard WIP) | Sistemin duraksamadan akması için gereken asgari stok. |
Kuruma özel tasarlanan bu atölye, değişkenliği (Mura) ortadan kaldırarak iş güvenliğini destekleyen, kaliteyi sabitleyen ve verimliliği öngörülebilir kılan sağlam bir operasyonel temel kurmanızı sağlar.
Pek çok fabrikada Standart İş Formları (SOP), kalite denetimlerinden (ISO, IATF) geçmek için ofiste, karmaşık metinlerle hazırlanır ve panolara asılır. Operatörler bu formlara çoğu zaman bakmaz; çünkü masa başında yazılan standart sahadaki parçanın ağırlığını, makinenin titreşimini veya o anki malzeme eksikliğini kapsamaz.
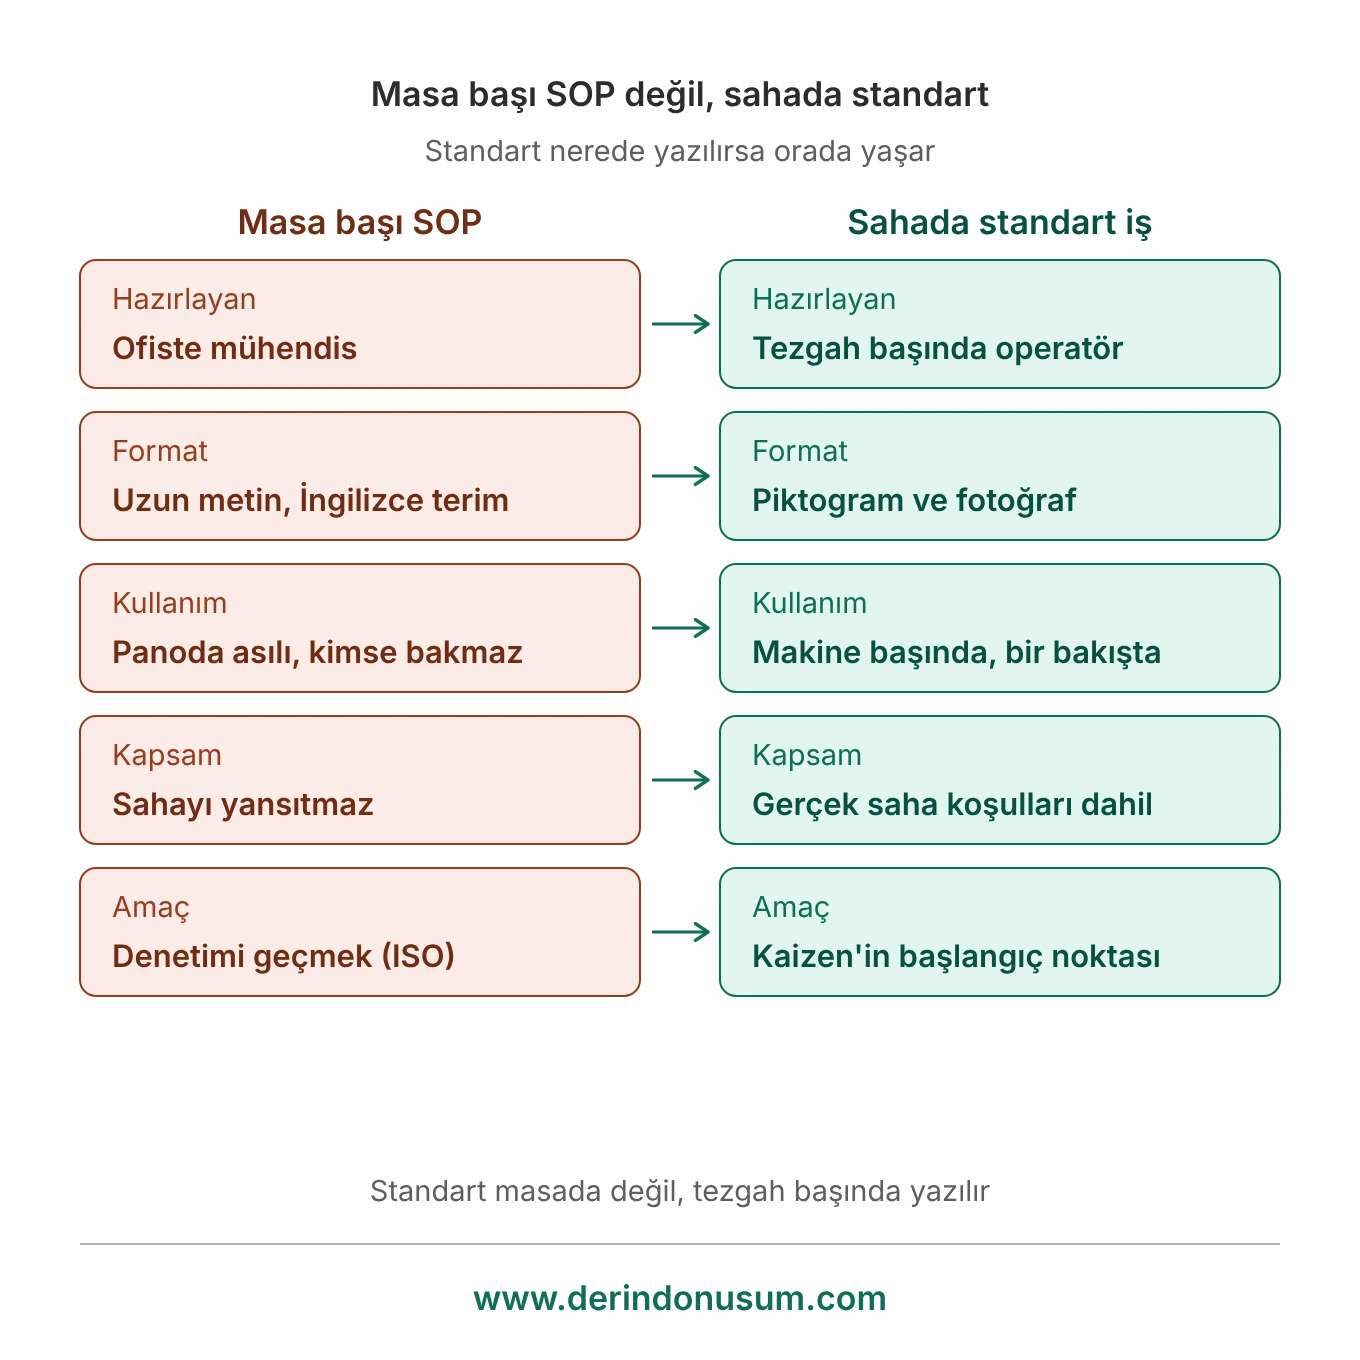
Bu yüzden atölye, teorik slaytlarla değil kronometre elde, doğrudan fabrikanızın zemininde (Gemba) kurgulanır:
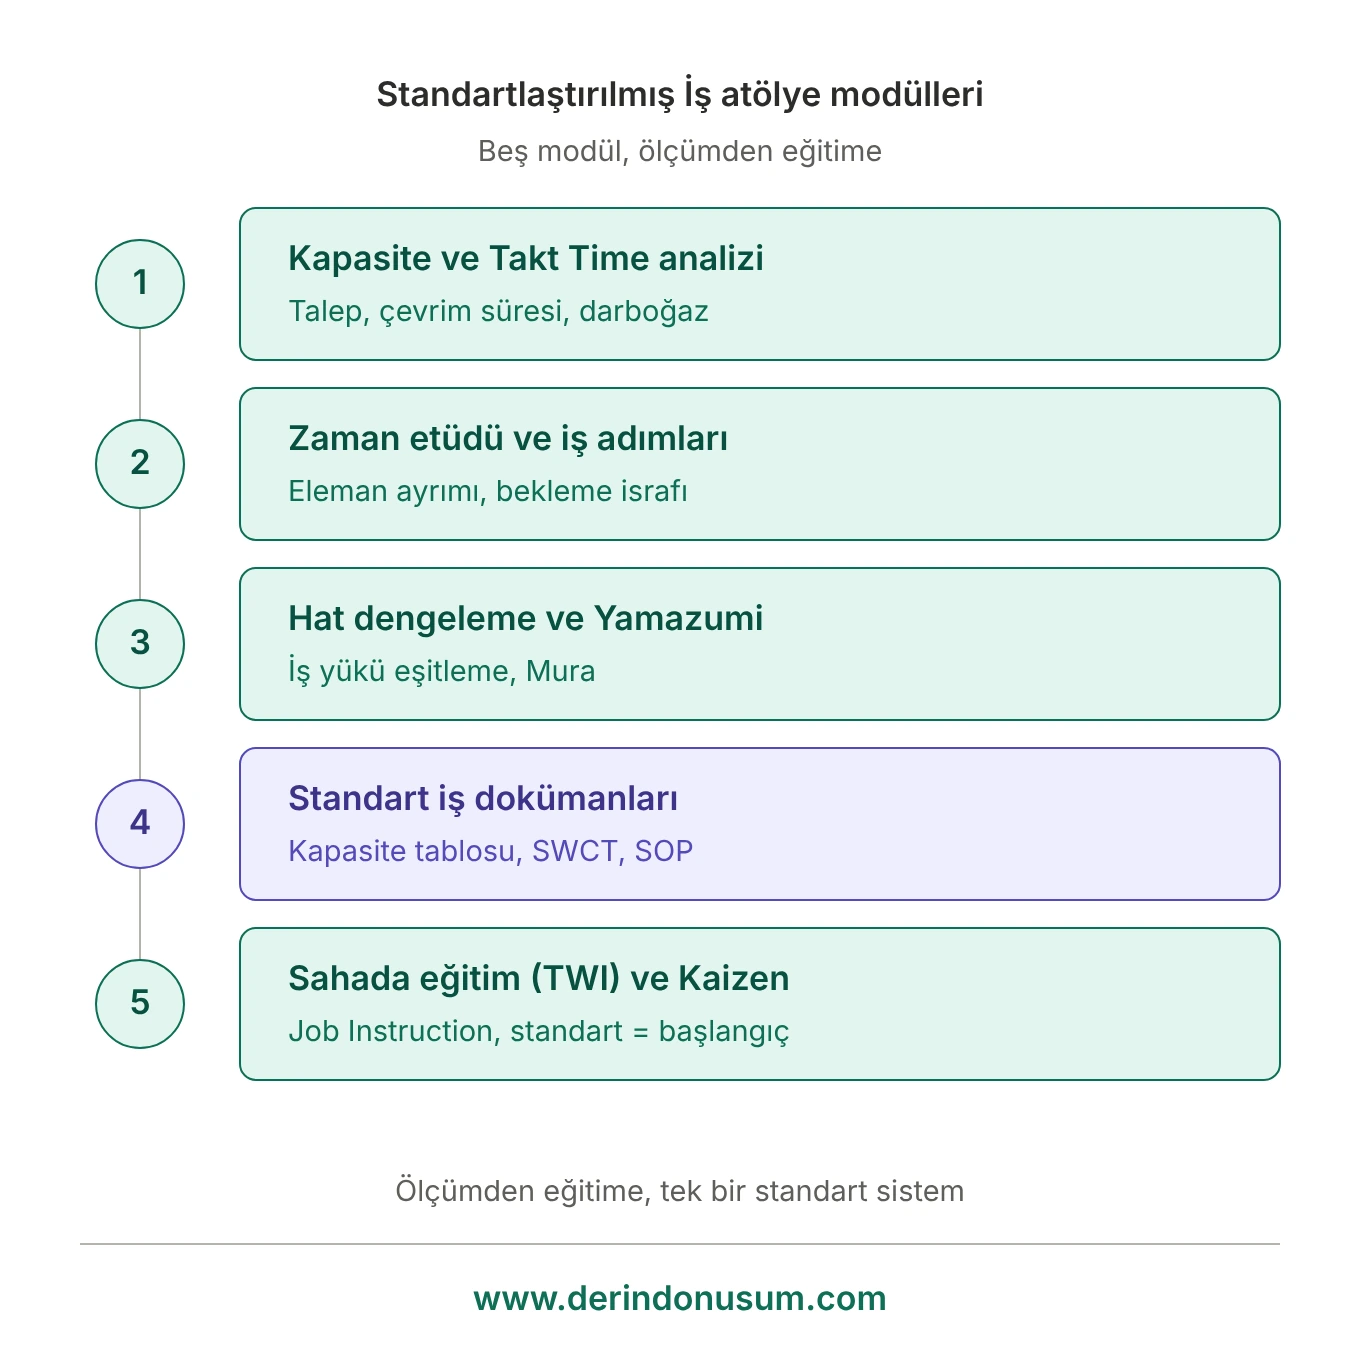
Atölye, süreçleri bilimsel bir temele oturtan 5 modüllü yapılandırılmış bir müfredattan oluşur.
Müşteri talebinin üretim hızına çevrilmesi (Takt Time) öğretilir. Makine ve operatörlerin mevcut Çevrim Süreleri ölçülerek Takt Time ile kıyaslanır. Darboğazlar (bottleneck) ortaya konur ve aşırı üretim israfının nasıl önleneceği tartışılır.
İşi elemanlarına ayırma tekniği öğretilir; kronometre ile en düşük tekrarlanabilir süre hedeflenir. İnsan işi ile makine işi (otomatik çevrim) ayrılarak operatörün makineyi beklediği süreler (bekleme israfı) tespit edilir.
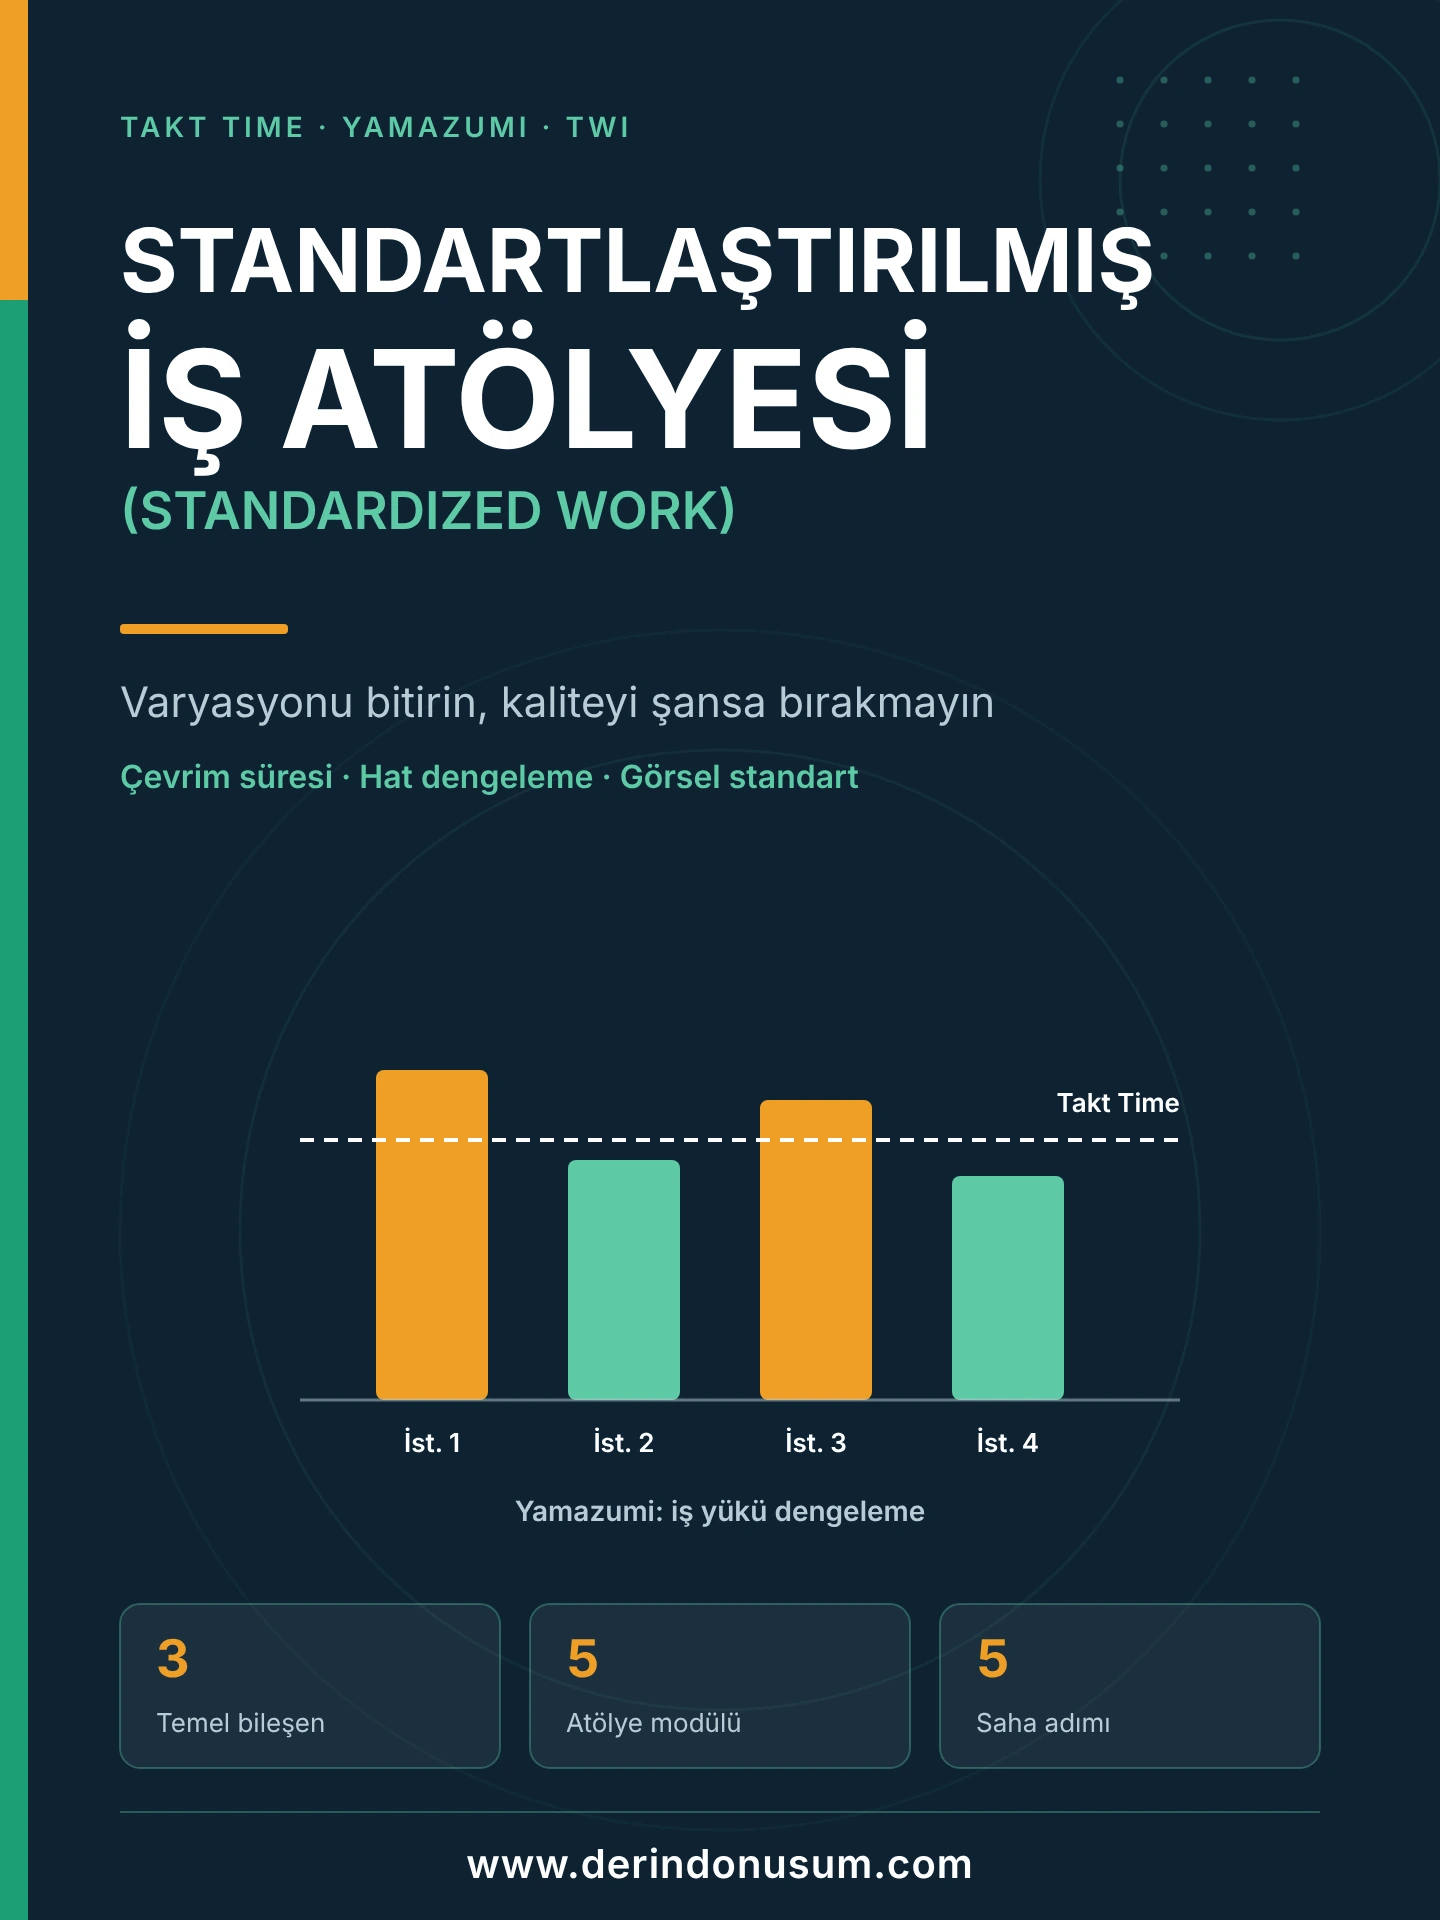
Birden fazla operatörün çalıştığı hatlarda iş yükü eşit dağıtılmadığında kalite hataları ve stres artar. Yamazumi (iş yükü dengeleme) grafikleriyle istasyonlar arası süre eşitsizlikleri (Mura) görselleştirilir. Katma değerli ve katma değersiz işler ayrılır, iş elemanları operatörler arasında yeniden dağıtılır.
Sahadan toplanan verilerle üç kritik yalın doküman oluşturulur:
Yazılan standardın operatöre nasıl öğretileceği (TWI Job Instruction) pratik edilir. Yeni personelin adaptasyon süresini kısaltan yöntemler aktarılır. Standardın kalıcı bir yasa değil, bir sonraki Kaizen projesi için başlangıç noktası olduğu kültürü yerleştirilir.
Operasyonel mükemmelliğin kâğıttan sahaya inmesi için 5 adımlı bir uygulama haritası izlenir:
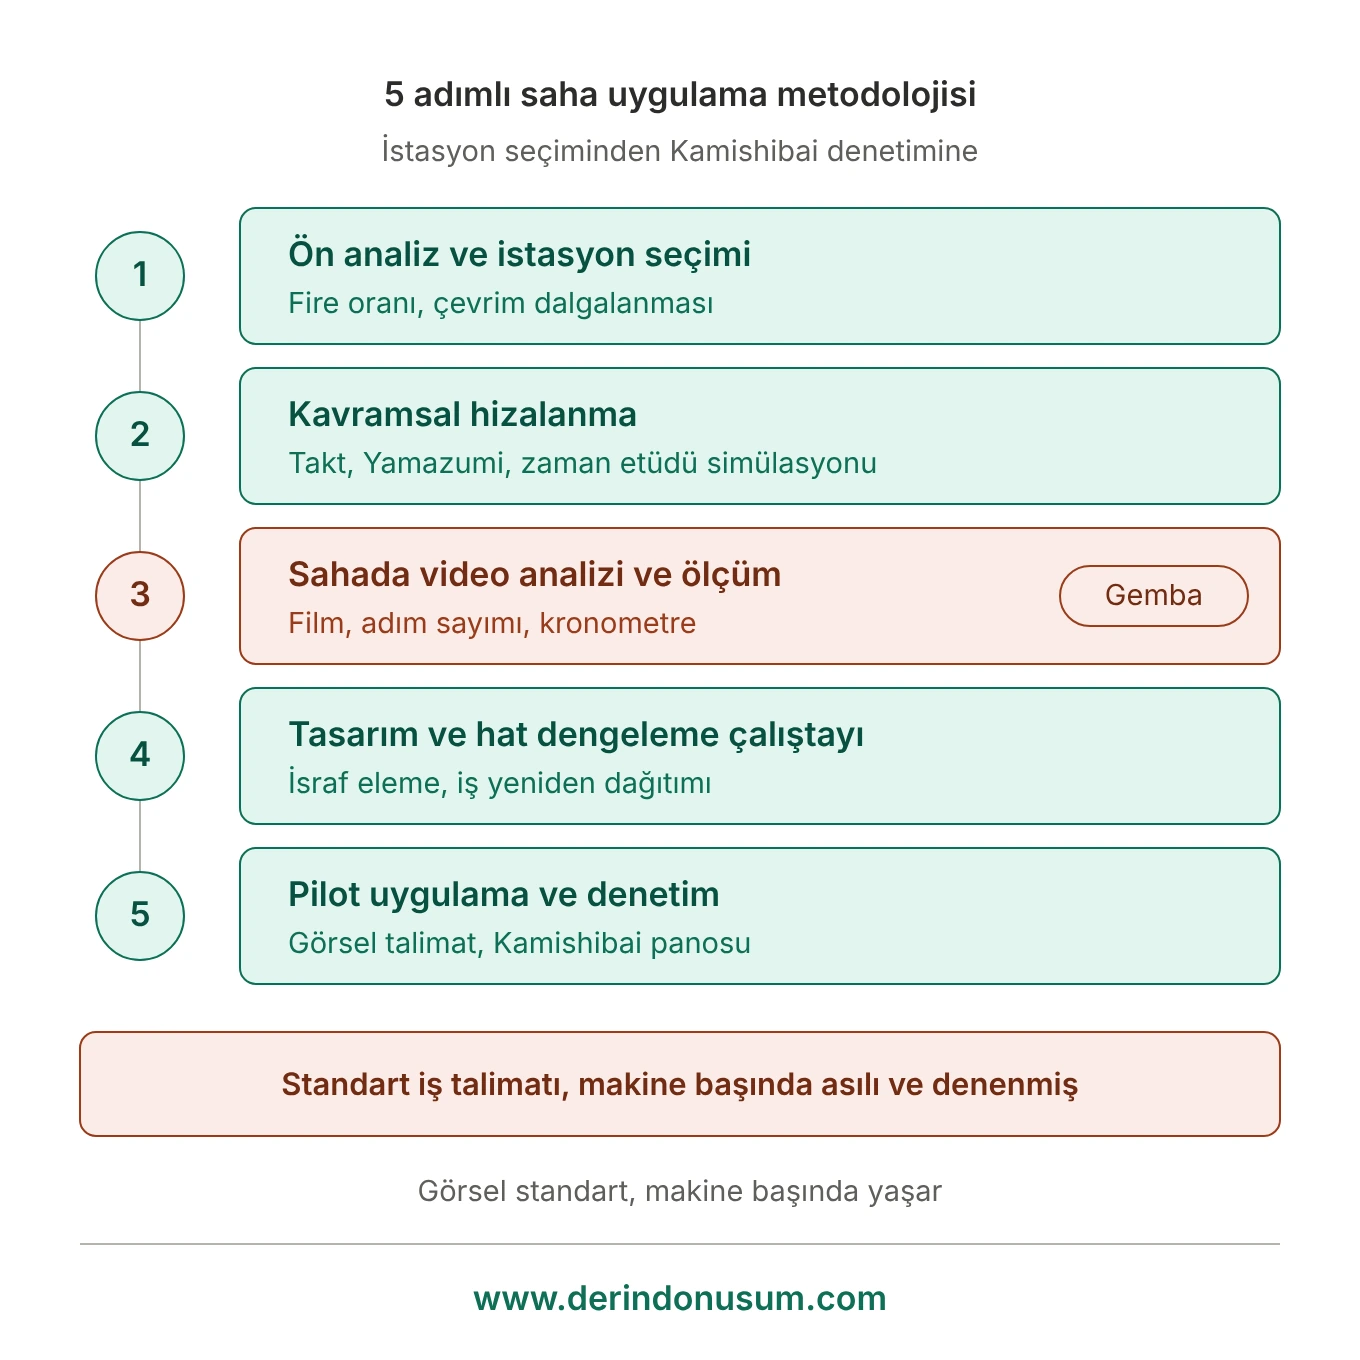
Saha çalışanlarıyla birlikte oluşturulan bir Standartlaştırılmış İş sistemi, üretimde öngörülebilirlik ve ölçülebilir fayda sağlar.
| Performans alanı | Mevcut durum (öncesi) | Hedeflenen çıktı (atölye sonrası) |
|---|---|---|
| Çevrim süresi varyasyonu | Kişiye göre değişen, tahmin edilemeyen üretim hızı | Takt Time ile uyumlu, sabit üretim ritmi |
| Kalite hataları ve fireler | Unutulan işlem adımları nedeniyle yüksek fire | Standart işlem sırasıyla belirgin kalite artışı |
| Yeni personel eğitimi | Usta-çırak ilişkisine dayalı, haftalar süren adaptasyon | Görsel standartlarla kısalan oryantasyon |
| Hat dengeleme | Bir operatör beklerken diğerinin aşırı yüklenmesi | Yamazumi ile dengeli iş yükü ve kapasite artışı |
| Kaizen kültürü | Kök neden bulunamaması, günü kurtarma | Standardın iyileştirme için baz alınması |
Sonuçlar kurumun mevcut olgunluğuna ve uygulama disiplinine göre değişir.
Bir sürecin mevcut en iyi yönteminin, operatörlerin katılımıyla yazılı, görsel ve uygulanabilir hale getirilmesidir. Takt Time, işlem sırası ve standart WIP üzerine kurulur.
SOP, standart iş sisteminin dokümanlarından biridir. Standartlaştırılmış İş; ölçüm, hat dengeleme, kombinasyon tablosu, eğitim ve Kaizen döngüsünü de kapsar.
İstasyonlar arasındaki iş yükünü ve süre eşitsizliklerini katma değerli ve katma değersiz işlerle birlikte gösteren iş yükü dengeleme grafiğidir.
Evet. Pilot istasyonlarda kronometre ve video analiziyle, formen ve operatörlerin katılımıyla yürütülür.
Operatörün inisiyatifine bırakılmış değişken çalışma yöntemleri gizli kalite kayıplarına, hesaplanamayan maliyetlere ve eğitim süreçlerinde uzayan zaman kayıplarına yol açar. Fabrikanızın istasyon zorluklarına ve Takt Time hedeflerine göre tasarlanan, doğrudan Gemba'da uygulanan kurumsal atölyemiz hakkında bilgi almak için uzman ekibimizle iletişime geçin.
Derin Dönüşüm®, "İnsanları geliştiriyor, işletmeleri dönüştürüyoruz" mottosuyla çalışmalarına ve üretmeye devam ediyor.
| Stok Kodu | DDA-10013 |
|---|---|
| Barkod | DDA-10013 |
| EAN | |
| Kategoriler | KURUMSAL EĞİTİMLER, YALIN ÜRETİM |
| Markalar | Derin Dönüşüm® |
| Etiketler | |
| Kullanım Durumu | Yeni |
Ürünü değerlendirmek için hesabınıza giriş yapmalısınız.Giriş Yap


www.derindonusum.com © 2026 Tüm Hakları Saklıdır.
0
)