×
| Marka : | Derin Dönüşüm® |


Müşteri Destek Hattı
Online Teslimat
Güvenli Alışveriş
Yeni makine almadan kapasiteyi artırın: OEE, 6 Büyük Kayıp, SMED ve TPM ile makine parkurunuzdaki gizli fabrikayı sahada ortaya çıkarın.
Modern üretim tesislerinde makine parkurunun ne kadar verimli çalıştığını bilmek, kârlılığın en temel göstergelerinden biridir. Bir fabrikanın 7/24 çalışması, kapasitesini gerçekten verimli kullandığı anlamına gelmez. Kâğıt üzerinde mükemmel görünen vardiya planları; makine arızaları, uzayan kalıp değişim süreleri, mikro duruşlar, malzeme beklemeleri ve hurdaya çıkan parçalar nedeniyle saatlerce gizli üretim kaybına yol açar. Birçok işletme bu kayıpları tam göremediği için "kapasitemiz doldu" yanılgısıyla yeni makine, yeni alan ve yeni personel yatırımına yönelir.
OEE, bir makinenin veya hattın planlanan üretim süresi boyunca teorik maksimum kapasitesinin yüzde kaçını gerçekten, hatasız ve hız kaybı olmadan üretime dönüştürebildiğini ölçen yalın üretim metriğidir. Makine verimliliğini üç eksende analiz eder: Kullanılabilirlik, Performans ve Kalite. Altı Büyük Kayıp (Six Big Losses) olarak adlandırılan operasyonel israfları görünür kılar.
Kuruma özel kurgulanan OEE Atölyesi, fabrikanızdaki gizli kapasiteyi açığa çıkarmayı hedefler. Yeni makine yatırımına gitmeden önce mevcut ekipmanın hız kayıplarını, plansız duruşlarını ve firelerini analiz edip azaltarak üretim hacmini artırmanın yolunu gösterir.
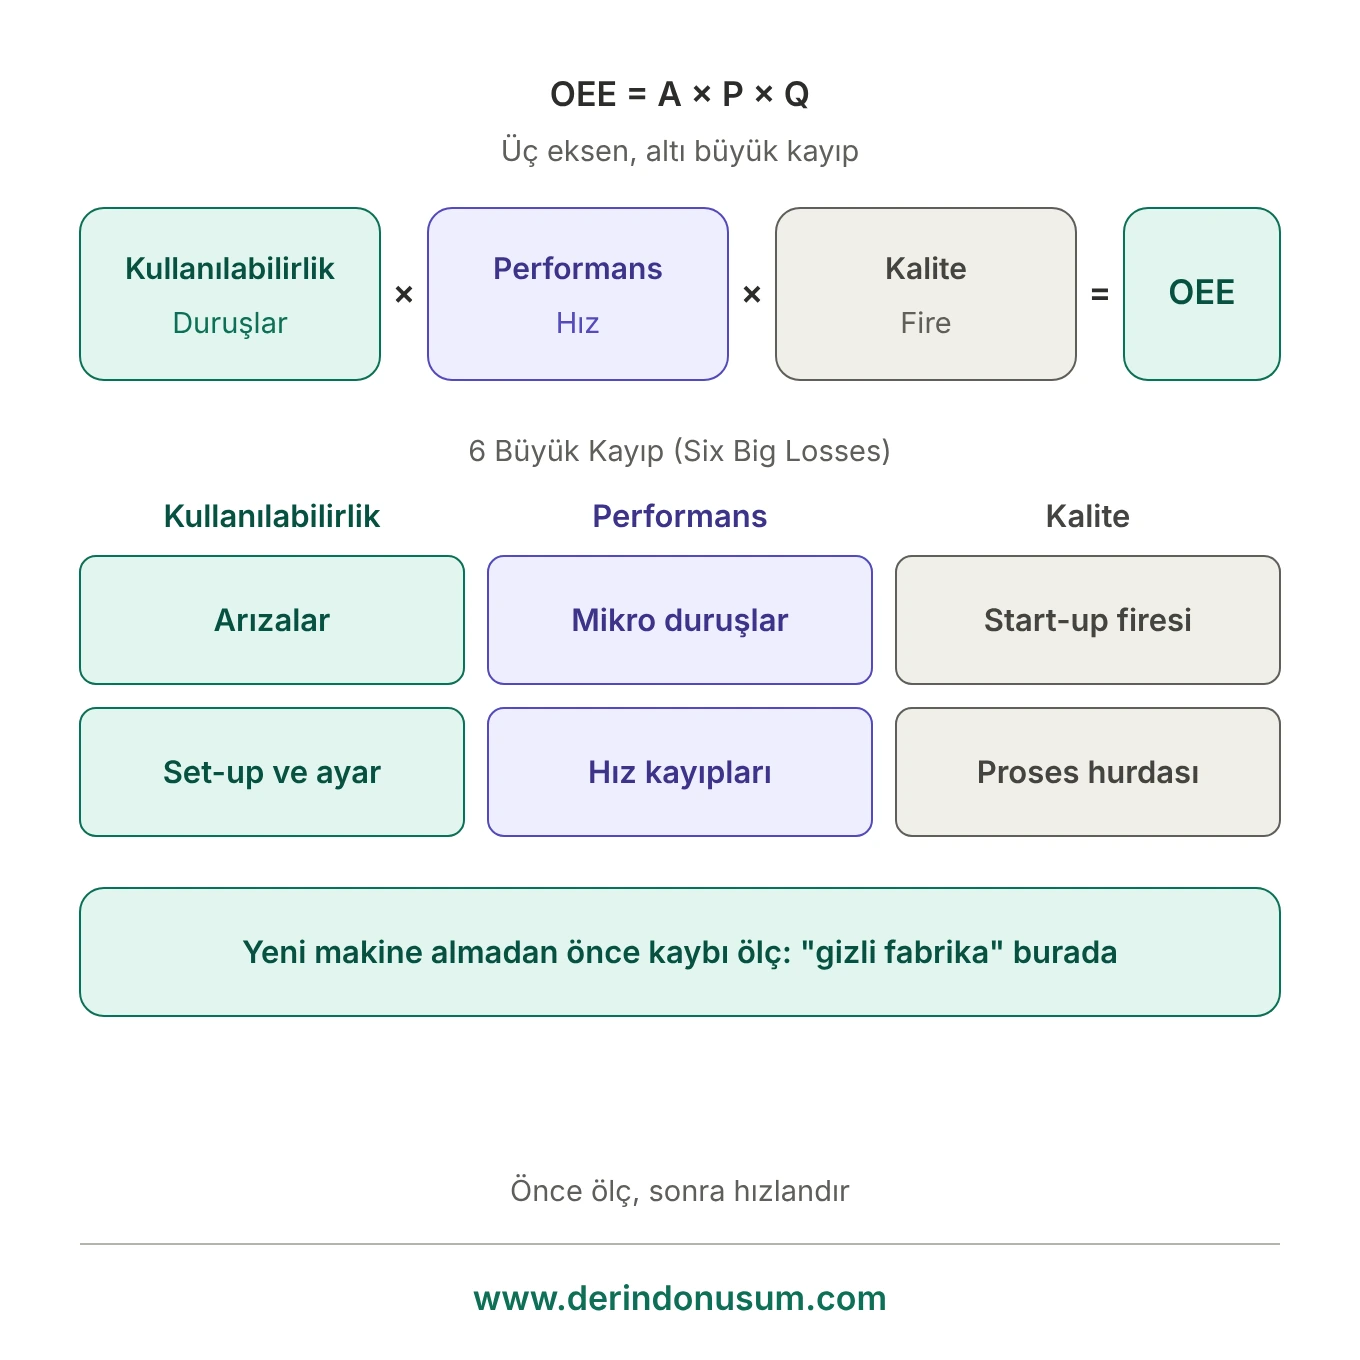
OEE = Kullanılabilirlik × Performans × Kalite
| Eksen | Kayıp türü | Örnek |
|---|---|---|
| Kullanılabilirlik | Arızalar (Breakdowns) | Plansız makine duruşları |
| Kullanılabilirlik | Set-up / ayar süreleri | Kalıp ve model değişimi |
| Performans | Mikro duruşlar (Idling / Minor Stops) | Kısa, kayda girmeyen duruşlar |
| Performans | Hız kayıpları (Reduced Speed) | İdeal çevrim süresinin altında çalışma |
| Kalite | Başlangıç / ayar fireleri (Start-up Rejects) | Makine ısınana kadar verilen fire |
| Kalite | Proses hurdası / yeniden işleme (Production Rejects) | Üretim sırasında hatalı parça |
OEE'yi tahtada formüllerle veya slaytlarla anlatmak üretim sahasında hiçbir makineyi hızlandırmaz. Sorun formülde değil; operatörün hız kaybının neden sisteme girmediğinde, mikro duruşların neden raporlanmadığında veya sensör ayarının neden yanlış yapıldığındadır. Bu yüzden OEE eğitimi makine panosunun yanında, PLC ekranlarının önünde ve üretim formlarının başında, doğrudan fabrikanızın zemininde (Gemba) verilir:
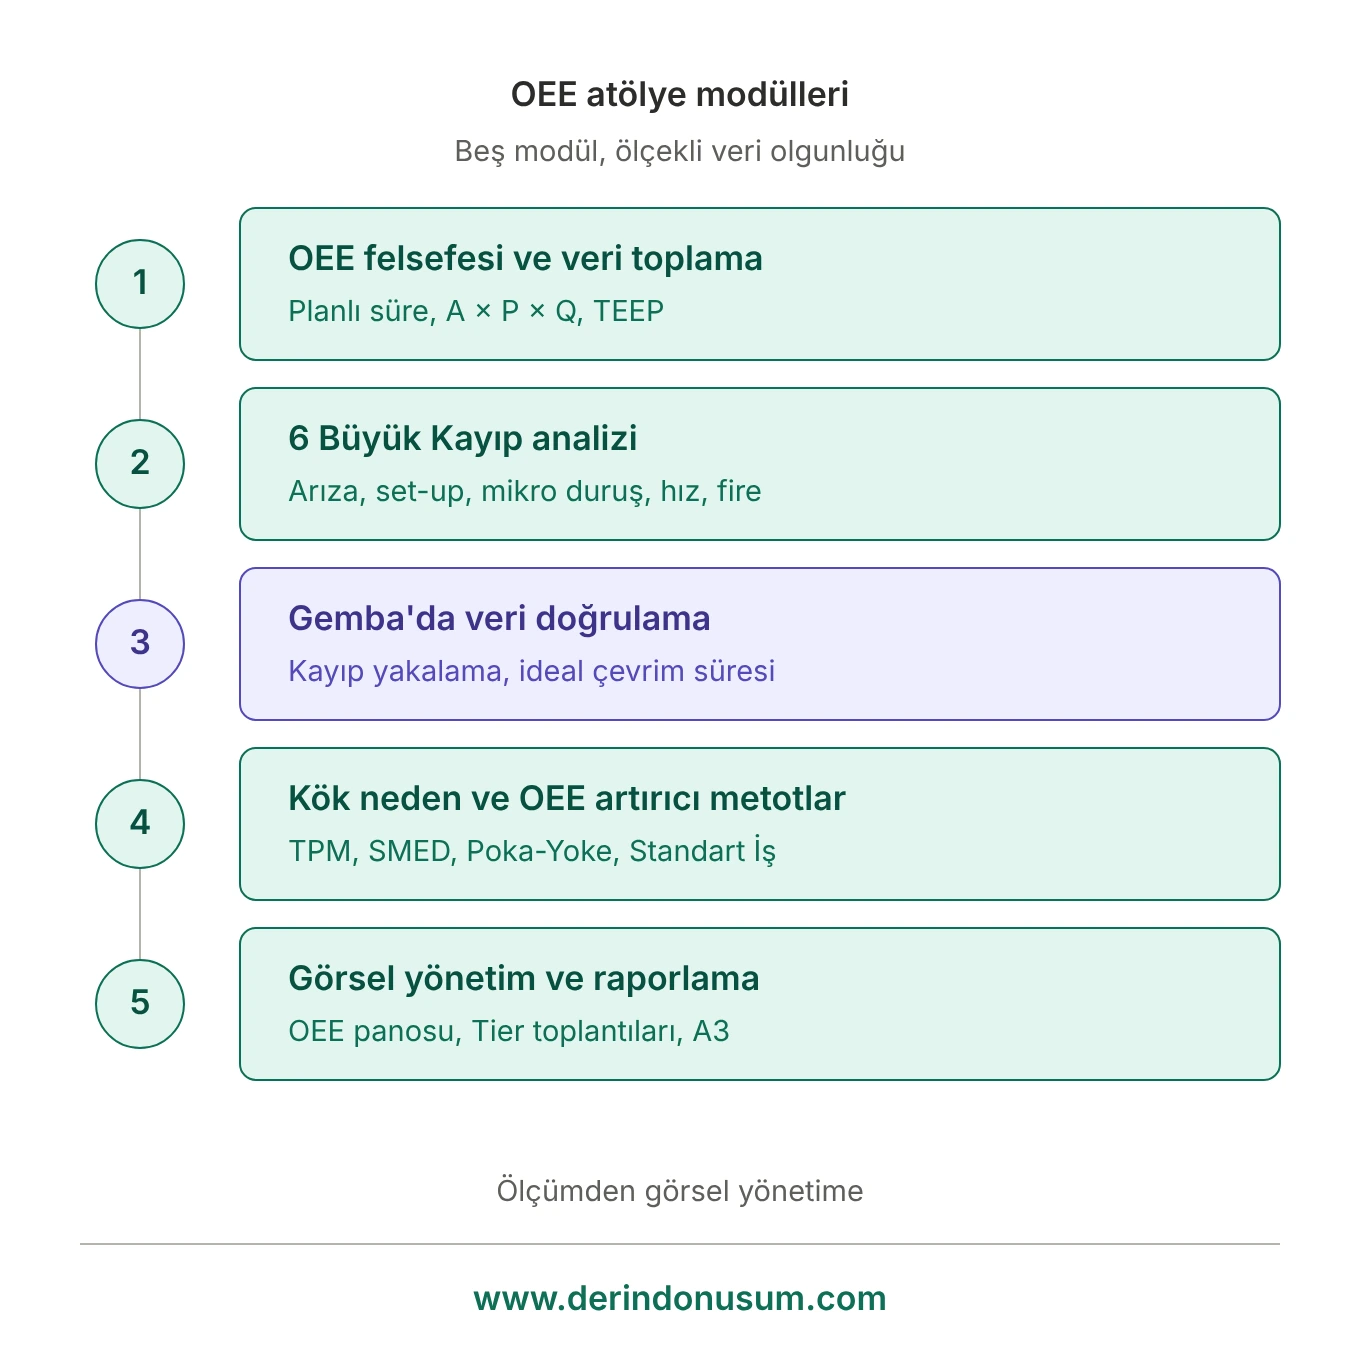
Atölye, işletmenizin veri toplama olgunluğuna (manuel formlardan Endüstri 4.0 MES sistemlerine kadar) uygun olarak ölçeklenebilen 5 yapılandırılmış modülden oluşur.
Planlı yükleme süresi, brüt çalışma süresi ve net çalışma süresi kavramları netleştirilir. OEE formülü (Kullanılabilirlik × Performans × Kalite) öğretilir. TEEP (Toplam Etkin Ekipman Performansı) ile OEE arasındaki farklar ve sayıları iyi gösterme yanılgısının (veri manipülasyonu) üretim stratejisine verdiği zararlar ele alınır.
Makinenin gerçek düşmanları sınıflandırılır:
Ekipler pilot makinede "Kayıp Yakalama (Loss Capturing)" egzersizi yapar. Zaman etüdü ve kronometrelerle İdeal Çevrim Süresi ile Gerçek Çevrim Süresi kıyaslanır. Operatör formları ile ERP ekranları arasındaki tutarsızlıklar sahada tespit edilir.
Tespit edilen 6 büyük kayıp için yalın araçlar eşleştirilir: arızalar için Otonom Bakım (TPM), set-up süreleri için SMED (Hızlı Kalıp Değişimi), kalite fireleri için Poka-Yoke ve hız kayıpları için Standart İş metodolojisi.
OEE'nin bilgisayar ekranlarında gizli kalmaması için makine başında herkesin (operatörden formene) görebileceği görsel yönetim panolarına yansıtılması sağlanır. Vardiya bazlı OEE toplantıları (Tier Meetings) standartlaştırılır ve iyileştirme planları (A3) fabrika yönetimine sunulur.
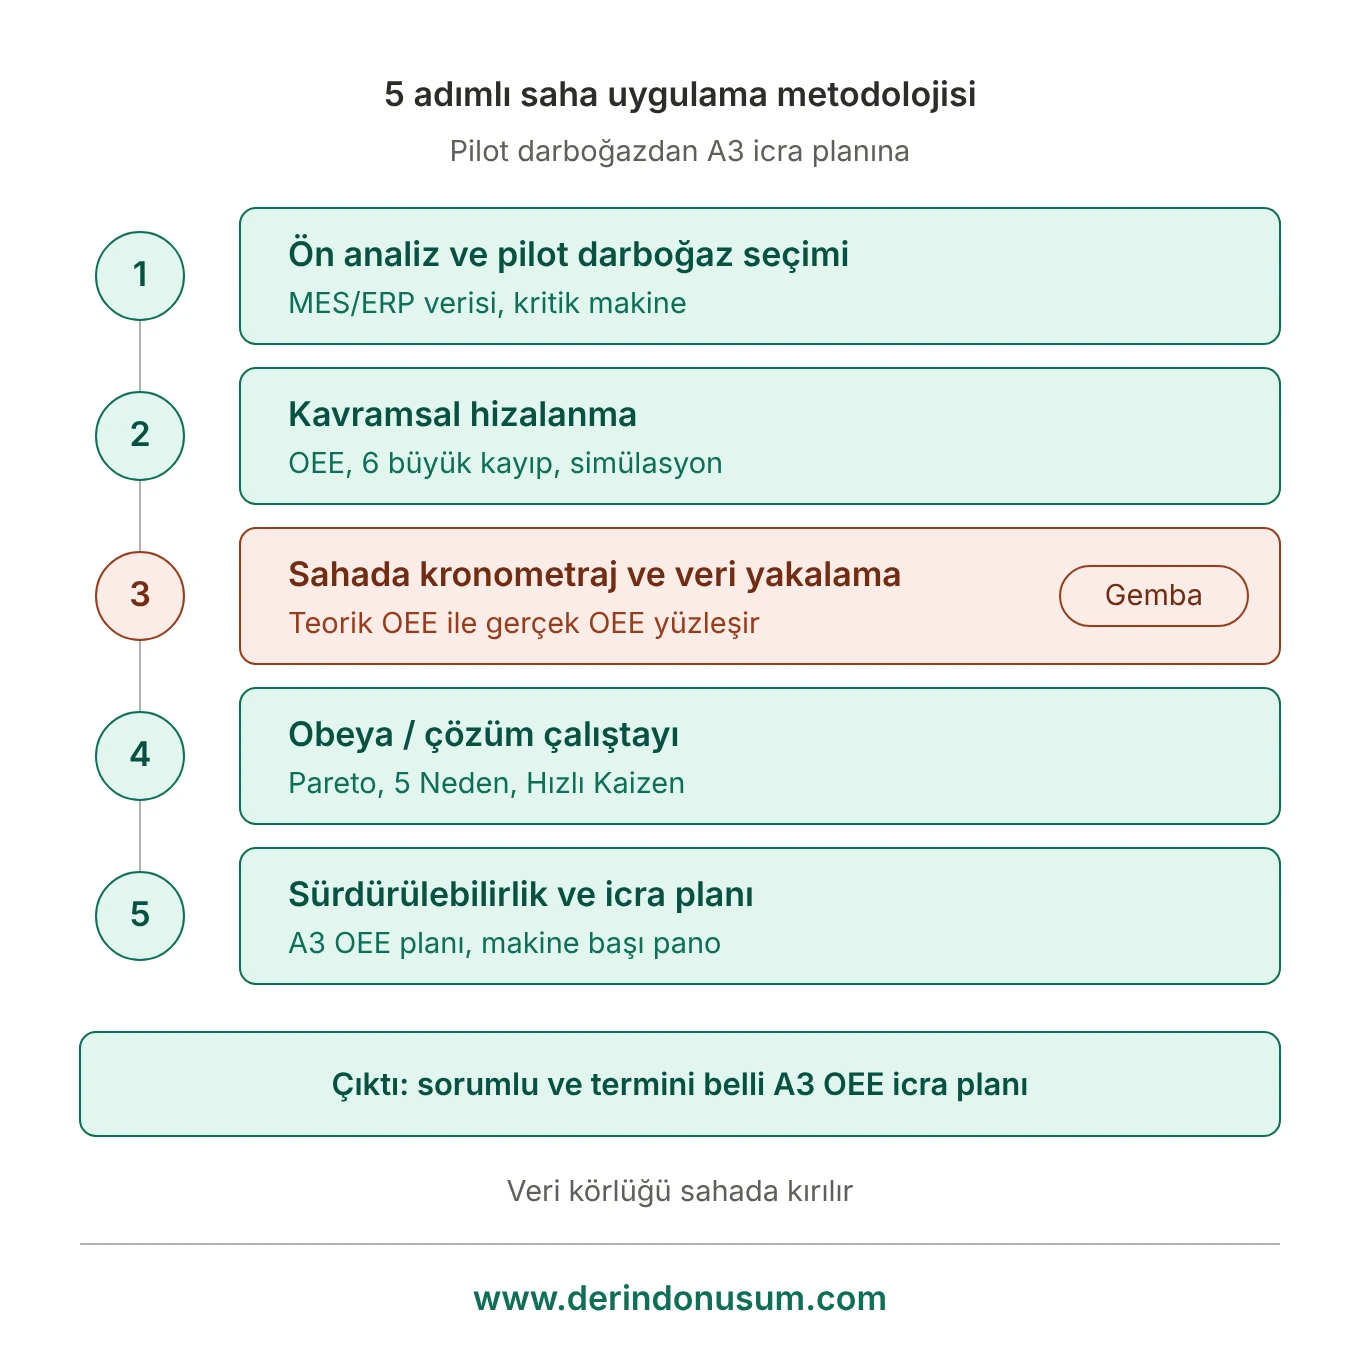
Veri teorisinin sahada makineyi hızlandıran somut bir dönüşüme evrilmesi için 5 adımlı bir uygulama haritası izlenir:
Saha ekipleri (operatör, bakım, kalite) tarafından sahiplenilmiş bir OEE sistemi, makine yatırımı yapmadan mevcut makine parkurundan daha fazla değer almayı hedefler.
| Performans alanı | Mevcut durum (öncesi) | Hedeflenen çıktı (atölye sonrası) |
|---|---|---|
| Kapasite kullanımı | Yüksek duruşlar nedeniyle yeni makine alma ihtiyacı | Mevcut makinede net kapasite artışı (gizli fabrika) |
| Kullanılabilirlik (duruşlar) | Sık arıza, uzun kalıp / set-up değişimleri, reaktif bakım | Otonom bakım ve SMED yaklaşımlarıyla duruşlarda belirgin azalma |
| Performans (hız) | Kayıtlara girmeyen mikro duruşlar ve düşük hızda çalışma | İdeal çevrim süresine yaklaşma, mikro duruşların azalması |
| Kalite (fireler) | Makine ısınana / ayarlanana kadar verilen yüksek start-up firesi | İlk seferde doğru üretimle kalite metriklerinde iyileşme |
| Veri güvenilirliği | Kâğıtta iyi görünen ama gerçeği yansıtmayan veriler | Doğrulanmış, şeffaf görsel yönetim |
Sonuçlar kurumun mevcut olgunluğuna ve uygulama disiplinine göre değişir.
Bir makinenin planlanan sürede teorik kapasitesinin ne kadarını hatasız ve hız kaybı olmadan üretime çevirdiğini gösteren metriktir.
Kullanılabilirlik, Performans ve Kalite oranlarının çarpımıyla hesaplanır.
OEE planlı üretim süresine göre ölçülür; TEEP ise toplam takvim süresini baz alarak ekipmanın toplam potansiyelini gösterir.
Arızalar, set-up / ayar, mikro duruşlar, hız kayıpları, start-up fireleri ve proses hurdası olmak üzere OEE'yi düşüren altı temel kayıp türüdür.
Evet. Pilot makinede, kronometre ve video analiziyle, operatör, bakım ve kalite ekiplerinin katılımıyla yürütülür.
Kapasite artırmak için ilk aklınıza gelen çözüm yeni bir makine satın almak veya ek vardiya açmaksa, tesisinizde henüz ölçemediğiniz bir gizli fabrika olabilir. Hız kayıplarını, mikro duruşları ve kalite firelerini şeffaf biçimde görmek, veri körlüğünü kırmak ve mevcut makine parkurunuzdan daha fazla verim almak için uzman ekibimizle iletişime geçin
Derin Dönüşüm®, "İnsanları geliştiriyor, işletmeleri dönüştürüyoruz" mottosuyla çalışmalarına ve üretmeye devam ediyor.
| Stok Kodu | DDA-10015 |
|---|---|
| Barkod | DDA-10015 |
| EAN | |
| Kategoriler | KURUMSAL EĞİTİMLER, TPM VE BAKIM |
| Markalar | Derin Dönüşüm® |
| Etiketler | OEE eğitimi, toplam ekipman etkinliği, OEE nasıl hesaplanır, 6 büyük kayıp, SMED, TPM, mikro duruş, kullanılabilirlik performans kalite, TEEP, gizli fabrika |
| Kullanım Durumu | Yeni |
Ürünü değerlendirmek için hesabınıza giriş yapmalısınız.Giriş Yap



www.derindonusum.com © 2026 Tüm Hakları Saklıdır.
0
)